Das Wichtigste in Kürze
- Kautschuk-Kauspielzeuge entstehen in Chargen, nicht im Fluss — was in den Mischer eingeht, entscheidet alles, was die Presse verlässt.
- Drei Parameter beherrschen die Presse: Temperatur, Druck und Zeit. Unter- und Übervulkanisation scheitern auf entgegengesetzte Weise.
- Geruchs- und Verunreinigungsprobleme werden an der Waage entschieden, nicht am Packtisch.
- Der Rezyklat-Anteil ist die stille Variable: Er bewegt Kosten, Geruch und PAK-Risiko zugleich.
- Folgen Sie einer Losnummer von der Waage bis zum Karton — live gezeigte Rückverfolgbarkeit schlägt jede Präsentation.
Die erste Entscheidung über Ihr Kauspielzeug fällt, bevor die meisten Werksangestellten eingestempelt haben — an der Waage, im Compound-Raum, wo ein Rezept zu einer Charge wird. Alles Folgende, von der Walze über die Presse bis zum Entgrattisch, ist Ausführung. Deshalb belohnen Kautschukfabriken einen anderen Besuch als Nähbetriebe: Der Tag hat einen Rhythmus, und der Rhythmus verrät, ob Qualität ein System ist oder ein Slogan.
Verfolgen Sie einen Arbeitstag in seiner Ordnung — Wiegen, Mischen, Walzen, Formen, Entgraten, Prüfung — und notieren Sie, wo Käufer hinschauen sollten, was an jedem Schritt schiefgeht und welche Fragen echte Kontrolle von Theater unterscheiden.
Ein Chargenprozess, kein Fluss
Spritzgussbetriebe fließen: Granulat hinein, Teile hinaus, ein durchgehendes Band. Vulkanisierte Kautschukbetriebe pulsieren. Eine Charge wird gewogen, gemischt, zu Bahnen gewalzt, geruht und dann Pressen zugeführt, die sie unter Hitze und Druck härten. Zwischen den Chargen wechselt die Linie ihren Charakter — Compound, Farbe, Härte — und genau deshalb ist Chargendisziplin das Ziel eines Werksaudits. Wenn eine Fabrik nicht zeigen kann, wo ein Los endet und das nächste beginnt, kann sie nicht sagen, was in die Spielzeuge gelangt ist, die Sie bereits gekauft haben. Die Rettung für Besucher: Chargensysteme hinterlassen Papier — Wägeaufzeichnungen, Vulkanisationskarten, Rückstellmuster. Ihre Aufgabe ist, nach dem Papier zu fragen, während Sie dort stehen, wo es geschrieben wurde.
Wiegen und Mischen: Das Rezept ist das Produkt
Der Compound-Raum entscheidet den Großteil dessen, was Verbraucher später Qualität nennen. Ein typisches Kauspielzeug-Rezept balanciert Naturkautschuk, Füllstoffe, Prozessöle, Aktivatoren, Vulkanisationsmittel und Masterbatch (Farbgranulat). Jede Position bewegt etwas, das einem Käufer wichtig ist: Der Füllstoffgehalt bewegt Kosten und Rückprall; das Prozessöl bewegt Geruch und — bei falschem Öl — die REACH-Konformität bei PAK; das Vulkanisationspaket bewegt den Presszyklus; das Masterbatch bewegt die Farbe und, wenn es billig ist, das Risiko von Schwermetallen. Die stille Variable ist der Rezyklat-Anteil. Legitimes Regranulat aus kontrollierten Quellen kann durchaus vernünftig sein; unkontrolliertes Regranulat ist der Ort, an dem sich Geruch und beschränkte Stoffe sammeln.
Auf der Fläche gilt dem Wiegen zuzusehen: ausgehängte Rezepte, kalibrierte Waagen, kleinere Bestandteile vorab abgewogen in beschrifteten Bechern, Chargenscheine, die an der Waage beginnen. Ein Compound-Raum, der seine Kleinstbestandteile schätzt, liefert Inkonsistenz — denn nichts weiter unten in der Kette kann ein falsch gewogenes Vulkanisationspaket ungeschehen machen.
Walzwerk und Bahnen: Den Compound lesen
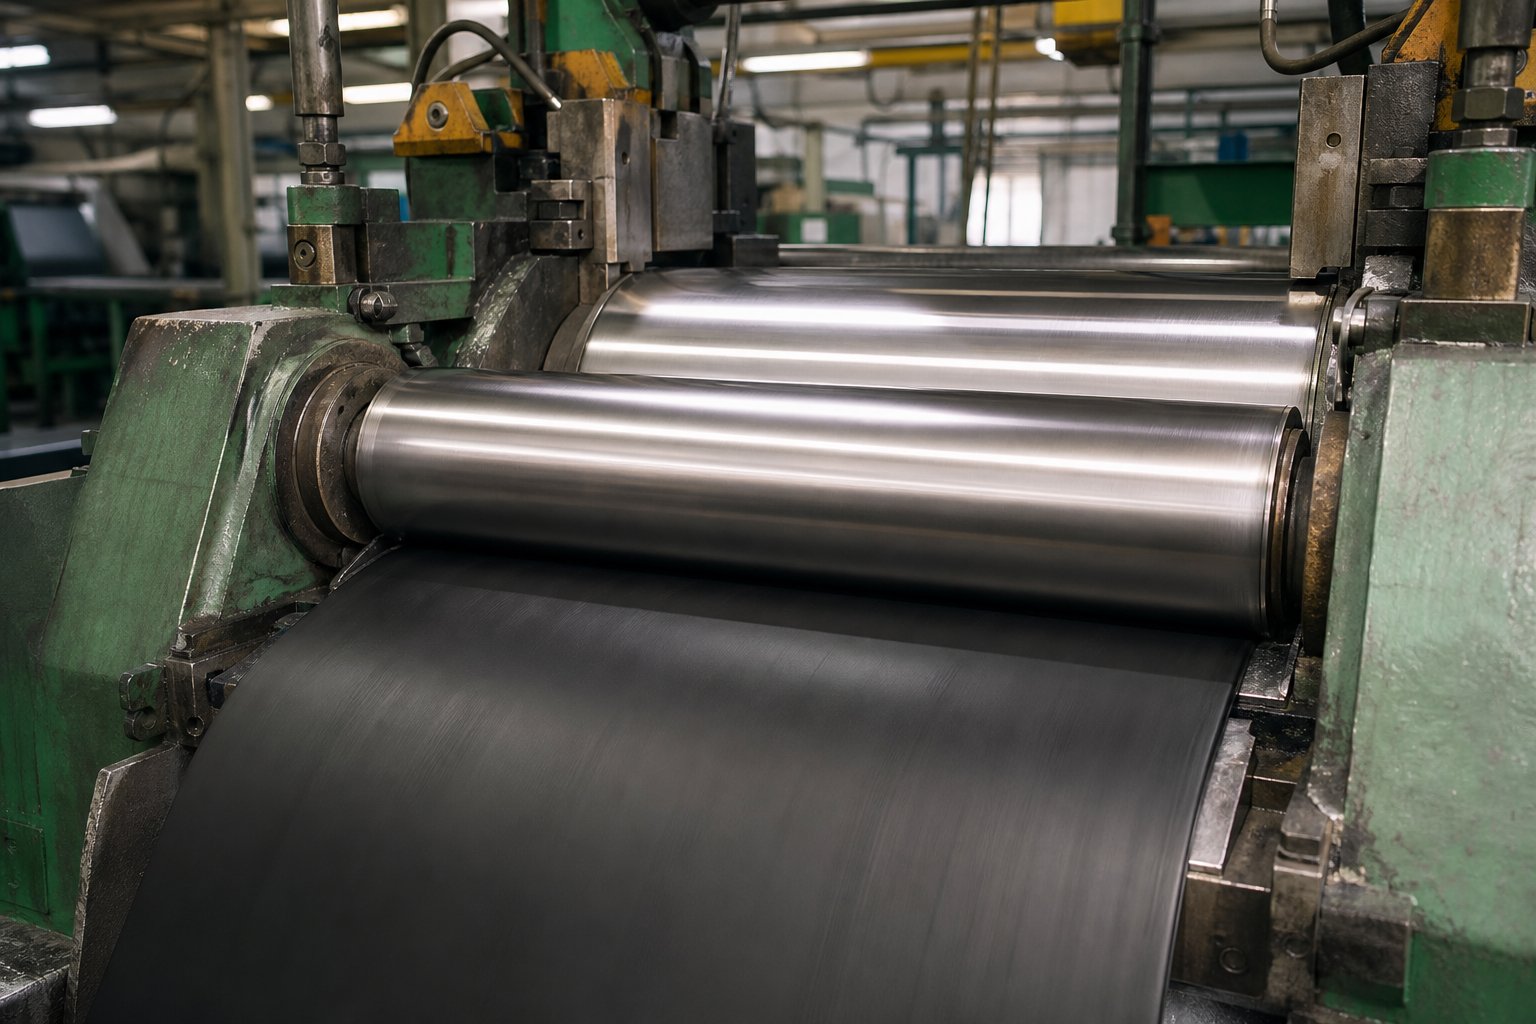
Die gemischte Masse wird auf einem Zweiwalzen-Mischwalzwerk zu Bahnen bearbeitet und ruht dann vor dem Formen. Das ist der greifbarste Kontrollpunkt des Tages. Eine gut gewalzte Bahn sieht gleichmäßig, matt und streifenfrei aus, läuft glatt auf die Walze und riecht schwach nach Kautschuk — nicht nach Lösungsmitteln oder verbranntem Material. Streifen bedeuten schlechte Dispersion: Farbe und Additive ungleich verteilt, marmoriert sich ihren Weg ins fertige Spielzeug. Bahnen, die sich klebrig anfühlen, beginnen anzubrennen — die Version des Compounds von halbgarem Teig —, und angebrannte Chargen härten an der Presse kurz und spröde. Fragen Sie, was mit einer gestreiften oder angebrannten Charge geschieht. Ehrliche Fabriken stufen sie auf unkritische Teile ab oder verschrotten sie; die anderen arbeiten sie still auf.
Formen und Vulkanisieren: Temperatur, Druck, Zeit
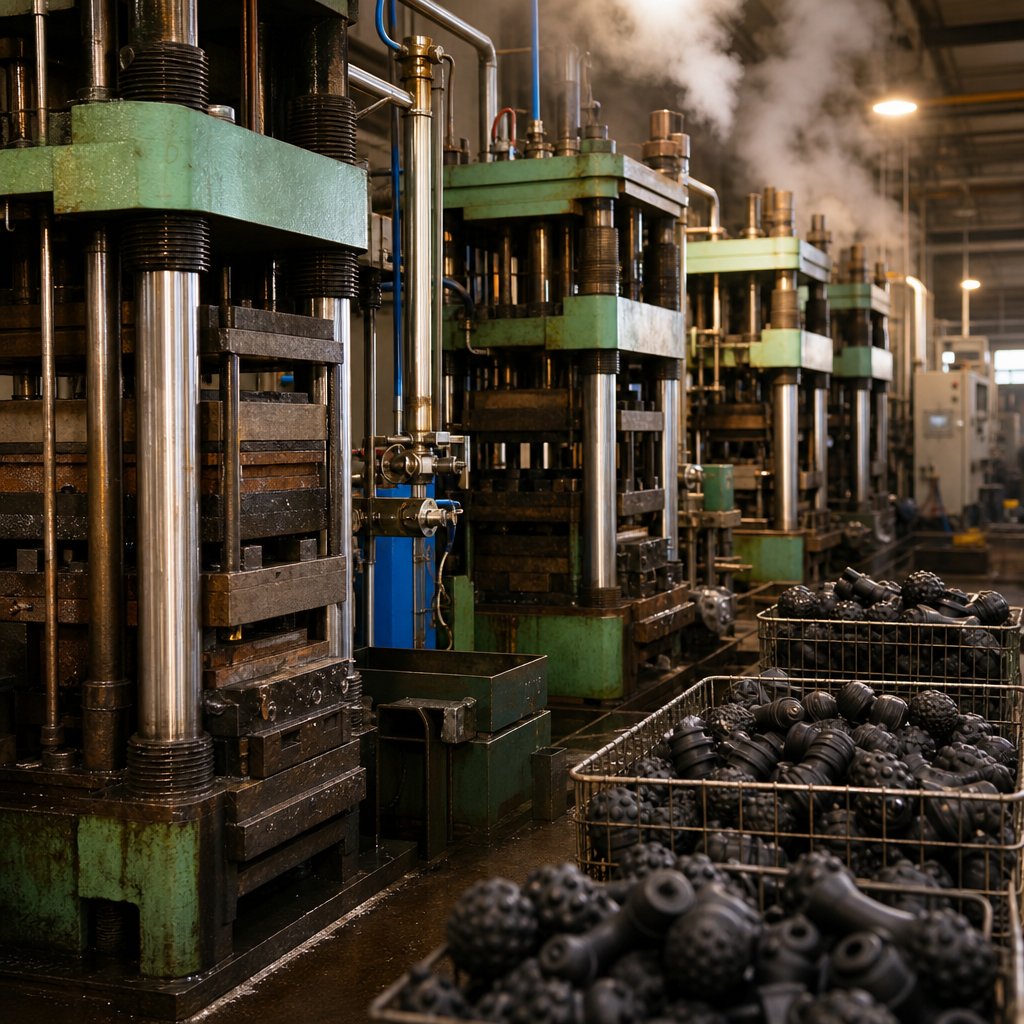
An der Presse machen drei Zahlen das Teil: Werkzeugtemperatur, Schließdruck und Vulkanisationszeit. Untervulkanisation hinterlässt ein Spielzeug, das klebrig ist, langsam zurückprallt, mehr Restgeruch trägt und in der Reißfestigkeit schwächer ist. Übervulkanisation erkauft Maßhaltigkeit um den Preis von Rückprall und Sprödigkeit — das Spielzeug, das klingt statt nachzugeben. Die Handwerkskunst liegt darin, das Fenster dazwischen zu halten. Suchen Sie nach Parameterkarten an jeder Presse mit dem Vulkanisationsfenster des aktuellen Rezepts, nach Erststück-Prüfungen zu Schichtbeginn und nach jedem Chargenwechsel und nach einer schriftlichen Regel, was ein Bediener bei Ausschuss tut: nachstellen, melden oder stoppen.
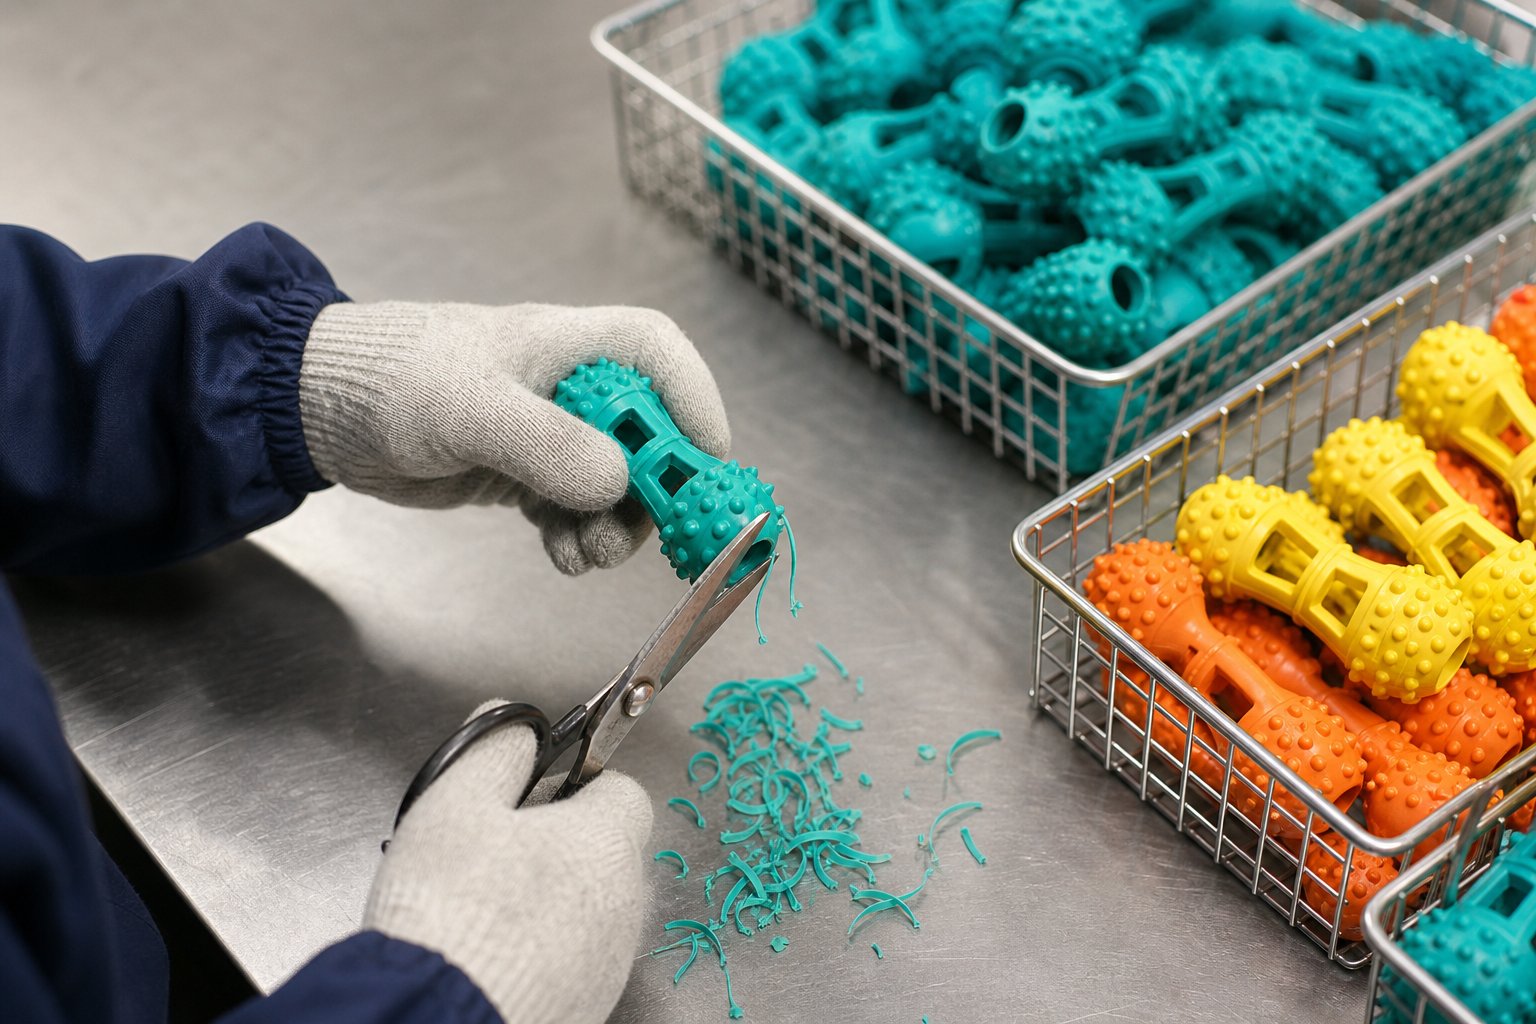
Grat — das dünne Gummi, das an der Formnaht entweicht — ist normal; sein Schicksal ist aufschlussreich. Sofort abgetrennter und sortierter Grat deutet auf kontrollierten Ablauf. Kisten mit unmarkiertem, gemischtfarbigem Grat deuten auf Regranulat unbekannter Herkunft hin, das in künftige Chargen zurückgeht.
Entgraten, Waschen und die Nachmittags-Kontrollpunkte
Nach der Vulkanisation werden die Teile entgratet, gewaschen, gelüftet und geprüft. Die Entgratqualität ist der Berührungspunkt, den Verbraucher zuerst beurteilen — ein Messerrutscher hinterlässt einen Schnitt, der in Rezensionen als „nach einer Woche kaputt“ liest. Das Waschen entfernt Trennmittel und Staub; das Lüften auf offenen Gestellen lässt flüchtige Reste entweichen, bevor Polybeutel sie einschließen. Die Prüfung arbeitet danach bei gutem Licht auf Verunreinigungen — eingeschlossene Fremdkörper, Porosität, Fremdmaterial — und fährt die sensorische Chargenkontrolle: Messungen am offenen Spielzeug, an der geriebenen Oberfläche und am verschlossenen Beutel, verglichen gegen das freigegebene Referenzmuster. Der andere stille Star des Nachmittags ist das Rückstellregal — Musteraufbewahrung je Charge, datiert, verknüpft mit der Losnummer, die an der Waage begann.
Der Feldführer für Besucher
Ob der Besuch vor Ort oder über eine Kamera geschieht — verdichten Sie ihn in fünf Schritte:
| Schritt | Was kontrolliert wird | Was schiefgeht | Käuferfrage |
|---|---|---|---|
| Wiegen | Rezeptgenauigkeit, Rezyklat-Anteil | Dokumentationsloses Regranulat | Darf ich eine Chargenaufzeichnung sehen? |
| Mischen und Walzen | Dispersion, Gleichmäßigkeit, Ruhezeit | Streifen, Anbrennen | Wohin geht eine angebrannte Charge? |
| Formen und Vulkanisieren | Temperatur, Druck, Zeit | Untervulkanisation, Übervulkanisation | Wer unterzeichnet das Erststück? |
| Entgraten und Waschen | Gratentfernung, Rückstände | Schnittspuren, anhaltender Geruch | Wohin geht der Grat? |
| Prüfung und Lüftung | Sensorischer Befund, Verunreinigungen | Überstürztes Packen | Zeigen Sie mir das Rückstellregal. |
Dann folgen Sie einer einzigen Losnummer von Anfang bis Ende. Wenn die Fabrik Sie in zehn Minuten von einer Wägeaufzeichnung zu einem Rückstellmuster führen kann, ist Rückverfolgbarkeit eine tägliche Gewohnheit; braucht sie eine Woche, um die Geschichte zusammenzusetzen, läuft sie nur für Audits. Die Werksseite beschreibt, wie unsere Kautschuk- und TPR-Linien organisiert sind, und dieselbe Los-Logik steckt hinter dem Geruchskontrollprogramm und dem sensorischen Chargenprotokoll, die wir vor dem Versand anwenden.
Häufig gestellte Fragen
FAQ
Warum sehen gleich aussehende Kautschukspielzeuge bei Geruch und Festigkeit so unterschiedlich aus?
Ist Naturkautschuk für starke Kauer immer besser als TPR?
Wie wird der Geruch in der Kautschukspielzeug-Produktion kontrolliert?
Was sollte ich bei einem Besuch in einer Kautschukfabrik zu sehen verlangen?
Möchten Sie die Charge sehen, bevor sie Ihr Auftrag wird?
Senden Sie uns Ihr Kauspielzeug-Programm — wir führen Sie durch den Compound-Raum und zu den Pressen, live oder im Video, Los für Los.