Conclusiones clave
- En los juguetes de peluche para mascotas, la destreza del operario es una variable de producción, no un factor blando: la misma referencia puede registrar tasas de defecto mucho más altas en una línea de aprendices que con un equipo experimentado.
- Los defectos se agrupan por puesto: las costuras abiertas remiten a la costura, el relleno con grumos al relleno, las caras torcidas al conformado; audite por puesto de trabajo, no solo en la inspección final.
- Pida la estructura de los equipos y la antigüedad media; una lista de máquinas le dice capacidad, no regularidad.
- Puede solicitar una línea con personal experto para su pedido; no cuesta nada, pero solo funciona si la petición queda escrita en la confirmación del pedido.
- Las temporadas altas remueven los equipos; incluya una cláusula de plantilla, reverificaciones de primera pieza y margen de agenda en los pedidos del cuarto trimestre y los previos al Año Nuevo chino.
Todo comprador de peluche acaba encontrándose con el mismo enigma. Dos pedidos del mismo juguete, de la misma fábrica, del mismo lote de tela, en las mismas máquinas. Un envío supera la inspección sin problemas; el otro llega con costuras abiertas, vientres con grumos y ojos que miran en direcciones distintas. La variable que explica la mayor parte de la diferencia rara vez es el precio pagado o el folleto de la fábrica: es quién estaba sentado en las máquinas y cuánto tiempo llevaba sentado allí.
La producción de juguetes blandos parece automatizada vista desde fuera. En realidad, entre la mesa de corte y la caja, un juguete de peluche para perros pasa por más manos que casi cualquier otro producto de la categoría mascotas. El corte está mecanizado desde hace años y el relleno va camino de ello, pero el volteado, el remate de costuras, la alineación de los rasgos y el conformado final siguen siendo destrezas manuales con curvas de aprendizaje que se miden en meses. Este artículo cartografía dónde entra la destreza en el producto, qué hace a las tasas de defecto y cómo escribirla en un pedido para que la décima reposición sea igual que el pedido uno.
Dónde se sitúa la destreza en la línea
Recorra una línea de peluche en orden de producción y el perfil de destreza es desigual. El corte es el puesto menos sensible una vez fijadas las matrices y los marcados: un resultado de máquina. La costura es la bisagra: el operario ajusta la tensión del hilo por lote de tela, mantiene un margen de costura constante en las curvas y decide si una curva cose lisa o con ondulaciones. El volteado es donde se rompen las costuras estiradas. El relleno decide si todas las unidades pesan y se sienten igual. El conformado y el trabajo de ojos deciden si el juguete se parece a la muestra o a su primo barato. Cada uno de estos pasos es una persona, no un ajuste de máquina.
| Puesto | Defectos ligados a la destreza | Qué hacen distinto las manos expertas | Comprobación que solicitar |
|---|---|---|---|
| Costura | Costuras abiertas, puntadas saltadas, bordes ondulados | Ajustan la tensión por lote de tela; sostienen el margen de costura en las curvas | Verificación de primera pieza al arrancar la línea |
| Volteado | Costuras estiradas, extremidades rotas | Voltean con presión constante y reconstruyen las costuras a mano | Muestreo puntual en la inspección en línea |
| Relleno | Relleno con grumos, deriva de peso entre unidades | Mantienen la densidad uniforme; pesan al tacto contra una referencia | Muestreo de peso por lote |
| Conformado y ojos | Rasgos torcidos, bordado suelto | Alinean los rasgos con una plantilla; cepillan el pelo de forma uniforme | Comprobación de simetría contra la muestra patrón (golden sample) |
| Embalaje | Etiquetas erróneas, avisos de bolsa ausentes | Cotejan el juego de etiquetas con la hoja de pedido | Auditoría de etiquetas al final de línea |
La consecuencia práctica: una inspección final por sí sola le dice que algo fue mal, pero una vista por puesto le dice dónde y, a menudo, por qué. Los compradores que registran los defectos por puesto ven cómo se forman los patrones semanas antes de que afloren como un envío rechazado.
Fábrica nueva, fábrica vieja: leer la estructura de los equipos
La edad de una fábrica predice menos sobre la calidad que la edad de sus equipos. Las plantas antiguas suelen tener veteranos con diez o más años en las mismas operaciones: varianza baja, pero a veces máquinas anticuadas y un terco «siempre lo hemos hecho así». Las plantas nuevas mueven cortadoras digitales y equipo moderno, pero sus equipos son más inexpertos y la distancia entre su mejor y su peor línea es mayor. Ningún perfil es mejor; fallan de forma distinta.
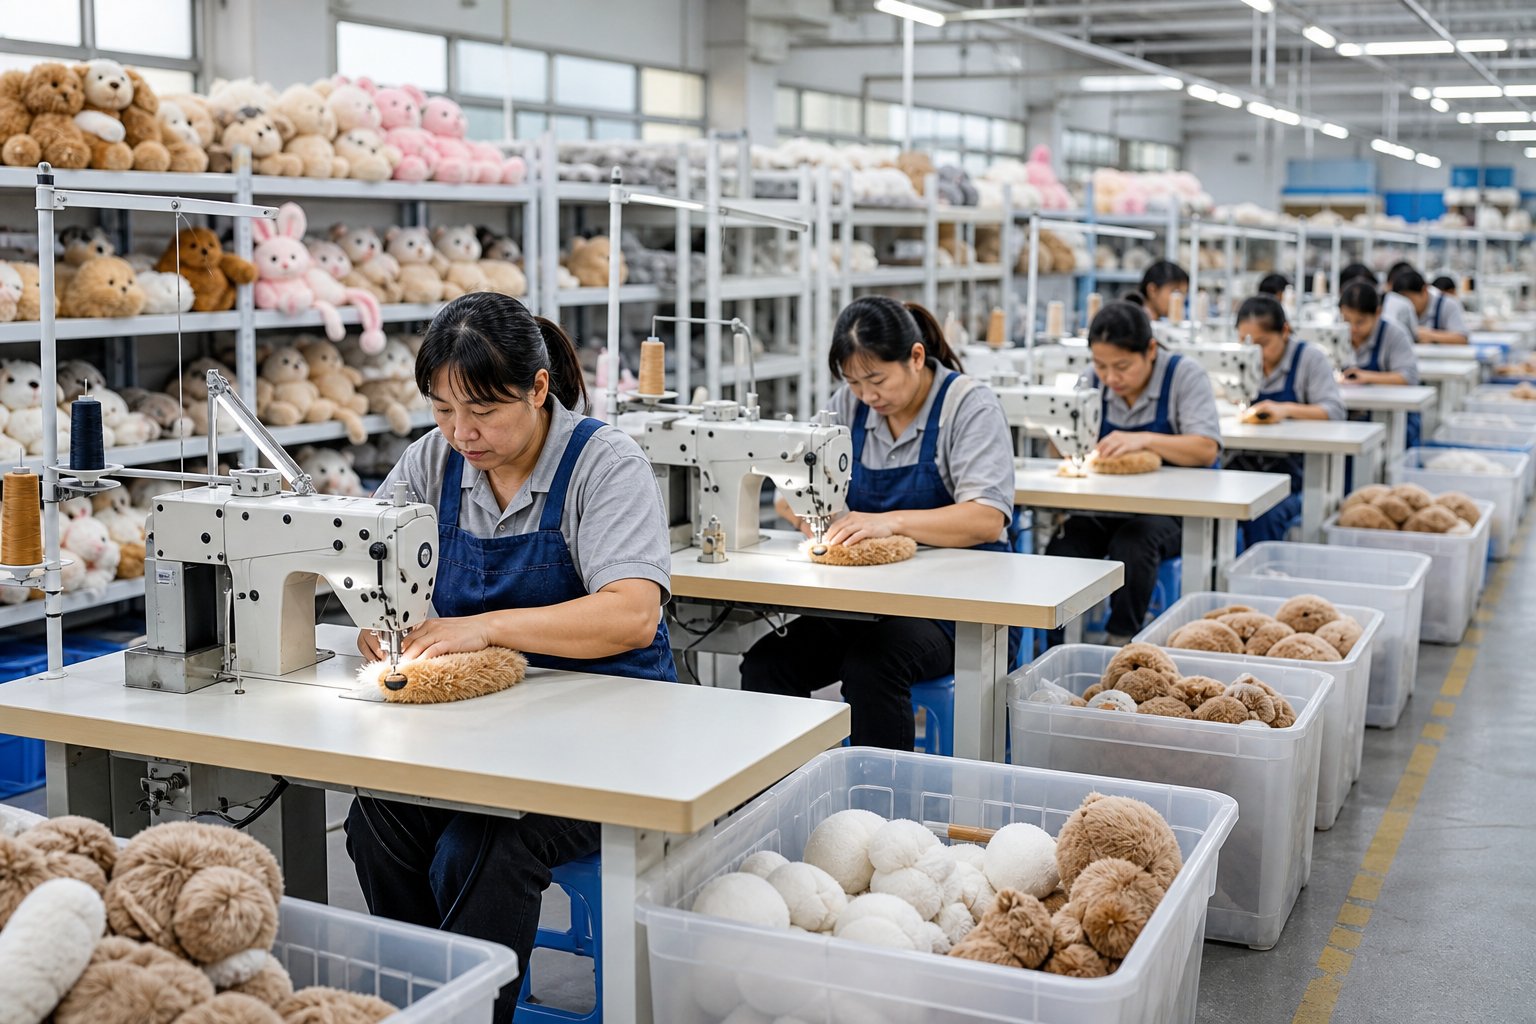
Las preguntas que importan son numéricas. ¿Cuántas líneas de costura mueve la planta? ¿Cuál es la antigüedad media de los operarios expertos? ¿De dónde salen los inspectores de control de calidad? Los que fueron operarios son buena señal, porque saben cómo se siente una costura mala antes de que falle. ¿Y cómo se entrena a los nuevos: emparejados semanas con una mano experta o soltados directamente en una línea? Una fábrica que responde esto en minutos suele gestionar sus equipos; una que responde en adjetivos, normalmente no.
¿Se puede de verdad pedir una línea experta?
Sí, y la petición no cuesta a la fábrica nada más que atención de planificación. Los grandes compradores tienen las mejores líneas por defecto; los demás reciben lo que sobra, salvo que lo pidan. El mecanismo es simple: nombre el requisito en el pedido de compra («producción en línea experimentada, firma de primera pieza obligatoria»), confirme la línea en la confirmación del pedido y exija una verificación de primera pieza al arrancar la línea. Una petición hecha solo en mensajes de chat es una petición que se evapora para la semana de producción.
Los pedidos pequeños merecen atención especial aquí. Las series cortas tienden a programarse al final de las líneas, entre trabajos mayores o en líneas de aprendizaje, la misma dinámica que tratamos en nuestra pieza sobre mantener el control de calidad intacto en series pequeñas de marca propia (private label). Si su pedido de prueba de 300 piezas corre en una línea de aprendices, la prueba mide lo que no es.
Rotación de temporada alta y olas de calidad
Los equipos no son estáticos, y el calendario los mueve. Antes del Año Nuevo chino, los trabajadores con experiencia se van semanas antes; la producción continúa con quien quede. Tras la fiesta, el regreso es parcial y escalonado. En el cuarto trimestre, las horas extra acumulan fatiga sobre las mismas manos. El resultado es una ola de calidad predecible, y los compradores que la ignoran culpan a la fábrica de problemas que creó el calendario.
Los contrarremedios son calendario y cláusulas, no heroísmos. Adelante las muestras de preproducción para que la aprobación no choque con la temporada de salidas. Densifique las comprobaciones en línea en las semanas de pico de rotación. Y añada al pedido una cláusula de plantilla: un cambio relevante en el equipo asignado a su referencia activa un aviso y una reverificación de primera pieza. Las fábricas con programas disciplinados aceptan este lenguaje; las que se resisten le están diciendo cómo funcionan de verdad sus líneas.
Una lista de pedido que incorpora la destreza
La destreza no figura como partida en ninguna cotización, y precisamente por eso hay que manejarla de forma estructural. Seis acciones cubren la mayor parte de la exposición:
- Pida la estructura de los equipos en cifras: líneas de costura, antigüedad media de los operarios expertos y procedencia del equipo de control de calidad.
- Nombre su línea en el pedido de compra y confírmela en la confirmación del pedido, no en el chat.
- Exija una verificación de primera pieza al arrancar la línea y tras cualquier cambio de equipo, firmada contra la muestra patrón.
- Añada inspección en línea hacia el tercio de avance, ponderada hacia los puestos de costura y relleno.
- Registre los defectos por puesto en el informe de inspección, para que las tendencias se vean en lugar de diluirse en promedios.
- Mantenga la muestra patrón en la línea, no solo en la oficina de control de calidad: la referencia tiene que vivir donde están las manos.
Pensar por puesto es lo que separa una auditoría de una visita de fábrica. Se combina con naturalidad con un catálogo de defectos: nuestro artículo sobre los doce defectos habituales de los juguetes de peluche mapea síntomas con puestos. Para las normas que exigimos a nuestras propias líneas, vea la página de calidad y ensayos.
Preguntas frecuentes
Preguntas frecuentes
¿Puede un comprador pedir de verdad operarios con experiencia para su pedido?
¿No elimina la automatización la variable del operario?
¿Cómo evaluar la estabilidad del equipo antes de pedir?
¿Qué hacer al pedir antes del Año Nuevo chino o en los picos del cuarto trimestre?
¿Quiere la misma calidad en la décima reposición que en el primer pedido?
Envíe su categoría y cantidad objetivo: le responderemos con opciones de línea, puntos de control de calidad y rangos FOB para su programa.