Conclusiones clave
- Audite con una ruta, no con una lista de verificación: recorra la producción en orden y cada estación le mostrará el riesgo que hereda la siguiente.
- Las líneas de fallo del peluche: igualación de tonos en el corte, disciplina de costura en la costura, peso de relleno en el relleno, control de metal en la detección de agujas.
- Fíese de los registros antes que de los eslóganes — registros de agujas rotas, tarjetas de calibración del detector, dosis de relleno pesadas.
- La detección de agujas es la estación que no puede fingirse mientras usted mira; haga que el operador ejecute una pieza de prueba en vivo.
- Escriba cada hallazgo como foto, estación, gravedad y plazo — los hallazgos sin ubicación no se corrigen.
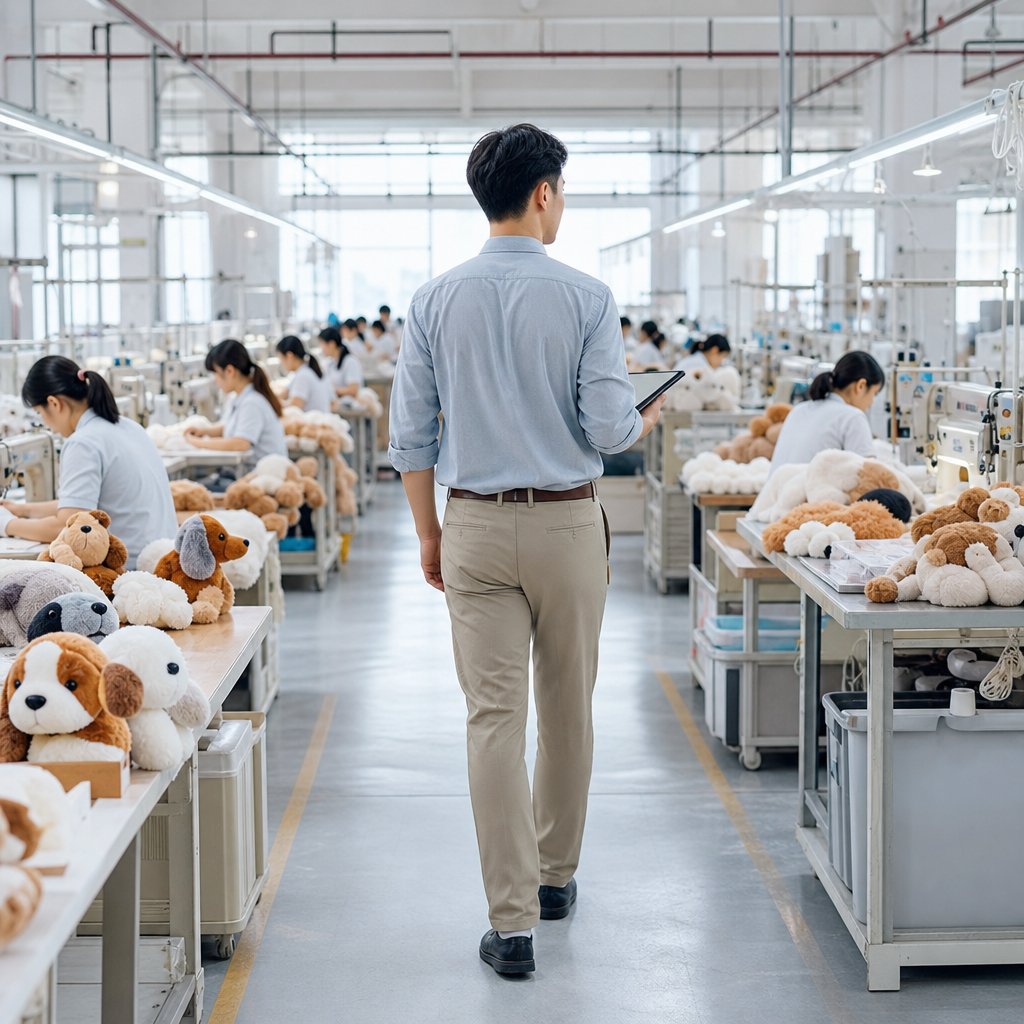
La mayoría de las listas de verificación de fábricas fallan del mismo modo: dicen qué mirar, no dónde pararse. Una fábrica que espera una auditoría puede decorar una sala de reuniones con certificados en una tarde. Lo que no puede montar en una tarde es la secuencia de su flujo de producción — por eso la auditoría más informativa es un recorrido, hecho en el orden en que el propio juguete se fabrica.
Este artículo sigue a un juguete de peluche para mascotas a través de seis estaciones, desde la mesa de corte hasta la caja embalada. En cada parada: qué mirar, cómo luce una señal de alerta y la única pregunta que hace avanzar la conversación.
Por qué la ruta gana a la lista de verificación
Una lista de verificación es una lista de objetos; una ruta es una cadena de causas. Audite en orden de producción y cada estación explica los defectos que encontrará en la siguiente: una tela tendida con descuido se convierte en descuadre de tono en el juguete terminado; la disciplina de costura perdida en la costura se convierte en la costura abierta de la foto de una devolución; un pase de detección de agujas saltado se convierte en el fragmento metálico de la carta de reclamación de un cliente. Recorrer la ruta también expone lo que ningún documento muestra — si el material fluye solo hacia adelante, o si el retrabajo regresa a la línea sin registros. Y le coloca en salas donde la versión del gerente sobre la fábrica no tiene influencia sobre lo que hay realmente en el suelo.
La ruta de un vistazo
Seis estaciones, seis riesgos definitorios:
| Estación | Qué mira | Señal de alerta | Pregunta que la desbloquea |
|---|---|---|---|
| Mesa de corte | Altura del tendido, bandas de tono, dirección del pelo | Tendidos mezclados de lotes de teñido distintos | ¿Cómo se marcan y se segrega los lotes de teñido? |
| Sala de costura | Margen de costura, densidad de puntada, flujo de retrabajo | Montones de retrabajo sin etiquetar | ¿A dónde va físicamente una costura defectuosa? |
| Zona de relleno | Dosis de relleno pesadas, higiene de la zona | Relleno dosificado a ojo | Muéstreme a un trabajador pesando una dosis. |
| Conformado y acabado | Recorte, cepillado, alineación de ojos y nariz | Piezas plásticas sueltas en las mesas de trabajo | ¿Cómo se comprueba la fuerza de fijación? |
| Detección de agujas | Calibración, piezas de prueba diarias, registro de agujas rotas | Registro con huecos, sin registro de calibración | Ejecute una pieza de prueba ahora mismo. |
| Línea de embalaje | Advertencias en las polibolsas, especificaciones de caja, coincidencia de etiquetas | Bolsas sin impresión de advertencia | ¿Concilian los recuentos embalados con la detección? |
La tabla es el esqueleto. Las secciones de abajo ponen músculo en las estaciones que deciden la mayoría de los resultados en peluche.
Corte, costura y relleno: las estaciones de fabricación
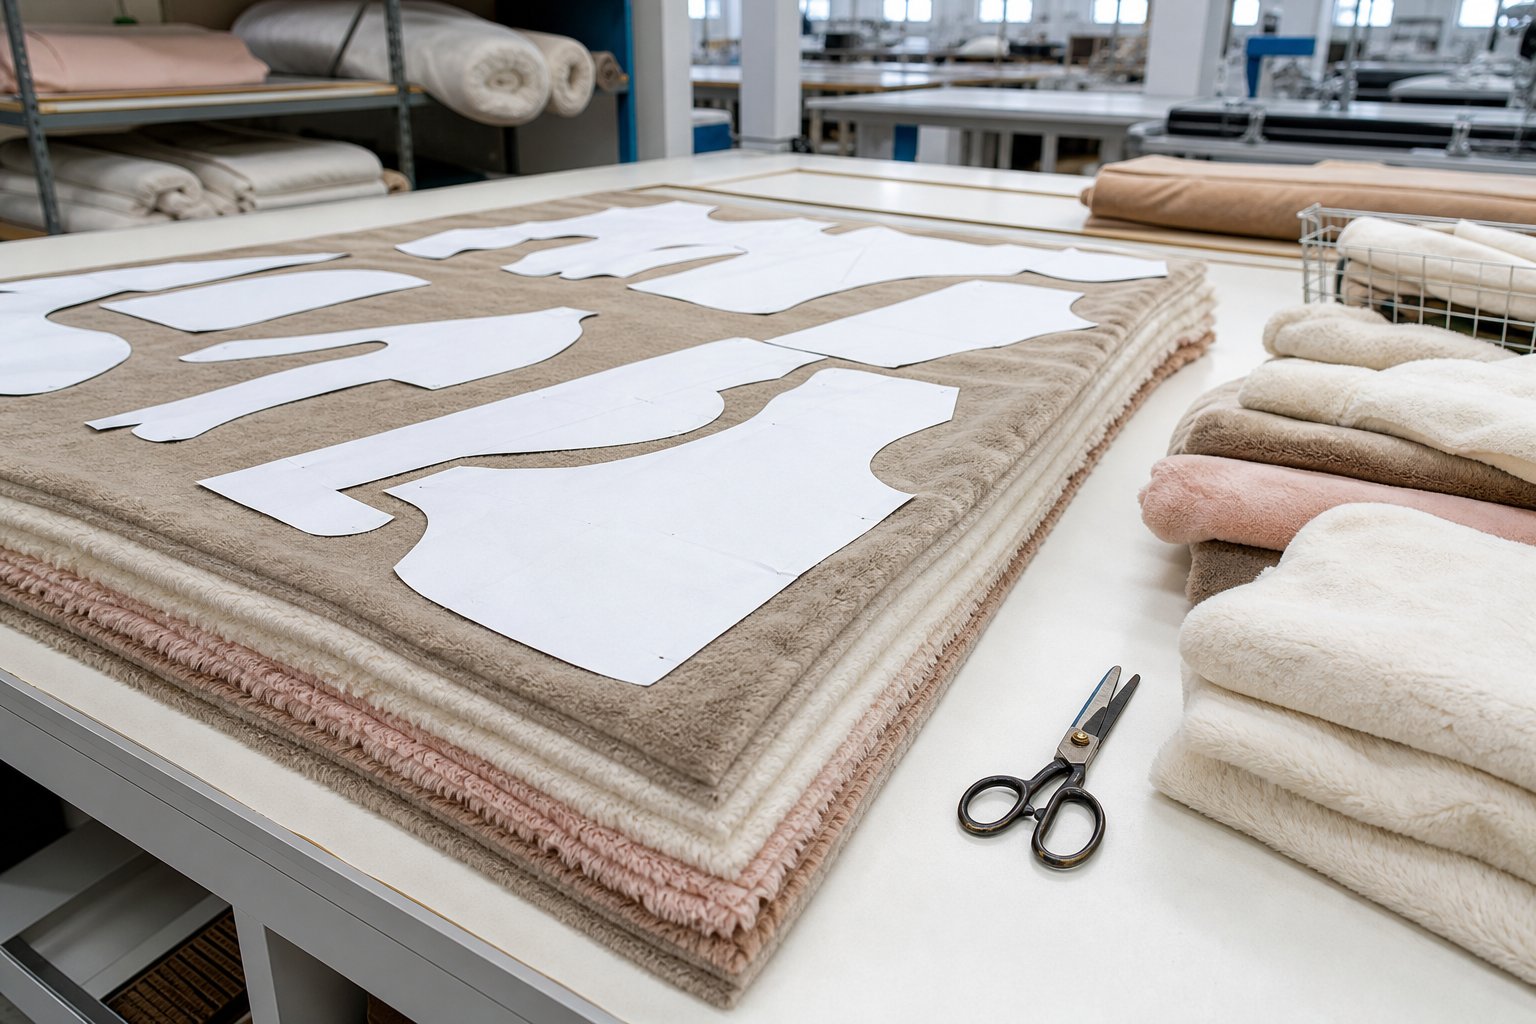
El corte fija el techo de todo lo que viene después. Observe cómo se tiende la tela: la altura del tendido, si las bandas de tono se mantienen separadas, si la dirección del pelo permanece uniforme dentro de una misma pasada de patrón. La variación de tono — pequeña deriva de color entre lotes de teñido — es invisible en el tendido y evidente en el juguete terminado, de modo que la pregunta es de procedimiento: cómo se marcan los lotes de teñido y puede el cortador mantener una pasada dentro de una sola banda.
En la costura, el discriminante es la disciplina, no solo la destreza. Compruebe la consistencia del margen de costura entre operarios, la densidad de puntada en las máquinas y qué ocurre con una costura defectuosa — ¿hay un flujo de retrabajo etiquetado, o un juguete reparado se desliza silenciosamente de vuelta al montón? Observe el punto de inspección en línea si existe; una sala de costura sin ningún control intermedio encuentra sus defectos en la inspección final, donde reparar es más caro.
El relleno es donde se encuentran el peso y la higiene. El relleno debe dosificarse por peso, no a ojo — pida ver a un trabajador pesar una dosis. Los juguetes con relleno insuficiente o excesivo crean la inconsistencia blanda que hay detrás de muchas devoluciones, y una zona de relleno abierta invita a la contaminación que luego aparece como manchas y quejas de olor.
Detección de agujas: la estación que no puede fingirse
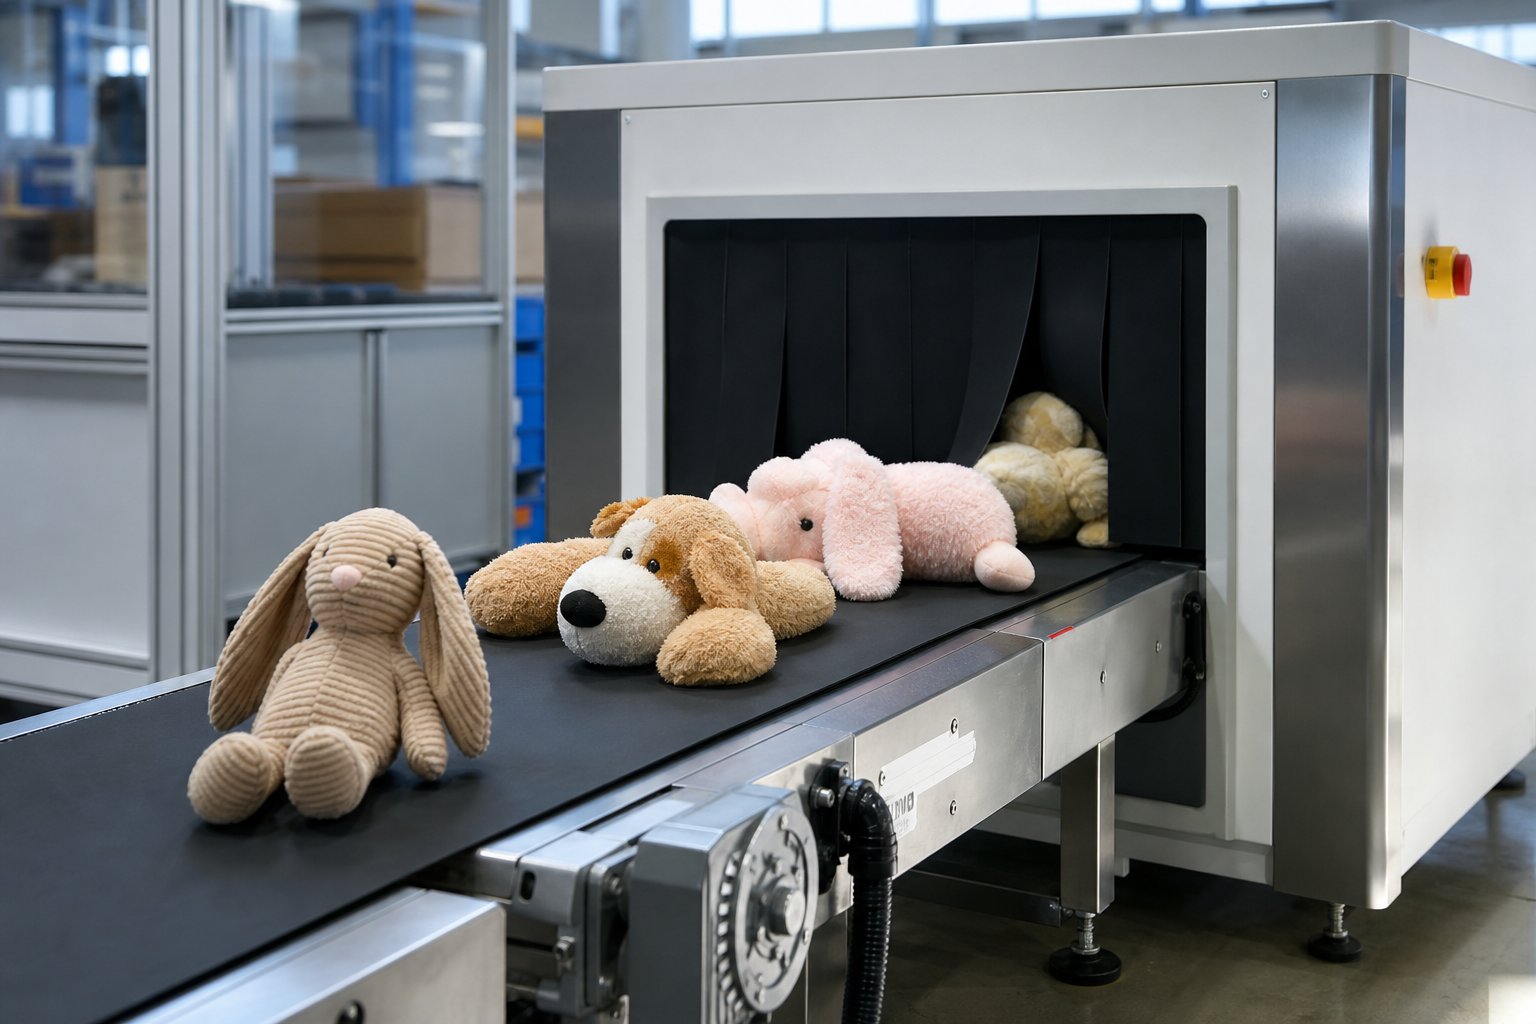
Las agujas rotas son el defecto crítico clásico de la industria del peluche, y el control es de procedimiento: cada producto pasa por un detector de metales, cada aguja rota se registra, y el registro concilia con los registros de detección. El movimiento de auditoría es presenciar una ejecución en vivo — entregue al operador una tarjeta de prueba con un fragmento ferroso conocido, vea cómo la máquina la rechaza y luego pida el registro de la semana. Huecos en el registro, piezas de prueba sin señal alguna de uso diario, o un detector sin registros de calibración no son hallazgos menores; significan que la estación es ceremonial. Pregunte también qué ocurre con un juguete rechazado: debe aislarse y trazarse, no reinyectarse en la máquina hasta que pase.
Aquí es también donde más difiere el riesgo entre gran fábrica y pequeño taller. Un pequeño taller puede funcionar genuinamente sin detector — en cuyo caso la respuesta honesta es una detección externalizada o un escaneo manual registrado, no un encogimiento de hombros.
Línea de embalaje y el rastro documental
El embalaje es donde se solapan la conformidad y la logística. Las polibolsas necesitan impresión de advertencia y el calibre correcto; las cajas necesitan un historial de ensayo de caída; las etiquetas deben coincidir con el idioma y el destino del pedido. Luego tire del hilo hacia atrás: ¿concilia la cantidad embalada con la producción del día y los registros de detección? Una línea de embalaje que concilia pertenece a una fábrica que sabe lo que fabricó; una que estima pertenece a una fábrica con la que usted discutirá a la hora de la reclamación.
Los registros atan la ruta. Las fábricas más sólidas conservan registros de entrada de tela, registros de agujas rotas en la detección y muestras de lote retenidas tras el embalaje — una cadena que usted puede seguir con un dedo durante la auditoría. Donde la cadena se rompe, anótelo con la ubicación exacta.
Escribir el informe para que se corrija
Un informe de auditoría falla cuando sus hallazgos son opiniones. Dé a cada hallazgo cuatro campos: foto, estación, gravedad, plazo acordado. La calidad de costura debe mejorar no cambia nada; costura abierta, estación 4, defecto mayor, muestra correctiva para tal fecha se cierra sola. Clasifique la gravedad exactamente como la clasificará en la inspección de embarque, para que el lenguaje de la auditoría y el de la inspección sigan siendo idénticos — un solo catálogo de defectos que gobierne ambos, que es cómo las muestras patrón (golden sample) y las clases de defectos AQL conservan su significado entre visitas. Las fábricas pequeñas merecen un ajuste: menos estaciones no significa menos rigor — significa que cada hallazgo pesa más, así que priorice los dos o tres que importan y váyase con fechas comprometidas.
Nuestra página de fábrica describe las bases de producción y las líneas detrás de nuestro programa de peluche; la ruta de arriba es la misma que recorren nuestros equipos de control de calidad antes de que cualquier programa nuevo entre en producción en serie.
Preguntas frecuentes
Preguntas frecuentes
¿Cuánto tiempo debe durar una primera auditoría de una fábrica de juguetes de peluche para mascotas?
¿Puede hacerse una auditoría a distancia por videollamada?
¿Cuál es la estación más reveladora de la ruta?
¿Debo auditar antes o después de aprobar la muestra?
¿Quiere proveedores que ya resistieron el recorrido antes de que usted lo haga?
Envíe su programa de peluche — organizaremos un recorrido por la fábrica, en directo o presencial, y compartiremos los registros de cada estación antes de que usted comprometa un anticipo.