Conclusiones clave
- Los juguetes masticables de caucho se producen por lotes, no en flujo continuo: lo que entra en la mezcladora decide todo lo que sale de la prensa.
- Tres parámetros gobiernan la prensa: temperatura, presión y tiempo. El subcurado y el sobrecurado fallan de maneras opuestas.
- Los problemas de olor e impurezas se deciden en la báscula, no en la mesa de embalaje.
- El contenido reciclado es la variable silenciosa: mueve coste, olor y riesgo de PAH a la vez.
- Siga un número de lote desde la báscula hasta la caja: la trazabilidad mostrada en directo supera cualquier presentación.
La primera decisión sobre su juguete masticable se toma antes de que la mayor parte de la fábrica haya fichado: en la báscula, en la sala de mezclas, donde una receta se convierte en un lote. Todo lo que viene después, del refinador a la prensa y al banco de recorte, es ejecución. Por eso las fábricas de caucho premian un tipo de visita distinto al de las plantas de costura: el día tiene un ritmo, y el ritmo le dice si la calidad es un sistema o un eslogan.
Siga una jornada laboral en orden, pesaje, mezclado, refinado, moldeo, recorte e inspección, y anote dónde debe mirar el comprador, qué se tuerce en cada paso y qué preguntas separan el control real del teatro.
Un proceso por lotes, no un flujo
Las plantas de inyección fluyen: entra resina, salen piezas, una cinta continua. Las plantas de caucho vulcanizado pulsan. Un lote se pesa, se mezcla, se refina en hoja, se reposa y luego alimenta prensas que lo curan con calor y presión. Entre lote y lote la línea cambia de personalidad: mezcla, color, dureza; y precisamente por eso la disciplina de lote es el objetivo de la auditoría. Si una fábrica no puede mostrarle dónde termina un lote y empieza el siguiente, no puede decirle qué entró en los juguetes que ya compró. La salvación del visitante es que los sistemas por lote dejan papel: registros de pesaje, tarjetas de curado, muestras retenidas. Su trabajo es pedir ese papel de pie donde se escribió.
Pesaje y mezclado: la receta es el producto
La sala de mezclas decide la mayor parte de lo que los consumidores describirán después como calidad. Una receta típica de juguete masticable equilibra caucho natural, cargas, aceites de proceso, activadores, agentes de curado y masterbatch (granulado pigmentado) de color. Cada partida mueve algo que le importa al comprador: la carga de relleno mueve coste y rebote; el aceite de proceso mueve el olor y, si es el aceite equivocado, el cumplimiento de PAH; el paquete de curado mueve el ciclo de prensa; el masterbatch mueve el color y, cuando es barato, el riesgo de metales pesados. La variable silenciosa es el contenido reciclado. El material regenerado legítimo de fuentes controladas puede ser del todo razonable; el regenerado sin control es donde se concentran el olor y las sustancias restringidas.
En planta, busque disciplina de pesaje: recetas expuestas, básculas calibradas, ingredientes minoritarios prepesados en vasos etiquetados y tiques de lote iniciados en la báscula. Una sala de mezclas que estima a ojo sus ingredientes minoritarios enviará inconsistencia, porque nada aguas abajo deshace un paquete de curado mal pesado.
Refinadores y hojas: leer la mezcla
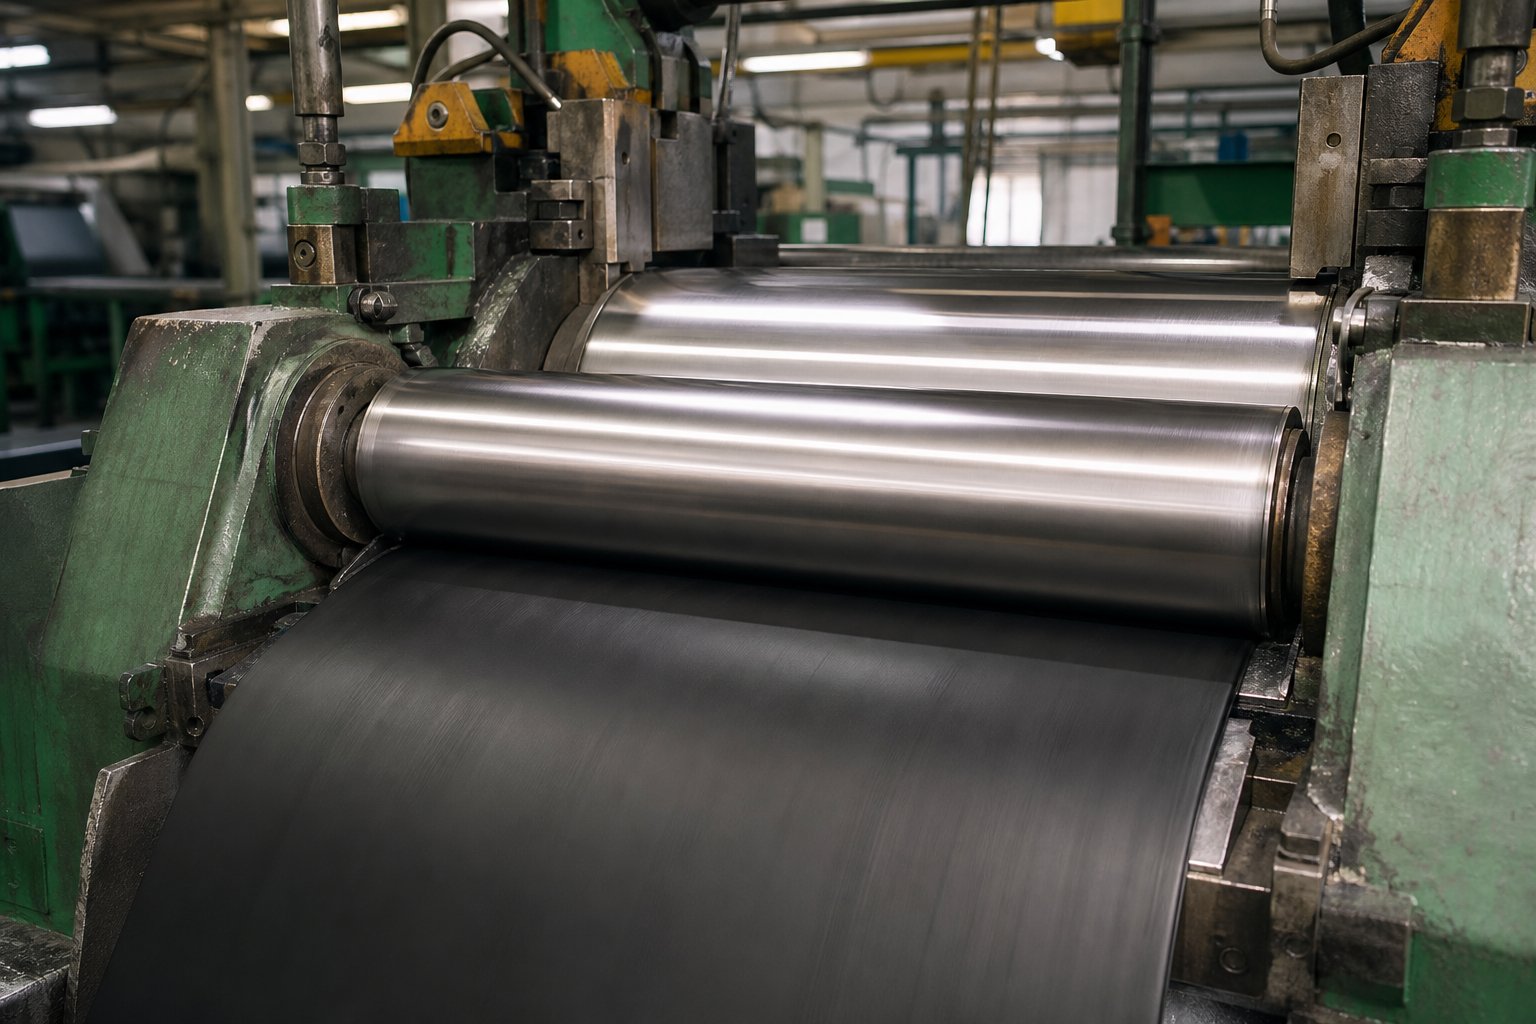
La mezcla se trabaja en un refinador de dos cilindros hasta convertirla en hojas, que reposan antes del moldeo. Es el punto de control más táctil del día. Una hoja bien refinada se ve uniforme, mate y sin vetas, se envuelve con suavidad en el cilindro y huele levemente a caucho, no a disolventes ni a material chamuscado. Las vetas significan mala dispersión: color y aditivos repartidos sin uniformidad, que llegan en forma de marmoleado al juguete terminado. Las hojas que se sienten pegajosas empiezan a chamuscarse, la versión media cocida de la masa, y los lotes chamuscados curan cortos y frágiles en la prensa. Pregunte qué pasa con un lote con vetas o chamuscado. Las fábricas honestas lo degradan a piezas no críticas o lo desechan; las demás lo reprocesan en silencio.
Moldeo y vulcanizado: temperatura, presión, tiempo
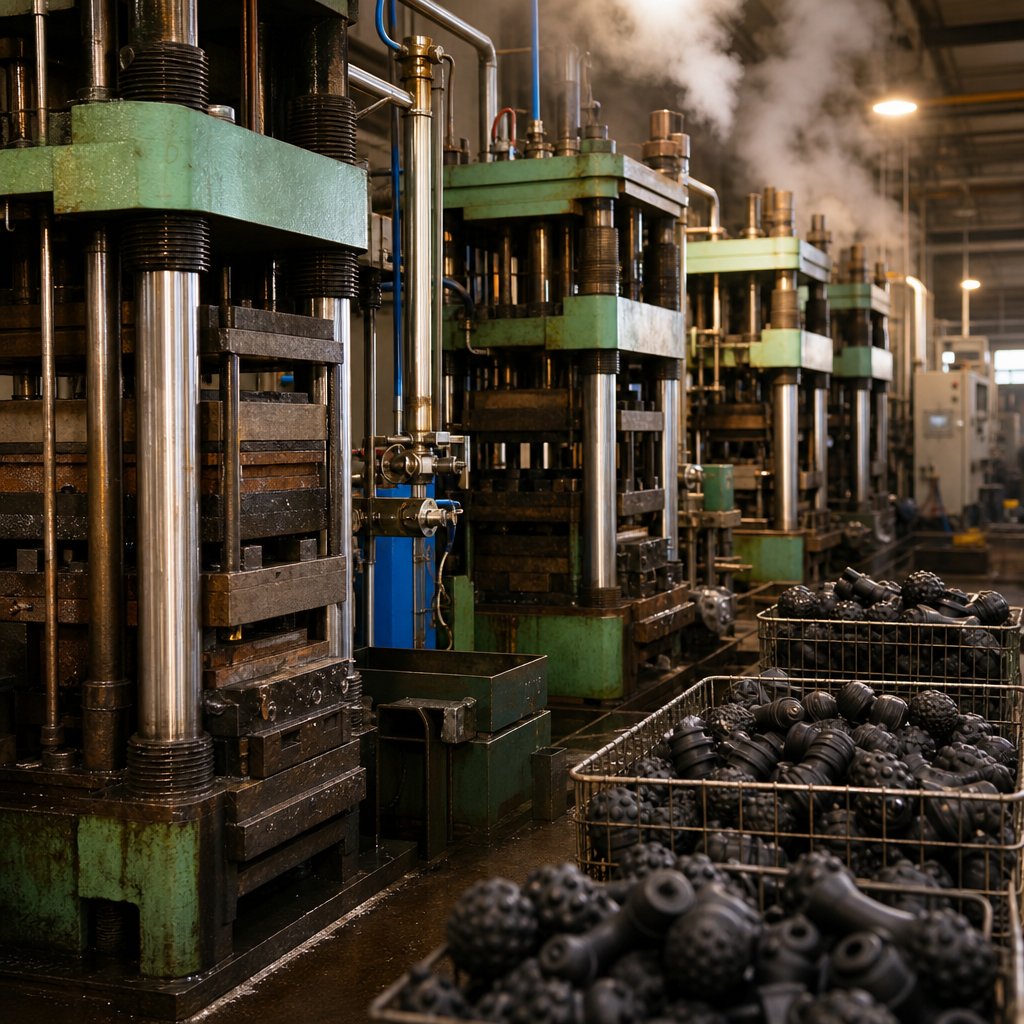
En la prensa, tres números hacen la pieza: temperatura del molde, presión de cierre y tiempo de curado. El subcurado deja un juguete pegajoso, de rebote lento, con más olor residual y menor resistencia al desgarro. El sobrecurado compra estabilidad dimensional al precio del rebote y la fragilidad: el juguete que suena en lugar de ceder. El oficio está en sostener la ventana entre ambos. Busque tarjetas de parámetros en cada prensa con la ventana de curado de la receta vigente, verificaciones de primera pieza al inicio del turno y tras cada cambio de lote, y una regla escrita de lo que hace el operario cuando aparece scrap: ajustar, avisar o detener.
Las rebabas, ese caucho fino que escapa por la junta del molde, son normales; su destino es informativo. Rebabas recortadas y clasificadas de inmediato sugieren un flujo controlado. Contenedores de rebabas sin marcar y de colores mezclados sugieren material regenerado de linaje desconocido camino de futuros lotes.
Recorte, lavado y los controles de la tarde
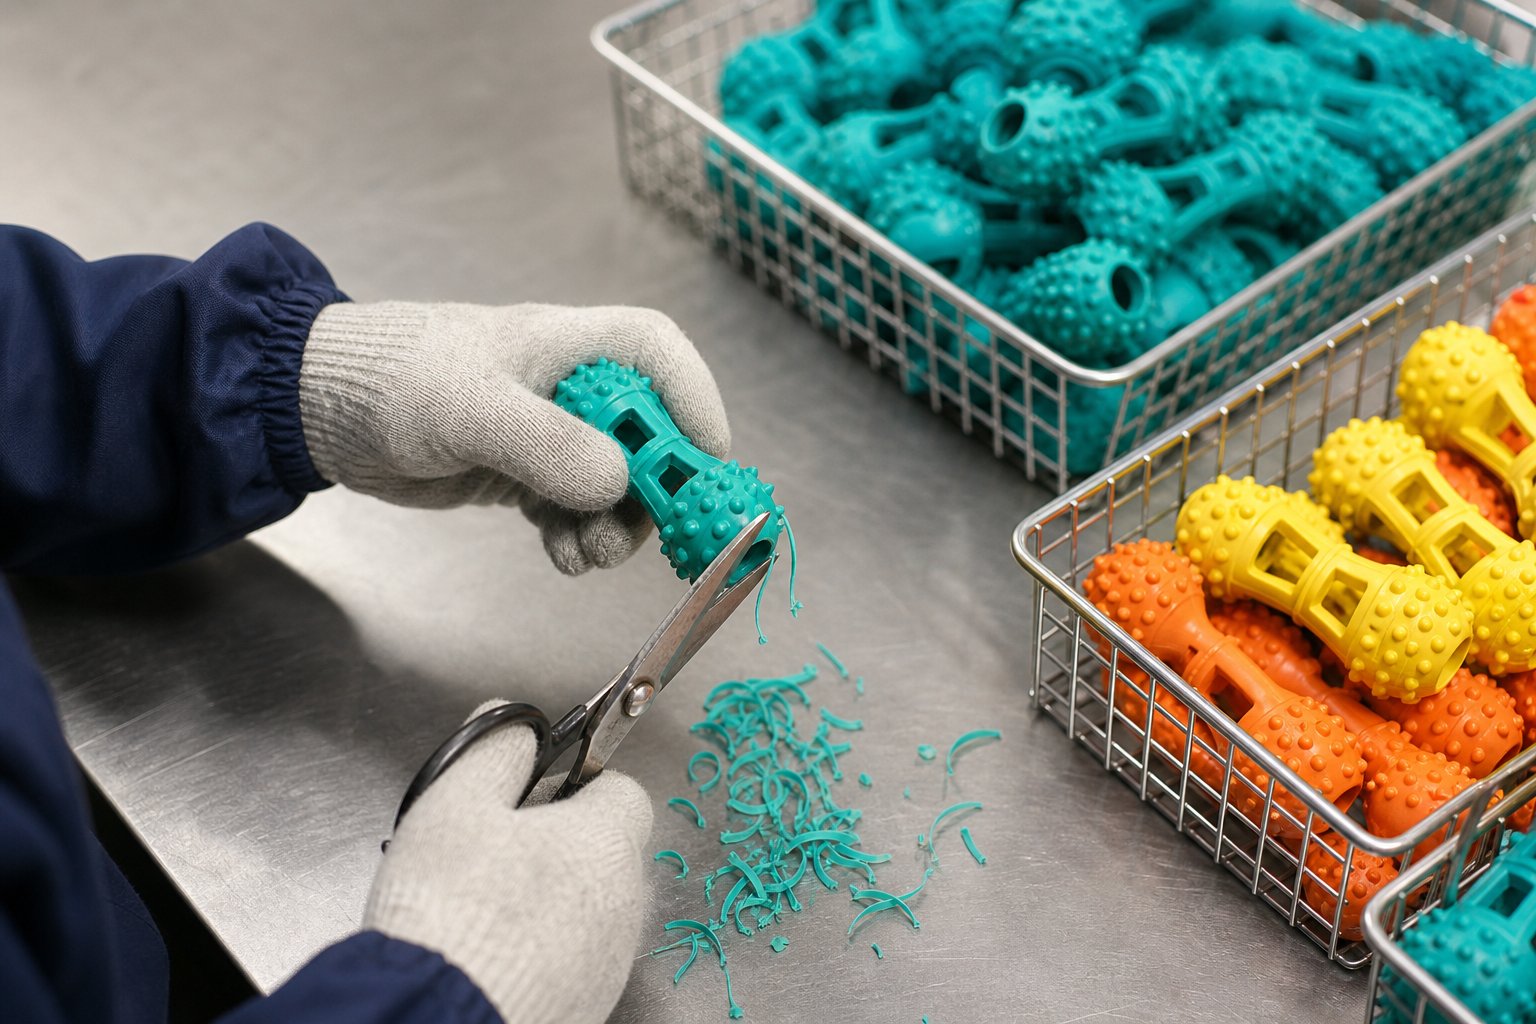
Tras el curado, las piezas se desbarban, se lavan, se ventilan y se inspeccionan. La calidad del recorte es el punto de contacto que el consumidor juzga primero: un desliz del cuchillo deja un corte que las reseñas leen como se rompió en una semana. El lavado elimina el desmoldeante y el polvo; la ventilación en bastidores abiertos deja salir los volátiles residuales antes de que las bolsas de polietileno los sellen dentro. La inspección trabaja después con buena luz buscando impurezas, restos incrustados, porosidad, materia extraña, y ejecuta el control sensorial del lote: lecturas del juguete abierto, de la superficie frotada y de la bolsa sellada, comparadas con la referencia aprobada. La otra estrella silenciosa de la tarde es la estantería de retención: muestras por lote, fechadas y ligadas al número de lote que empezó en la báscula.
Guía de campo para el visitante
La visita sea presencial o por cámara, condénsela en cinco pasos:
| Paso | Qué se controla | Qué falla | Pregunta del comprador |
|---|---|---|---|
| Pesaje | Exactitud de la receta, proporción reciclada | Regenerado sin documentar | ¿Puedo ver un registro de lote? |
| Mezclado y refinado | Dispersión, uniformidad, tiempo de reposo | Vetas, chamuscado | ¿Adónde va un lote chamuscado? |
| Moldeo y vulcanizado | Temperatura, presión, tiempo | Subcurado, sobrecurado | ¿Quién firma la primera pieza? |
| Recorte y lavado | Eliminación de rebabas, residuos | Marcas de corte, olor persistente | ¿Adónde van las rebabas? |
| Inspección y ventilación | Grado sensorial, impurezas | Embalaje precipitado | Muéstreme la estantería de retención. |
Luego siga un lote de extremo a extremo. Si la fábrica puede llevarle de un registro de pesaje a una muestra retenida en diez minutos, la trazabilidad es un hábito diario; si necesita una semana para armar la historia, la trazabilidad existe solo para auditorías. La página de la fábrica describe cómo están organizadas nuestras líneas de caucho y TPR, y la misma lógica de lote sostiene el programa de control de olores y el protocolo sensorial por lote que aplicamos antes del embarque.
Preguntas frecuentes
Preguntas frecuentes
¿Por qué los juguetes de caucho de aspecto idéntico difieren tanto en olor y resistencia?
¿Es el caucho natural siempre mejor que el TPR para masticadores fuertes?
¿Cómo se controla el olor en la producción de juguetes de caucho?
¿Qué debería pedir ver en una visita a una fábrica de caucho?
¿Quiere ver el lote antes de que se convierta en su pedido?
Envíenos su programa de juguetes masticables: le guiaremos por la sala de mezclas y las prensas, en directo o por vídeo, lote a lote.