À retenir
- Dans les jouets pour animaux en peluche, la compétence des opérateurs est une variable de production, pas un facteur secondaire : le même SKU peut afficher des taux de défauts bien plus élevés sur une ligne d'apprentis que sur une équipe expérimentée.
- Les défauts se regroupent par poste — coutures ouvertes vers la couture, remplissage grumeleux vers le rembourrage, visages de travers vers la mise en forme — donc auditez par poste de travail, pas seulement à l'inspection finale.
- Demandez la structure des équipes et l'ancienneté moyenne ; une liste de machines vous renseigne sur la capacité, pas sur la régularité.
- Vous pouvez demander une ligne expérimentée pour votre commande — cela ne coûte rien, mais ne fonctionne que si la demande est inscrite dans la confirmation de commande.
- Les hautes saisons remanient les équipes ; intégrez une clause d'encadrement, des recontrôles du premier article et une réserve de calendrier dans les commandes du T4 et d'avant-Nouvel An chinois.
Tout acheteur de peluches finit par rencontrer la même énigme. Deux commandes du même jouet, dans la même usine, dans le même lot de tissu, sur les mêmes machines. Une expédition passe l'inspection sans encombre ; l'autre arrive avec des coutures ouvertes, des ventres grumeleux et des yeux qui regardent dans des directions différentes. La variable qui explique l'essentiel de l'écart est rarement le prix payé ni la brochure de l'usine — c'est qui était assis aux machines, et depuis combien de temps.
La production de jouets mous paraît automatisée vue de l'extérieur. En réalité, entre la table de coupe et le carton, un jouet pour chien en peluche passe par plus de mains que presque tout autre produit de la catégorie animalière. La coupe est mécanisée depuis des années et le rembourrage s'y achemine, mais le retournement, la finition des coutures, l'alignement des éléments et la mise en forme finale restent des gestes manuels dont la courbe d'apprentissage se mesure en mois. Cet article cartographie les points où la compétence entre dans le produit, son effet sur les taux de défauts, et la façon de l'inscrire dans une commande pour que la dixième commande égale la première.
Où se loge la compétence sur la ligne
Parcourez une ligne de peluches dans l'ordre de production et le profil de compétence est inégal. La coupe est le poste le moins sensible une fois les emporte-pièces et les placements réglés — un résultat machine. La couture est la charnière : l'opérateur règle la tension du fil par lot de tissu, tient une valeur de couture constante dans les angles et décide si une courbe se coud lisse ou ondule. Le retournement est l'endroit où les coutures trop étirées craquent. Le rembourrage décide si toutes les unités pèsent et se font sentir pareil. La mise en forme et la pose des yeux décident si le jouet ressemble à l'échantillon ou à son cousin économique. Chacun de ces points est une personne, pas un réglage machine.
| Poste | Défauts liés à la compétence | Ce que font différemment des mains expérimentées | Contrôle à demander |
|---|---|---|---|
| Couture | Coutures ouvertes, points sautés, bords ondulés | Régler la tension par lot de tissu ; tenir la valeur de couture dans les angles | Contrôle du premier article au démarrage de la ligne |
| Retournement | Coutures étirées, membres déchirés | Retourner avec une pression régulière et reformer les coutures à la main | Contrôle aléatoire lors de l'inspection en cours de production |
| Rembourrage | Remplissage grumeleux, dérive de poids entre unités | Garder une densité de remplissage uniforme ; peser au ressenti contre une référence | Échantillonnage des poids par lot |
| Mise en forme et pose des yeux | Éléments de travers, broderie lâche | Aligner les éléments sur un gabarit ; brosser le poil uniformément | Contrôle de symétrie face à l'échantillon de référence |
| Emballage | Étiquettes erronées, avertissements de sachet manquants | Vérifier le kit d'étiquettes contre la fiche de commande | Audit des étiquettes en fin de ligne |
La conséquence pratique : une inspection finale seule vous dit que quelque chose a mal tourné, mais une vue par poste vous dit où, et souvent pourquoi. Les acheteurs qui consignent les défauts par poste voient les schémas se former des semaines avant qu'ils n'émergent sous forme d'une expédition refusée.
Usine ancienne, usine récente : lire la structure des équipes
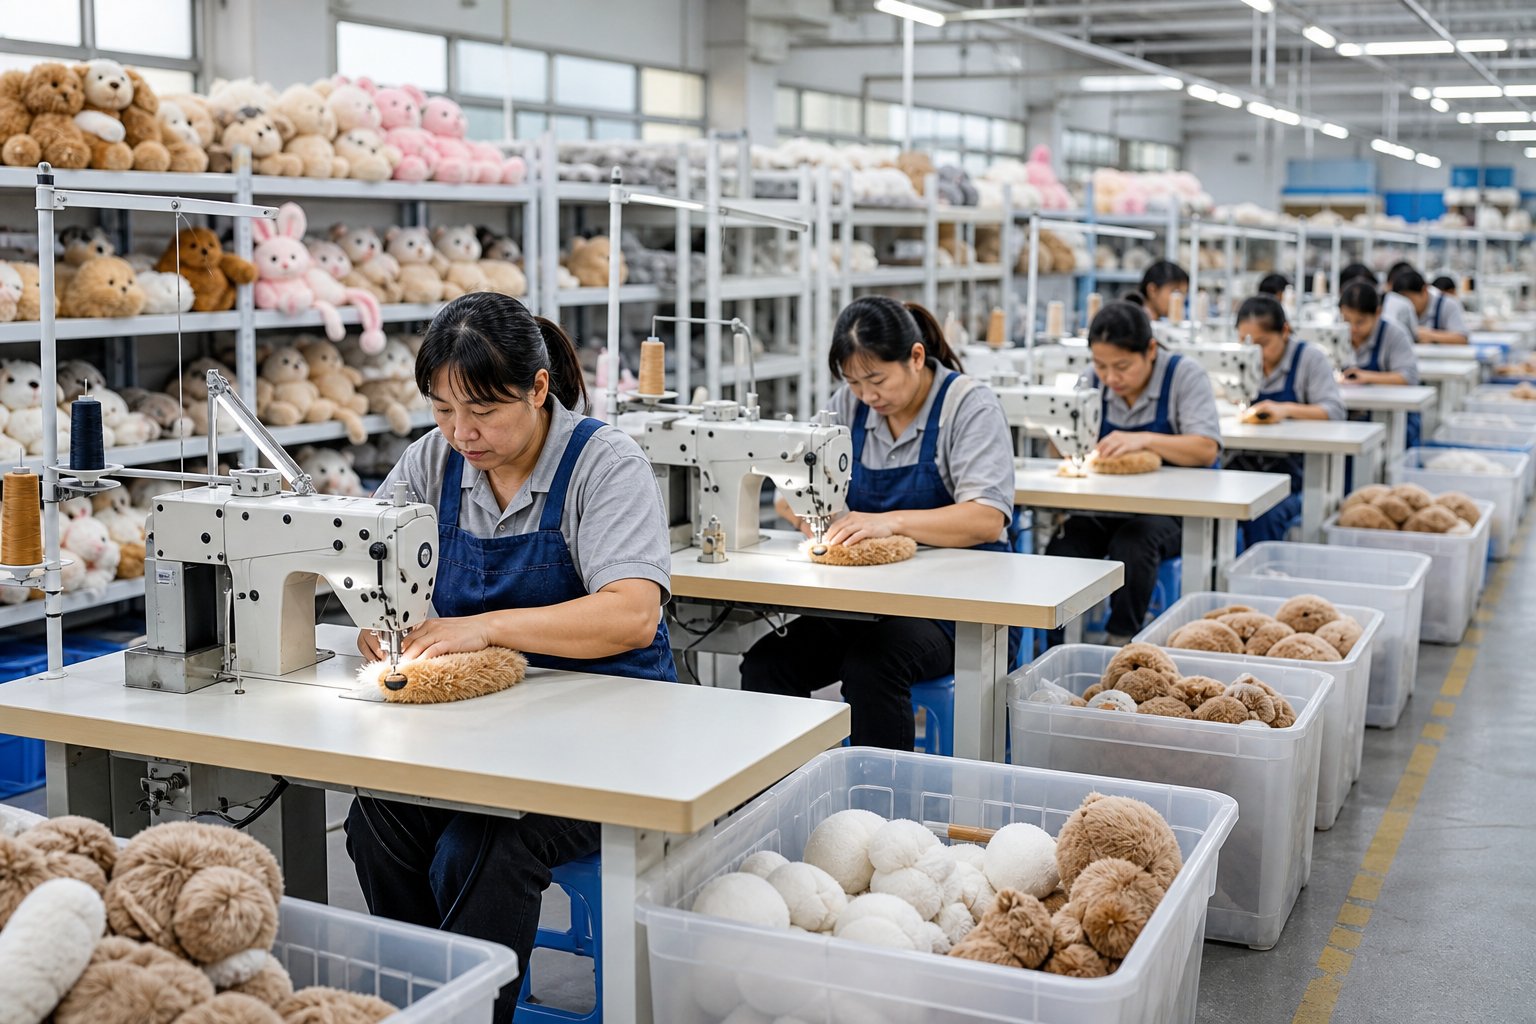
L'âge d'une usine prédit moins la qualité que l'âge de ses équipes. Les usines anciennes portent souvent des vétérants comptant dix ans ou plus sur les mêmes opérations — variance faible, mais parfois des machines datées et un « on a toujours fait comme ça » entêté. Les usines récentes tournent avec des coupeurs numériques et des équipements modernes, mais leurs équipes sont plus vertes et l'écart entre leur meilleure et leur pire ligne est plus large. Aucun profil n'est supérieur ; ils échouent différemment.
Les questions qui comptent sont numériques. Combien de lignes de couture l'usine fait-elle tourner ? Quelle est l'ancienneté moyenne des opérateurs seniors ? D'où viennent les inspecteurs qualité — d'anciens opérateurs sont généralement un bon signe, car ils reconnaissent une mauvaise couture au toucher avant qu'elle ne cède ? Et comment les nouvelles recrues sont-elles formées : jumelées des semaines durant à une main expérimentée, ou posées directement sur une ligne ? Une usine qui répond en minutes gère généralement ses équipes ; une usine qui répond en adjectifs, rarement.
Peut-on réellement demander une ligne expérimentée ?
Oui — et la demande ne coûte à l'usine rien de plus qu'un peu d'attention à la planification. Les grands acheteurs obtiennent les meilleures lignes par défaut ; tous les autres reçoivent ce qui reste, sauf s'ils le demandent. Le mécanisme est simple : nommer l'exigence dans le bon de commande (« production sur une ligne expérimentée, signature du premier article requise »), confirmer la ligne dans la confirmation de commande, et exiger un contrôle du premier article au démarrage de la ligne. Une demande faite seulement dans des messages de chat est une demande qui s'évapore avant la semaine de production.
Les petites commandes méritent ici une attention particulière. Les séries courtes sont souvent planifiées en fin de ligne, entre deux gros chantiers, ou sur des lignes de formation — la même dynamique que couvre notre article sur le maintien du contrôle qualité sur les petites séries en marque de distributeur. Si votre commande d'essai de 300 pièces tourne sur une ligne d'apprentis, l'essai mesure la mauvaise chose.
Rotation en haute saison et vagues de qualité
Les équipes ne sont pas statiques, et le calendrier les remue. Avant le Nouvel An chinois, les ouvriers expérimentés partent des semaines à l'avance ; la production continue avec ceux qui restent. Après la fête, le retour est partiel et échelonné. Au T4, les heures supplémentaires empilent la fatigue sur les mêmes mains. Le résultat est une vague de qualité prévisible, et les acheteurs qui l'ignorent reprochent à l'usine des problèmes créés par le calendrier.
Les contre-mesures sont du calendrier et des clauses, pas de l'héroïsme. Avancez les échantillons de pré-production pour que l'approbation ne se heurte pas à la saison des départs. Densifiez les contrôles en cours de production pendant les semaines où la rotation culmine. Et ajoutez une clause d'encadrement à la commande : un changement significatif de l'équipe affectée à votre SKU déclenche une notification et un recontrôle du premier article. Les usines qui gèrent des programmes disciplinés acceptent ce langage ; celles qui résistent vous racontent comment leurs lignes fonctionnent réellement.
Une liste de contrôle de commande qui tarife la compétence
La compétence ne figure en ligne sur aucun devis, et c'est précisément pourquoi il faut la traiter structurellement. Six actions couvrent l'essentiel de l'exposition :
- Demandez la structure des équipes en chiffres : lignes de couture, ancienneté moyenne des opérateurs seniors, et origine de l'équipe de contrôle qualité.
- Nommez votre ligne dans le bon de commande et confirmez-la dans la confirmation de commande, pas dans le chat.
- Exigez un contrôle du premier article au démarrage de la ligne et après tout changement d'équipe, signé face à l'échantillon de référence.
- Ajoutez une inspection en cours de production vers un tiers d'avancement, pondérée vers les postes de couture et de rembourrage.
- Consignez les défauts par poste dans le rapport d'inspection pour que les tendances soient visibles au lieu d'être diluées dans la moyenne.
- Gardez l'échantillon de référence à la ligne, pas seulement au bureau du contrôle qualité — la référence doit vivre là où sont les mains.
La pensée par poste est ce qui distingue un audit d'une visite d'usine. Elle se marie naturellement avec un catalogue de défauts — notre article sur les douze défauts courants des jouets en peluche fait correspondre symptômes et postes. Pour les standards que nous appliquons à nos propres lignes, voir la page qualité et essais.
Questions fréquentes
FAQ
Un acheteur peut-il vraiment demander des opérateurs expérimentés pour sa commande ?
L'automatisation ne supprime-t-elle pas la variable opérateur ?
Comment juger la stabilité des équipes avant de commander ?
Que faire en cas de commande avant le Nouvel An chinois ou les pics du T4 ?
Vous voulez la même qualité à la dixième commande qu'à la première ?
Envoyez votre catégorie et votre quantité cible — nous répondrons avec des options de lignes, des points de contrôle qualité et des fourchettes FOB pour votre programme.