À retenir
- Auditez par parcours, pas par liste de points : traversez la production dans l'ordre, et chaque poste vous montre le risque que le poste suivant hérite.
- Les lignes de faille de la peluche : l'appariement des teintes à la coupe, la discipline des coutures à la couture, le poids de garnissage au rembourrage, le contrôle des métaux à la détection d'aiguilles.
- Faites confiance aux enregistrements plutôt qu'aux slogans — registres d'aiguilles cassées, cartes d'étalonnage des détecteurs, doses de garnissage pesées.
- La détection d'aiguilles est le poste qui ne se truque pas sous vos yeux ; faites exécuter une pièce d'essai en direct par l'opérateur.
- Écrivez chaque constat sous forme photo, poste, gravité et délai — un constat sans localisation n'est jamais corrigé.
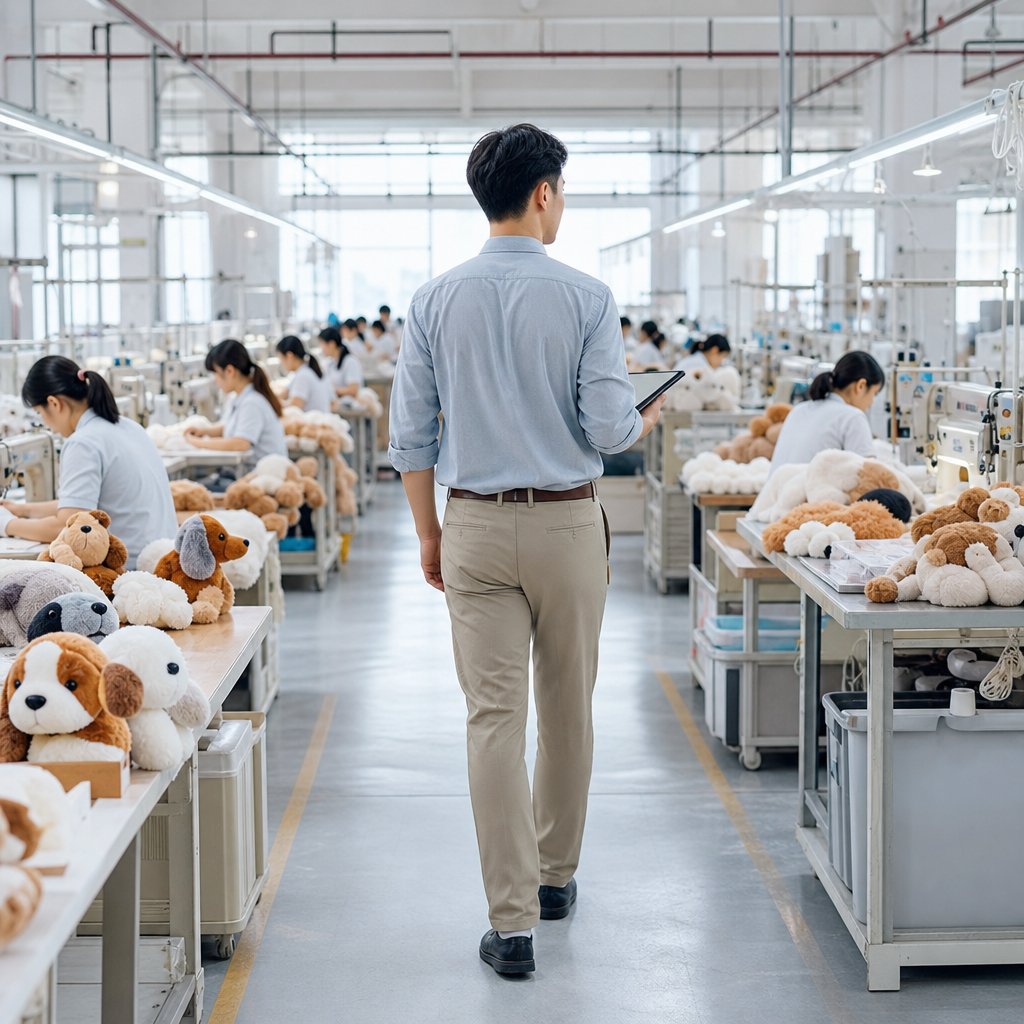
La plupart des listes de points d'audit échouent de la même manière : elles disent quoi regarder, pas où se tenir. Une usine qui attend un audit peut décorer une salle de conférence de certificats en un après-midi. Ce qu'elle ne peut pas mettre en scène en un après-midi, c'est la séquence de son flux de production — voilà pourquoi l'audit le plus instructif est une marche, effectuée dans l'ordre où le jouet lui-même est fabriqué.
Cet article suit un jouet en peluche à travers six postes, de la table de coupe au carton emballé. À chaque étape : quoi observer, à quoi ressemble un signal d'alerte, et la question unique qui fait avancer la conversation.
Pourquoi le parcours bat la liste de points
Une liste de points est un inventaire d'objets ; un parcours est une chaîne de causes. Auditez dans l'ordre de production et chaque poste explique les défauts que vous trouverez au suivant : un tissu posé négligemment devient un décalage de teinte sur le jouet fini ; la discipline de couture perdue à la couture devient la couture ouverte sur la photo d'un retour ; une passe de détection d'aiguilles sautée devient le fragment métallique dans la lettre de réclamation d'un client. Parcourir le circuit expose aussi ce qu'aucun document ne montre — si la matière n'avance que vers l'aval, ou si les retouches regagnent la ligne sans enregistrement. Et il vous place dans des salles où la version du directeur n'a aucune prise sur ce qui se trouve réellement au sol.
Le parcours en un coup d'œil
Six postes, six risques définissants :
| Poste | Ce que vous regardez | Signal d'alerte | La question qui fait bouger |
|---|---|---|---|
| Table de coupe | Hauteur de pose, bandes de teinte, sens du poil | Des poses mélangées issues de lots de teinture différents | Comment les lots de teinture sont-ils marqués et isolés ? |
| Atelier de couture | Valeur de couture, densité de points, flux des retouches | Tas de retouches sans étiquette | Où va physiquement une couture défectueuse ? |
| Poste de rembourrage | Doses de garnissage pesées, hygiène du poste | Garnissage dosé au feeling | Montrez-moi un opérateur qui pèse une dose. |
| Mise en forme et finition | Égrenage, brossage, alignement des yeux et des truffes | Pièces plastiques détachées sur les tables de travail | Comment la force de fixation est-elle contrôlée ? |
| Détection d'aiguilles | Étalonnage, pièces d'essai quotidiennes, registre des aiguilles cassées | Registre troué, aucun enregistrement d'étalonnage | Lancez-moi une pièce d'essai maintenant. |
| Ligne d'emballage | Mentions d'avertissement des sachets, spécifications cartons, correspondance des étiquettes | Sachets sans mention d'avertissement imprimée | Les quantités emballées se rapprochent-elles de la détection ? |
Le tableau donne le squelette. Les sections ci-dessous mettent du muscle sur les postes qui décident de la plupart des issues en peluche.
Coupe, couture et rembourrage : les postes de fabrication
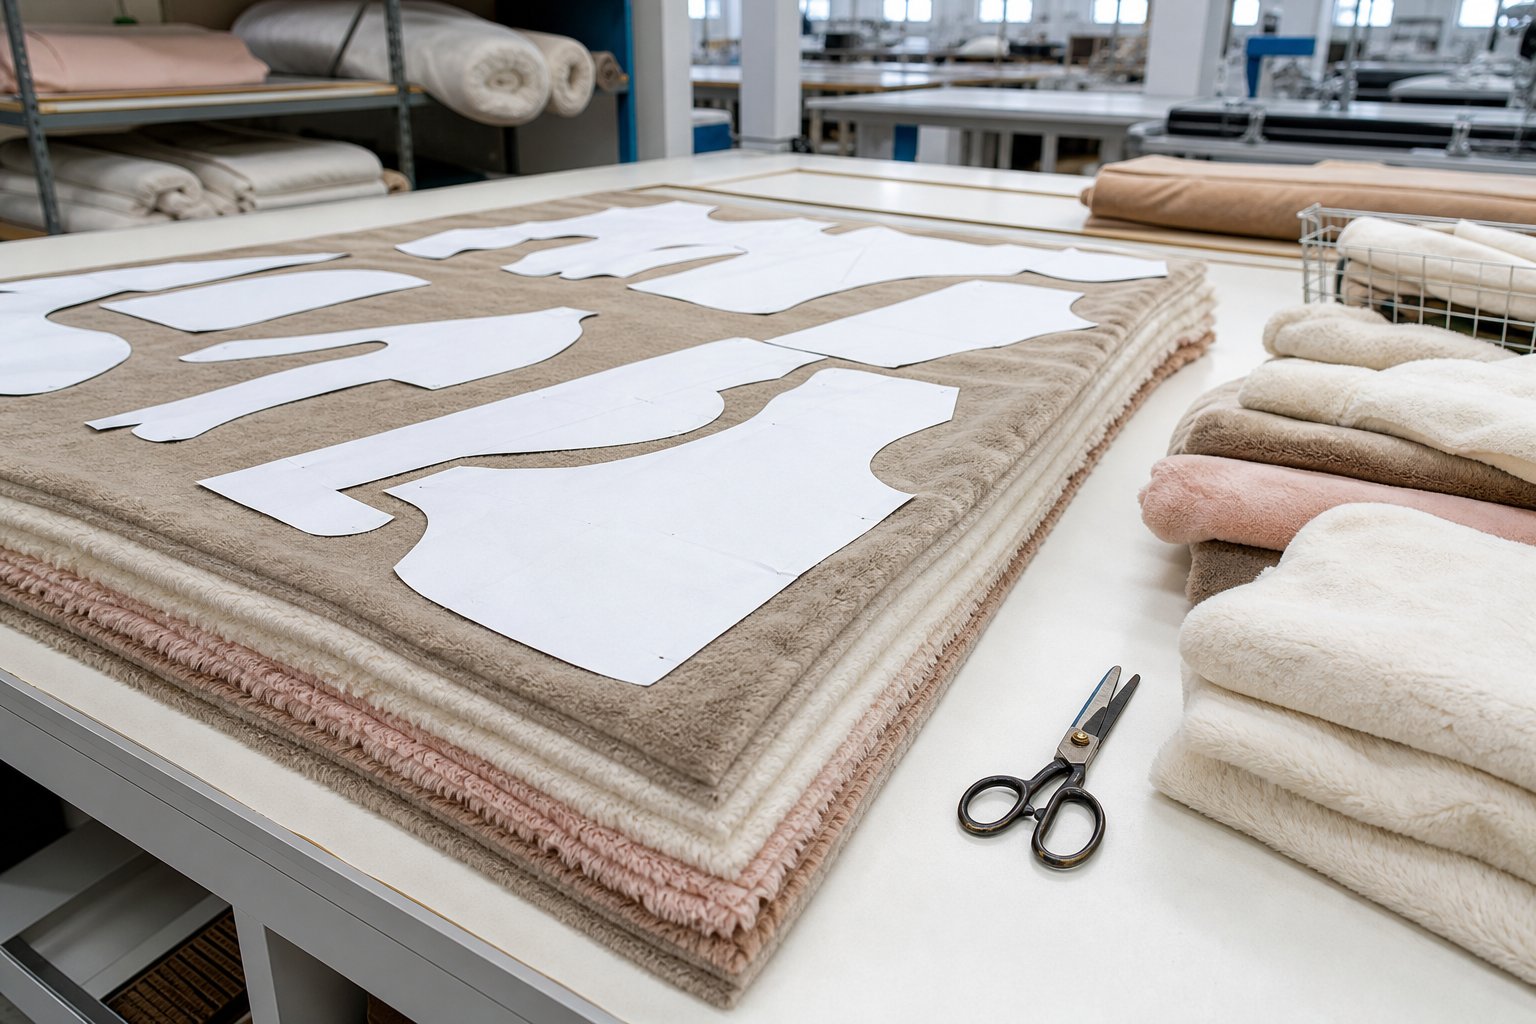
La coupe fixe le plafond de tout l'aval. Observez la façon dont le tissu est posé : la hauteur de la pose, si les bandes de teinte restent séparées, si le sens du poil reste constant sur une même série de patron. La dérive de teinte entre lots de teinture — un léger glissement de couleur — est invisible dans la pose et évidente sur le jouet fini ; la question est donc procédurale : comment les lots de teinture sont-ils marqués, et le coupeur peut-il tenir une série dans une seule bande ?
À la couture, le discriminateur est la discipline, pas le seul savoir-faire. Vérifiez la constance de la valeur de couture entre opérateurs, la densité de points sur les machines, et le sort d'une couture défectueuse — existe-t-il un flux de retouche étiqueté, ou un jouet réparé regagne-t-il en silence le tas ? Observez le point d'inspection en ligne s'il existe ; un atelier de couture sans aucun contrôle intermédiaire découvre ses défauts à l'inspection finale, là où la réparation coûte le plus cher.
Le rembourrage est l'endroit où le poids et l'hygiène se rejoignent. Le garnissage doit être dosé au poids, pas au feeling — demandez à voir un opérateur peser une dose. Les jouets trop peu ou trop garnis créent l'incohérence molle qui se cache derrière beaucoup de retours, et un poste de garnissage ouvert invite la contamination qui ressurgit plus tard en taches et en réclamations d'odeur.
Détection d'aiguilles : le poste qui ne se truque pas
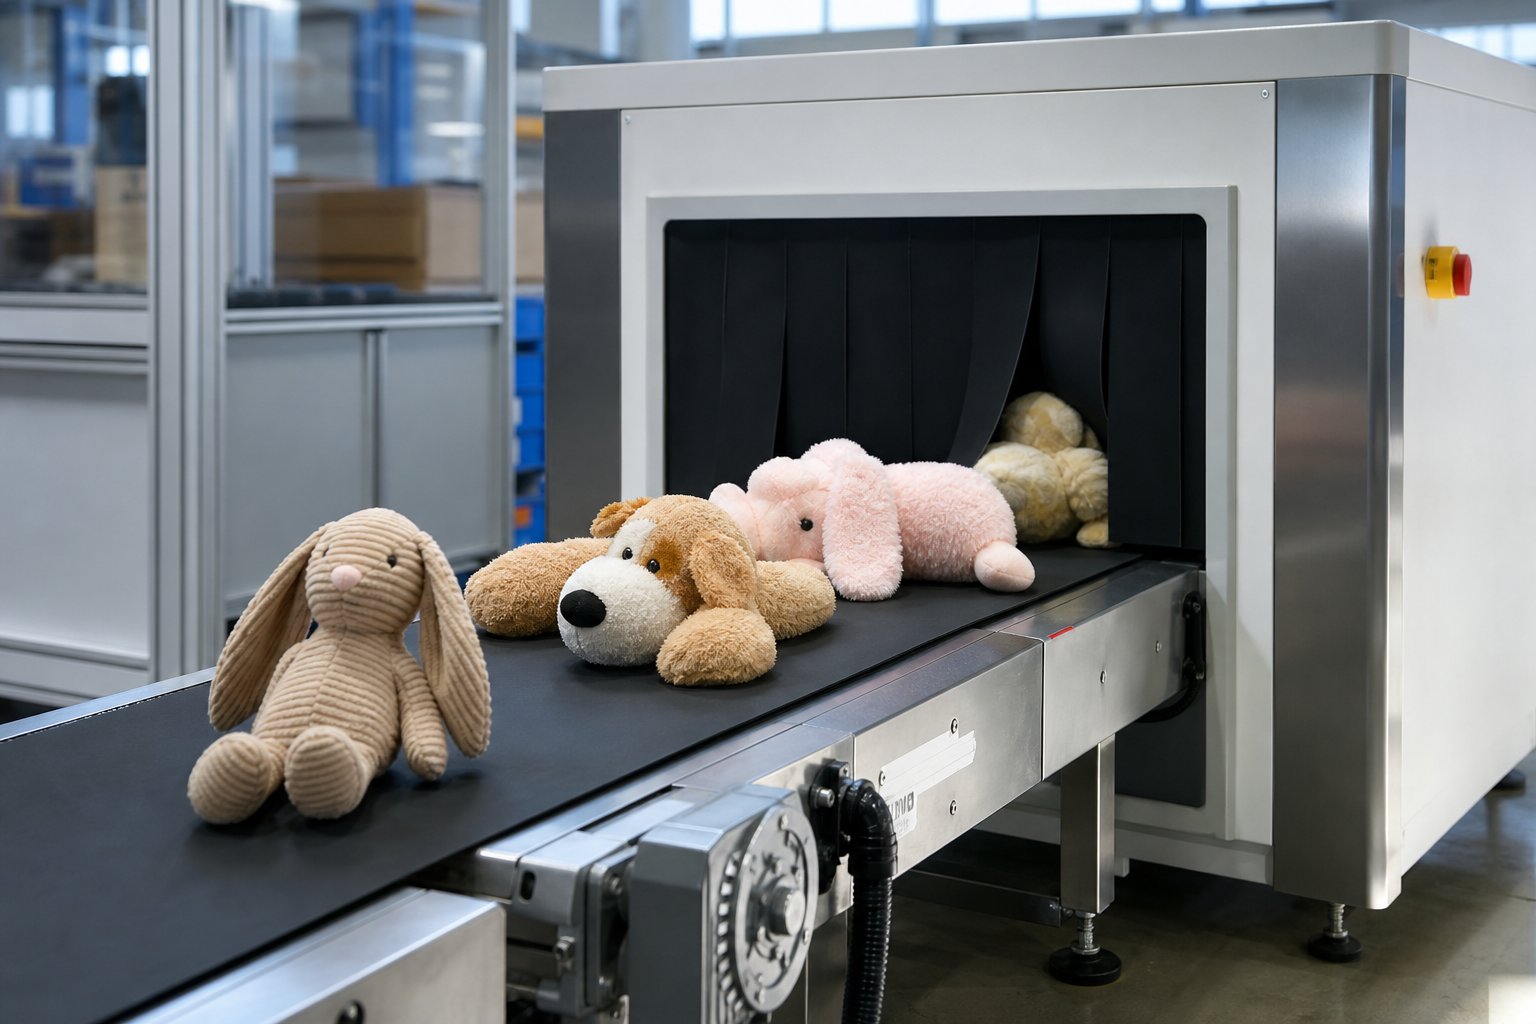
Les aiguilles cassées sont le défaut critique classique de l'industrie de la peluche, et le contrôle est procédural : chaque produit passe sous un détecteur de métaux, chaque aiguille cassée est consignée, et le registre se rapproche des relevés de détection. Le geste d'audit consiste à assister à une passe en direct — tendez à l'opérateur une carte d'essai portant un fragment ferreux connu, regardez la machine la rejeter, puis demandez le registre de la semaine. Des trous dans le registre, des pièces d'essai sans trace d'usage quotidien, ou un détecteur sans enregistrements d'étalonnage ne sont pas des constats mineurs ; ils signifient que le poste est cérémoniel. Demandez aussi le sort d'un jouet rejeté : il doit être isolé et tracé, pas repassé dans la machine jusqu'à ce qu'elle le laisse passer.
C'est aussi là que le risque diffère le plus entre grande usine et petit atelier. Un petit atelier peut fonctionner honnêtement sans détecteur — auquel cas la réponse honnête est une détection externalisée ou un scan au pistolet enregistré, pas un haussement d'épaules.
Ligne d'emballage et la piste papier
L'emballage est l'endroit où conformité et logistique se chevauchent. Les sachets plastiques exigent une mention d'avertissement imprimée et la bonne épaisseur ; les cartons exigent un historique d'essais de chute ; les étiquettes doivent correspondre à la langue et à la destination de la commande. Tirez ensuite le fil vers l'arrière : la quantité emballée se rapproche-t-elle de la production du jour et des relevés de détection ? Une ligne d'emballage qui se rapproche appartient à une usine qui sait ce qu'elle a fabriqué ; celle qui estime appartient à une usine avec laquelle vous discuterez au moment de la réclamation.
Les enregistrements lient le parcours. Les usines les plus solides tiennent des registres d'entrée de tissu, des registres d'aiguilles cassées à la détection et des échantillons de lot conservés après emballage — une chaîne que vous pouvez suivre d'un doigt pendant l'audit. Là où la chaîne se rompt, écrivez-le avec la localisation exacte.
Rédiger le rapport pour qu'il soit corrigé
Un rapport d'audit échoue lorsque ses constats sont des opinions. Donnez à chaque constat quatre champs : photo, poste, gravité, délai convenu. « La qualité de couture doit s'améliorer » ne change rien ; « couture ouverte, poste 4, défaut majeur, échantillon correctif pour telle date » se referme tout seul. Classez la gravité exactement comme vous la classerez à l'inspection avant expédition, pour que langage d'audit et langage d'inspection restent identiques — un seul catalogue de défauts régit les deux, et c'est ainsi que les échantillons de référence et les classes de défauts AQL gardent leur sens entre les visites. Les petites usines méritent un ajustement : moins de postes ne veut pas dire moins de rigueur — cela veut dire que chaque constat pèse davantage, donc hiérarchisez les deux ou trois qui comptent et repartez avec des dates engagées.
Notre page usine décrit les bases de production et les lignes derrière notre programme peluche ; le parcours ci-dessus est celui que nos équipes de contrôle qualité empruntent avant que tout nouveau programme n'entre en production en série.
Questions fréquentes
FAQ
Combien de temps prévoir pour un premier audit d'une usine de jouets en peluche ?
Un audit peut-il se faire à distance en visioconférence ?
Quel est le poste le plus révélateur du parcours ?
Faut-il auditer avant ou après la validation de l'échantillon ?
Voulez-vous des fournisseurs qui passent l'épreuve du parcours avant votre visite ?
Envoyez votre programme peluche — nous organisons une visite d'usine, en direct ou sur site, et partageons les enregistrements des postes avant que vous ne vous engagiez par un acompte.