À retenir
- Les jouets à mâcher en caoutchouc se font par lots, pas en flux continu — ce qui entre dans le mélangeur décide tout ce qui sort de la presse.
- Trois paramètres gouvernent la presse : température, pression et temps. La sous-vulcanisation et la sur-vulcanisation échouent de façon opposée.
- Les problèmes d'odeur et d'impuretés se décident à la balance de pesée, pas à la table d'emballage.
- La teneur en matière recyclée est la variable silencieuse : elle déplace d'un coup le coût, l'odeur et le risque HAP.
- Suivez un numéro de lot de la balance au carton — une traçabilité montrée en direct vaut mieux que toute présentation.
La première décision sur votre jouet à mâcher est prise avant que la plus grande partie de l'usine ait pointé — à la balance de pesée, dans la salle de formulation, là où une recette devient un lot. Tout ce qui suit, du moulin à la presse au poste de détourage, est de l'exécution. C'est pourquoi les usines de caoutchouc récompensent un type de visite différent des usines de couture : la journée a un rythme, et le rythme vous dit si la qualité est un système ou un slogan.
Suivez une journée de travail dans l'ordre — pesée, mélange, moulinage, moulage, détourage, inspection — et notez où les acheteurs doivent regarder, ce qui tourne mal à chaque temps, et quelles questions séparent la maîtrise réelle du théâtre.
Un procédé par lots, pas un flux
Les usines d'injection coulent en flux : résine en entrée, pièces en sortie, un ruban continu. Les usines de caoutchouc vulcanisé fonctionnent par pulsations. Un lot est pesé, mélangé, mouliné en feuilles, reposé, puis alimente des presses qui le vulcanisent sous chaleur et pression. Entre les lots, la ligne change de personnalité — formulation, couleur, dureté — et c'est précisément pourquoi la discipline des lots est la cible de l'audit. Si une usine ne peut pas vous montrer où finit un lot et où commence le suivant, elle ne peut pas vous dire ce que contiennent les jouets que vous avez déjà achetés. La grâce salvatrice pour les visiteurs, c'est que les systèmes par lots laissent du papier : relevés de pesée, cartes de vulcanisation, échantillons de réserve. Votre travail consiste à demander le papier en se tenant à l'endroit où il a été écrit.
Pesée et mélange : la recette est le produit
La salle de formulation décide de l'essentiel de ce que les consommateurs décriront plus tard comme la qualité. Une recette typique de jouet à mâcher équilibre caoutchouc naturel, charges, huiles de procédé, activateurs, agents de vulcanisation et masterbatch de coloration. Chaque ligne déplace quelque chose qui intéresse un acheteur : le taux de charge déplace le coût et le rebond ; l'huile de procédé déplace l'odeur et — si c'est la mauvaise huile — la conformité HAP ; le système de vulcanisation déplace le cycle de presse ; le masterbatch déplace la couleur et, quand il est bon marché, le risque de métaux lourds. La variable silencieuse est la teneur en matière recyclée. De la matière régénérée légitime, issue de sources contrôlées, peut être tout à fait raisonnable ; la matière régénérée non contrôlée est là où se concentrent les odeurs et les substances restreintes.
Sur le terrain, cherchez la discipline de pesée : recettes affichées, balances étalonnées, ingrédients mineurs pré-pesés dans des gobelets étiquetés, tickets de lot ouverts à la balance. Une salle de formulation qui estime ses ingrédients mineurs à l'œil expédiera de l'incohérence, car rien en aval ne peut défaire un système de vulcanisation mal pesé.
Moulins et feuilles : lire la formulation
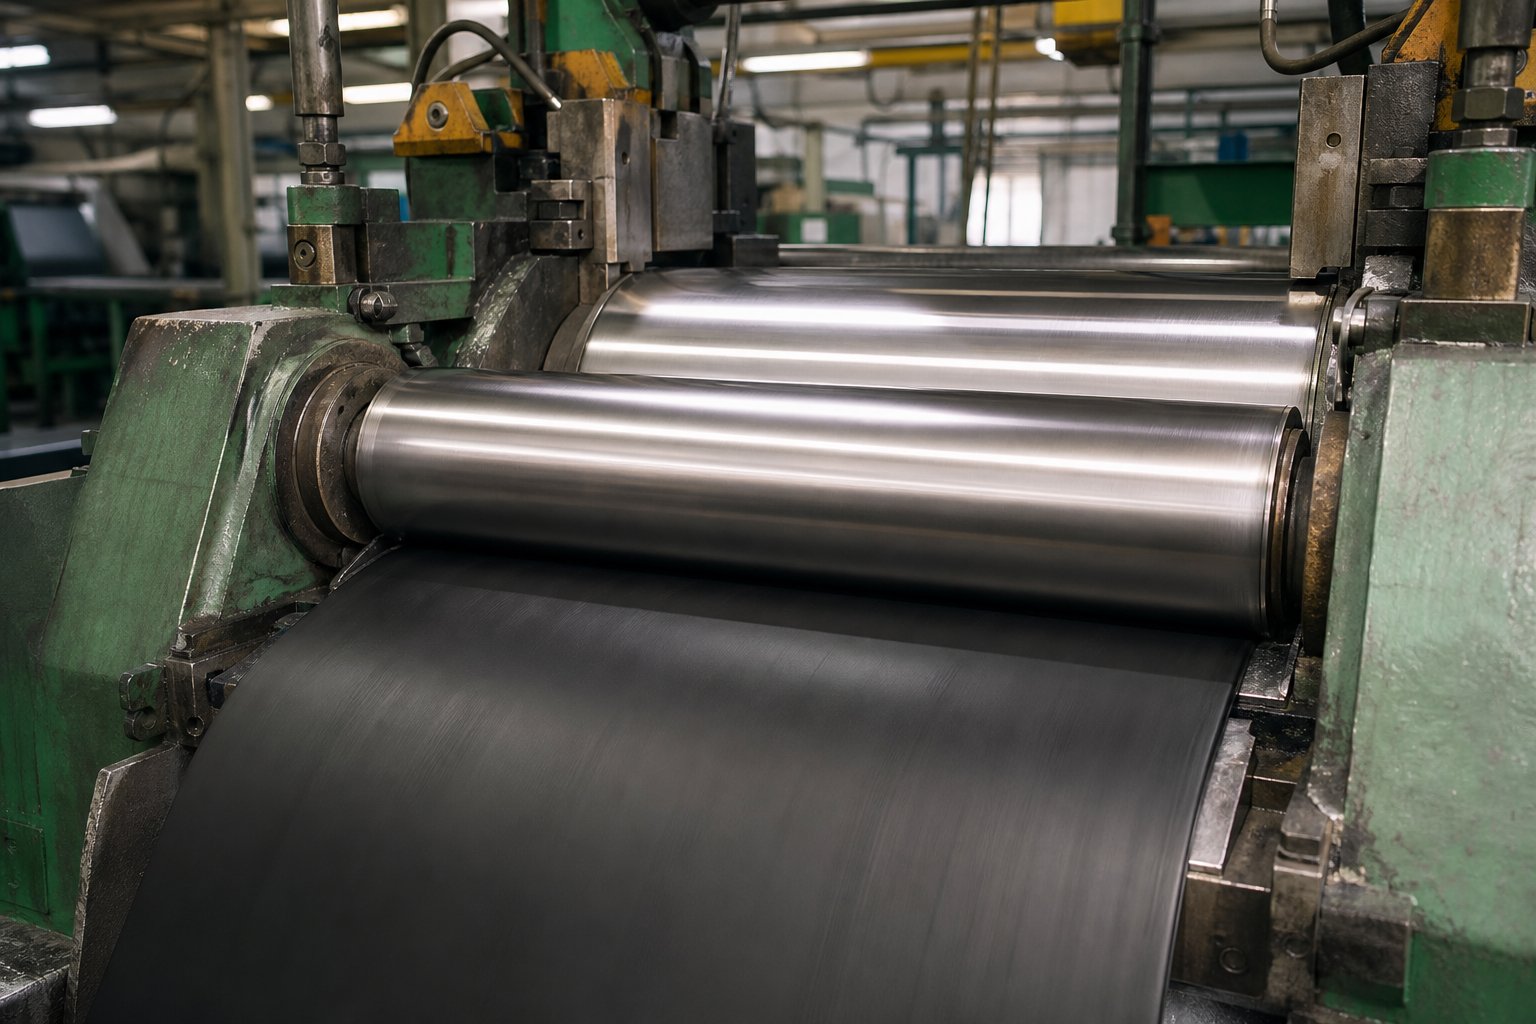
Le mélange est travaillé sur un moulin à deux cylindres en feuilles, puis reposé avant moulage. C'est le point de contrôle le plus tactile de la journée. Une feuille bien moulinée paraît uniforme, mate et sans stries, enrobe le cylindre avec aisance, et sent faiblement le caoutchouc — pas les solvants ni la matière brûlée. Les stries signifient une mauvaise dispersion : couleur et additifs répartis de façon inégale, qui marbreront leur chemin jusqu'au jouet fini. Les feuilles collantes commencent à brûler, l'équivalent de la pâte à moitié cuite pour la formulation, et les lots brûlés vulcanisent court et cassant à la presse. Demandez ce qu'il advient d'un lot strié ou brûlé. Les usines honnêtes le rétrogradent en pièces non critiques ou en rebut ; les autres le retravaillent discrètement.
Moulage et vulcanisation : température, pression, temps
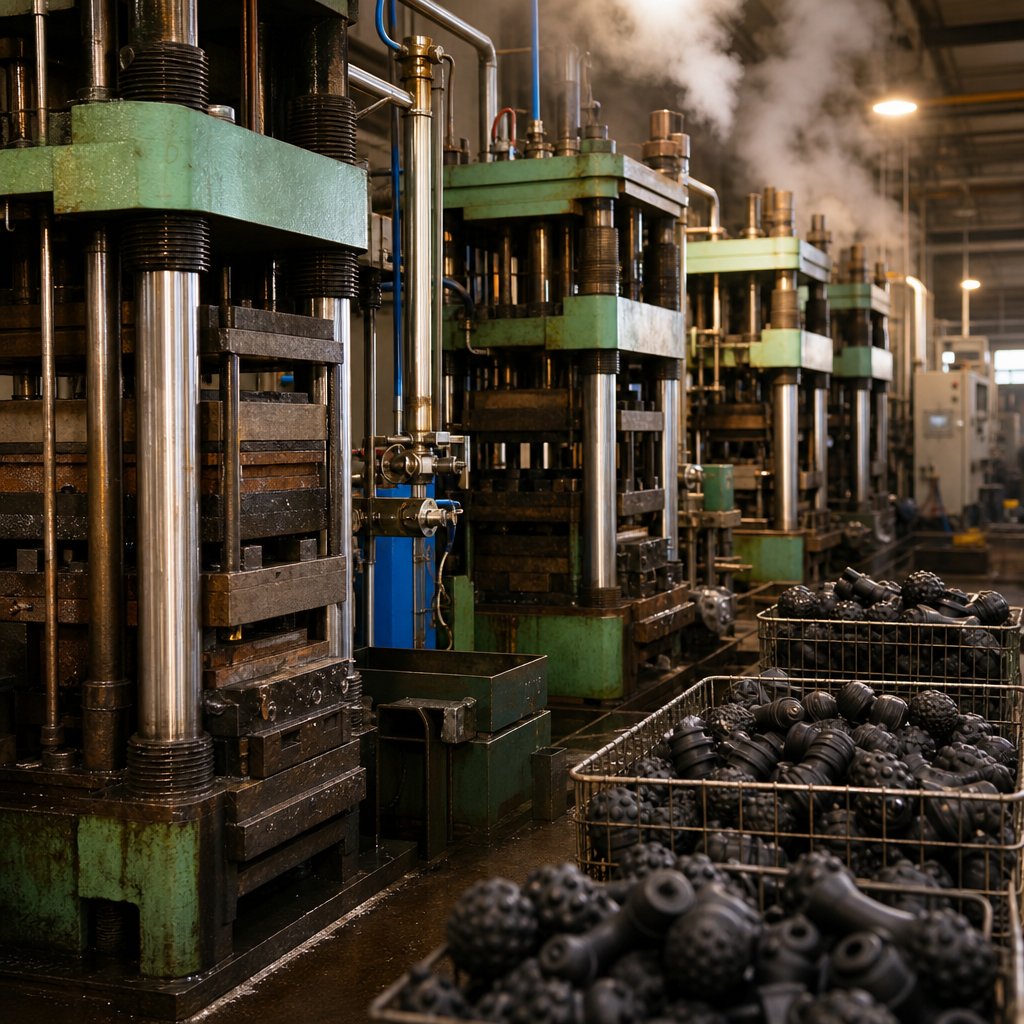
À la presse, trois chiffres font la pièce : température du moule, pression de fermeture et temps de vulcanisation. La sous-vulcanisation laisse un jouet collant, lent au rebond, plus chargé en odeur résiduelle et plus faible en déchirure. La sur-vulcanisation achète la stabilité dimensionnelle au prix du rebond et de la fragilité — le jouet qui sonne au lieu de se comprimer. Le savoir-faire consiste à tenir la fenêtre entre les deux. Cherchez des cartes de paramètres à chaque presse énonçant la fenêtre de vulcanisation de la recette en cours, des contrôles de première pièce au début de poste et après chaque changement de lot, et une règle écrite de ce que fait un opérateur quand du rebut apparaît : ajuster, signaler, ou arrêter.
La bavure — le mince film de caoutchouc qui fuit par le plan de joint du moule — est normale ; son sort est instructif. Une bavure détourée et triée immédiatement suggère un flux maîtrisé. Des bacs de bavure sans marque, de couleurs mélangées, suggèrent une matière régénérée d'ascendance inconnue qui repartira vers les lots futurs.
Détourage, lavage et les points de contrôle de l'après-midi
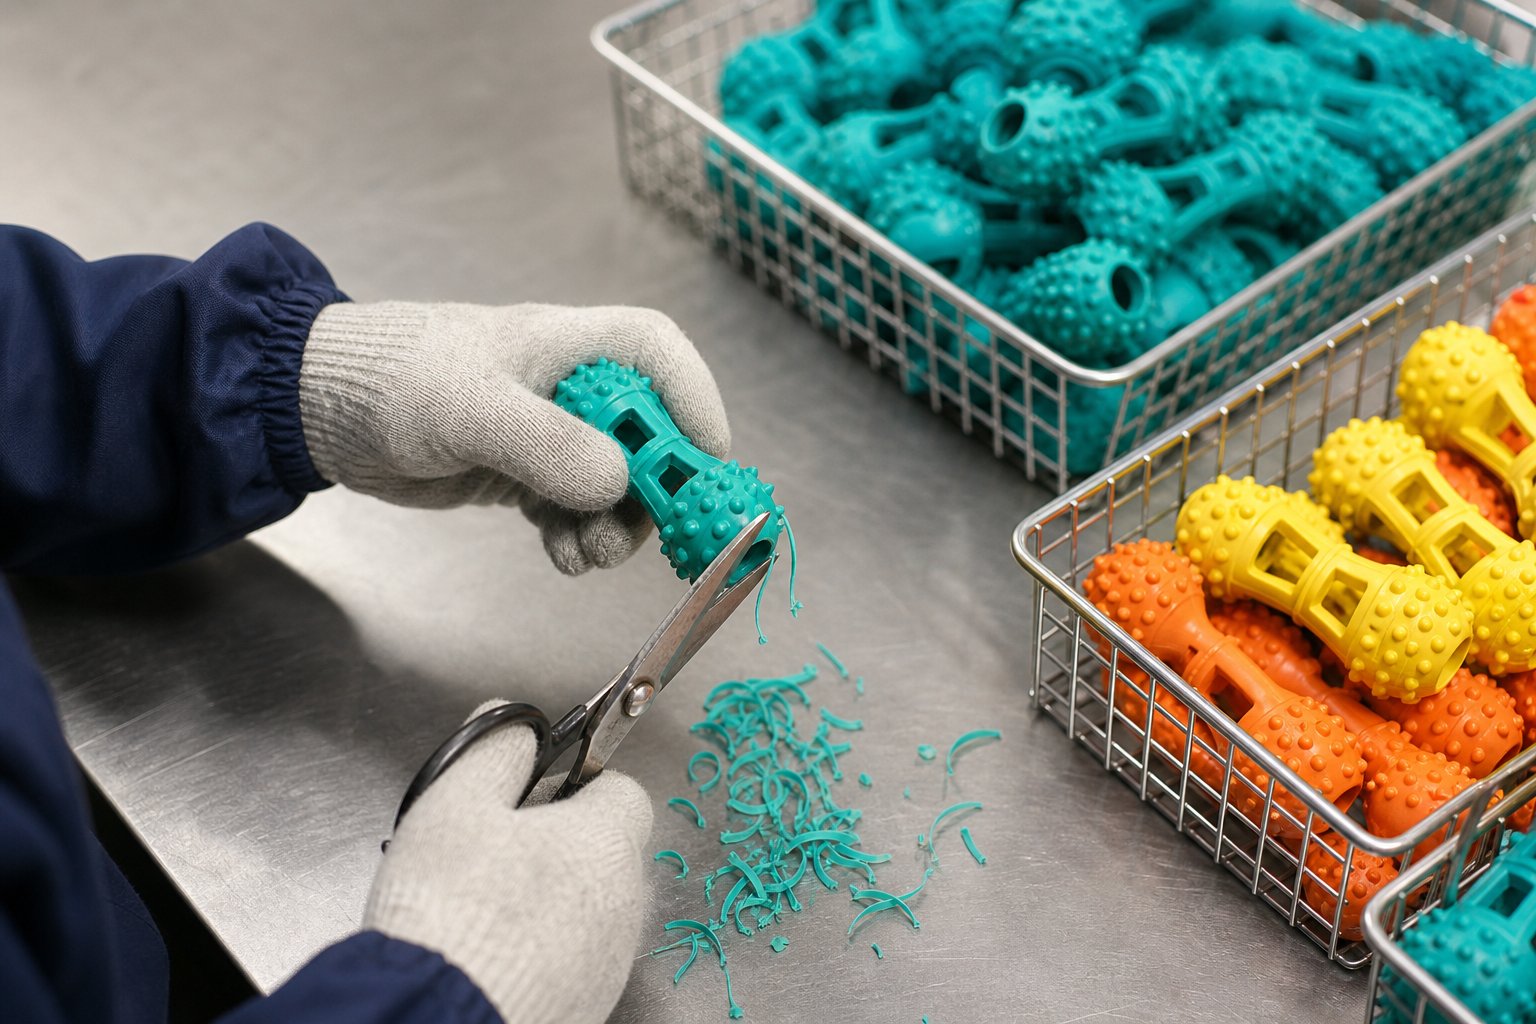
Après la vulcanisation, les pièces sont détourées, lavées, aérées et inspectées. La qualité du détourage est le point de contact que les consommateurs jugent en premier — un dérapage de couteau laisse une entaille qui se lit dans les avis comme cassé en une semaine. Le lavage supprime l'agent démoulant et la poussière ; l'aération sur racks ouverts laisse partir les volatils résiduels avant que les sachets polyéthylène ne les scellent à l'intérieur. L'inspection travaille ensuite sous bonne lumière pour les impuretés — débris incrustés, porosité, corps étrangers — et mène le contrôle sensoriel du lot : relevés sur le jouet ouvert, la surface frottée et le sachet scellé, comparés à la référence approuvée. L'autre étoile discrète de l'après-midi est l'étagère des échantillons de réserve — échantillons conservés par lot, datés, liés au numéro de lot né à la balance.
Le guide de terrain du visiteur
Que la visite soit sur site ou à travers une caméra, condensez-la en cinq temps :
| Étape | Ce qui est maîtrisé | Ce qui tourne mal | Question d'acheteur |
|---|---|---|---|
| Pesée | Exactitude de la recette, taux de recyclé | Matière régénérée non documentée | Puis-je voir un relevé de lot ? |
| Mélange et moulinage | Dispersion, uniformité, temps de repos | Stries, brûlure | Où va un lot brûlé ? |
| Moulage et vulcanisation | Température, pression, temps | Sous-vulcanisation, sur-vulcanisation | Qui signe la première pièce ? |
| Détourage et lavage | Retrait des bavures, résidus | Traces de coupe, odeur persistante | Où va la bavure ? |
| Inspection et aération | Classement sensoriel, impuretés | Emballage bâclé | Montrez-moi l'étagère des échantillons de réserve. |
Suivez ensuite un lot de bout en bout. Si l'usine peut vous conduire d'un relevé de pesée à un échantillon de réserve en dix minutes, la traçabilité est une habitude quotidienne ; si elle a besoin d'une semaine pour assembler le récit, la traçabilité ne tourne que pour les audits. La page usine décrit comment nos lignes caoutchouc et TPR sont organisées, et la même logique au niveau lot se trouve derrière le programme de maîtrise des odeurs et le protocole sensoriel par lot que nous appliquons avant expédition.
Questions fréquentes
FAQ
Pourquoi des jouets en caoutchouc d'apparence identique diffèrent-ils tant en odeur et en résistance ?
Le caoutchouc naturel est-il toujours meilleur que le TPR pour les grands masticateurs ?
Comment l'odeur est-elle maîtrisée dans la production de jouets en caoutchouc ?
Que demander à voir lors d'une visite d'usine de caoutchouc ?
Voulez-vous voir le lot avant qu'il ne devienne votre commande ?
Envoyez votre programme de jouets à mâcher — nous vous ferons traverser la salle de formulation et les presses, en direct ou en vidéo, lot par lot.