Punti chiave
- Nei giochi per animali in peluche, l'abilità degli operatori è una variabile di produzione, non un fattore soffice: lo stesso SKU può correre tassi di difetti molto più alti su una linea di apprendisti che su un equipaggio senior.
- I difetti si addensano per postazione — le cuciture aperte risalgono alla cucitura, l'imbottitura a grumi all'imbottimento, i volti storti alla modellatura — quindi audit per postazione di lavoro, non solo all'ispezione finale.
- Chiedete la struttura degli equipaggi e l'anzianità media; un elenco di macchine vi dice la capacità, non la costanza.
- Potete richiedere una linea qualificata per il vostro ordine — non costa nulla, ma funziona solo se la richiesta è scritta nella conferma d'ordine.
- Le stagioni di picco rimischiano gli equipaggi; costruite una clausola sul personale, riverifiche del primo pezzo e margine di calendario negli ordini del Q4 e precedenti il Capodanno cinese.
Ogni acquirente di peluche prima o poi incontra lo stesso enigma. Due ordini dello stesso gioco, dalla stessa fabbrica, nello stesso lotto di tessuto, sulle stesse macchine. Una spedizione passa l'ispezione senza intoppi; l'altra arriva con cuciture aperte, pancie a grumi e occhi che guardano in direzioni diverse. La variabile che spiega la maggior parte del divario raramente è il prezzo pagato o l'opuscolo della fabbrica — è chi era seduto alle macchine, e da quanto tempo ci era seduto.
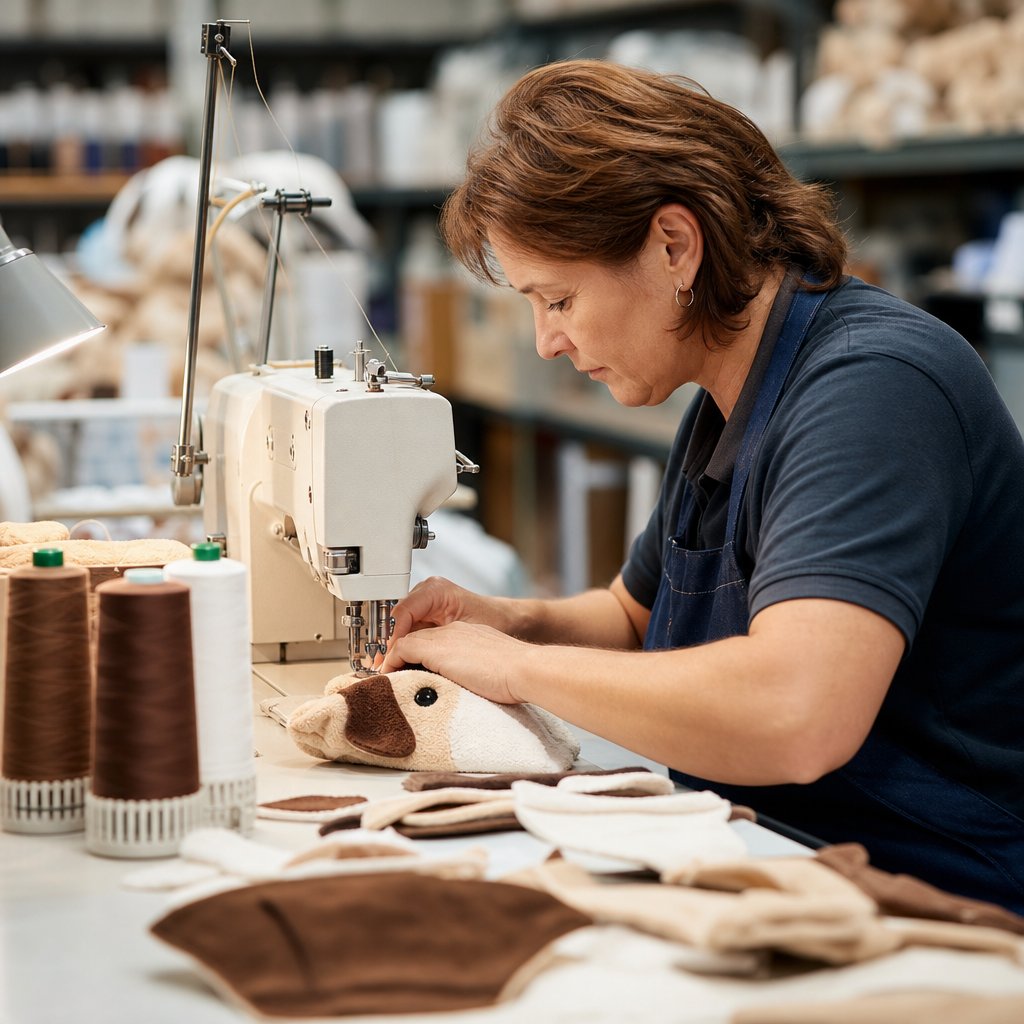
La produzione di giochi morbidi sembra automatizzata dall'esterno. In realtà, tra il tavolo di taglio e il cartone, un gioco per cani in peluche passa per più mani di quasi ogni altro prodotto della categoria animali. Il taglio è meccanizzato da anni e l'imbottimento va nella stessa direzione, ma rivoltare, rifinire le cuciture, allineare i dettagli e la modellatura finale restano abilità manuali con curve di apprendimento misurate in mesi. Questo articolo mappa dove l'abilità entra nel prodotto, che cosa fa ai tassi di difetti, e come scriverla in un ordine perché il riordino numero dieci corrisponda all'ordine numero uno.
Dove l'abilità siede sulla linea
Percorrete una linea di peluche in ordine di produzione e il profilo di abilità è irregolare. Il taglio è la postazione meno sensibile una volta fissate matrici e innesti — un risultato di macchina. La cucitura è il cardine: l'operatore regola la tensione del filo per lotto di tessuto, mantiene un margine di cucitura costante nelle curve, e decide se una curva si cuce liscia o ondeggia. Il rivoltamento è dove le cuciture stirate si strappano. L'imbottimento decide se ogni pezzo pesa e al tatto sembra uguale. La modellatura e il lavoro degli occhi decidono se il gioco assomiglia al campione o al suo cugino più economico. Ciascuna di queste è una persona, non un'impostazione di macchina.
| Postazione | Difetti legati all'abilità | Che cosa fanno di diverso le mani senior | Verifica da richiedere |
|---|---|---|---|
| Cucitura | Cuciture aperte, punti saltati, bordi ondulati | Regolare la tensione per lotto di tessuto; mantenere il margine di cucitura nelle curve | Verifica del primo pezzo all'avvio della linea |
| Rivoltamento | Cuciture stirate, arti strappati | Rivoltare con pressione costante e riformare le cuciture a mano | Verifica a campione all'ispezione in linea |
| Imbottimento | Imbottitura a grumi, deriva di peso tra i pezzi | Mantenere uniforme la densità di riempimento; pesare al tatto contro un riferimento | Campionatura dei pesi per lotto |
| Modellatura e lavoro degli occhi | Dettagli storti, ricami allentati | Allineare i dettagli su un attrezzaggio; spazzolare uniformemente il pelo | Verifica di simmetria contro il campione di riferimento |
| Confezionamento | Etichette sbagliate, avvertenze mancanti sul sacchetto | Controllare il kit etichette contro il foglio d'ordine | Audit delle etichette a fine linea |
La conseguenza pratica: un'ispezione finale da sola vi dice che qualcosa è andato storto, ma una visione per postazione vi dice dove e spesso perché. Gli acquirenti che registrano i difetti per postazione vedono gli schemi costruirsi settimane prima che emergano come una spedizione respinta.
Fabbrica vecchia, fabbrica nuova: leggere la struttura degli equipaggi
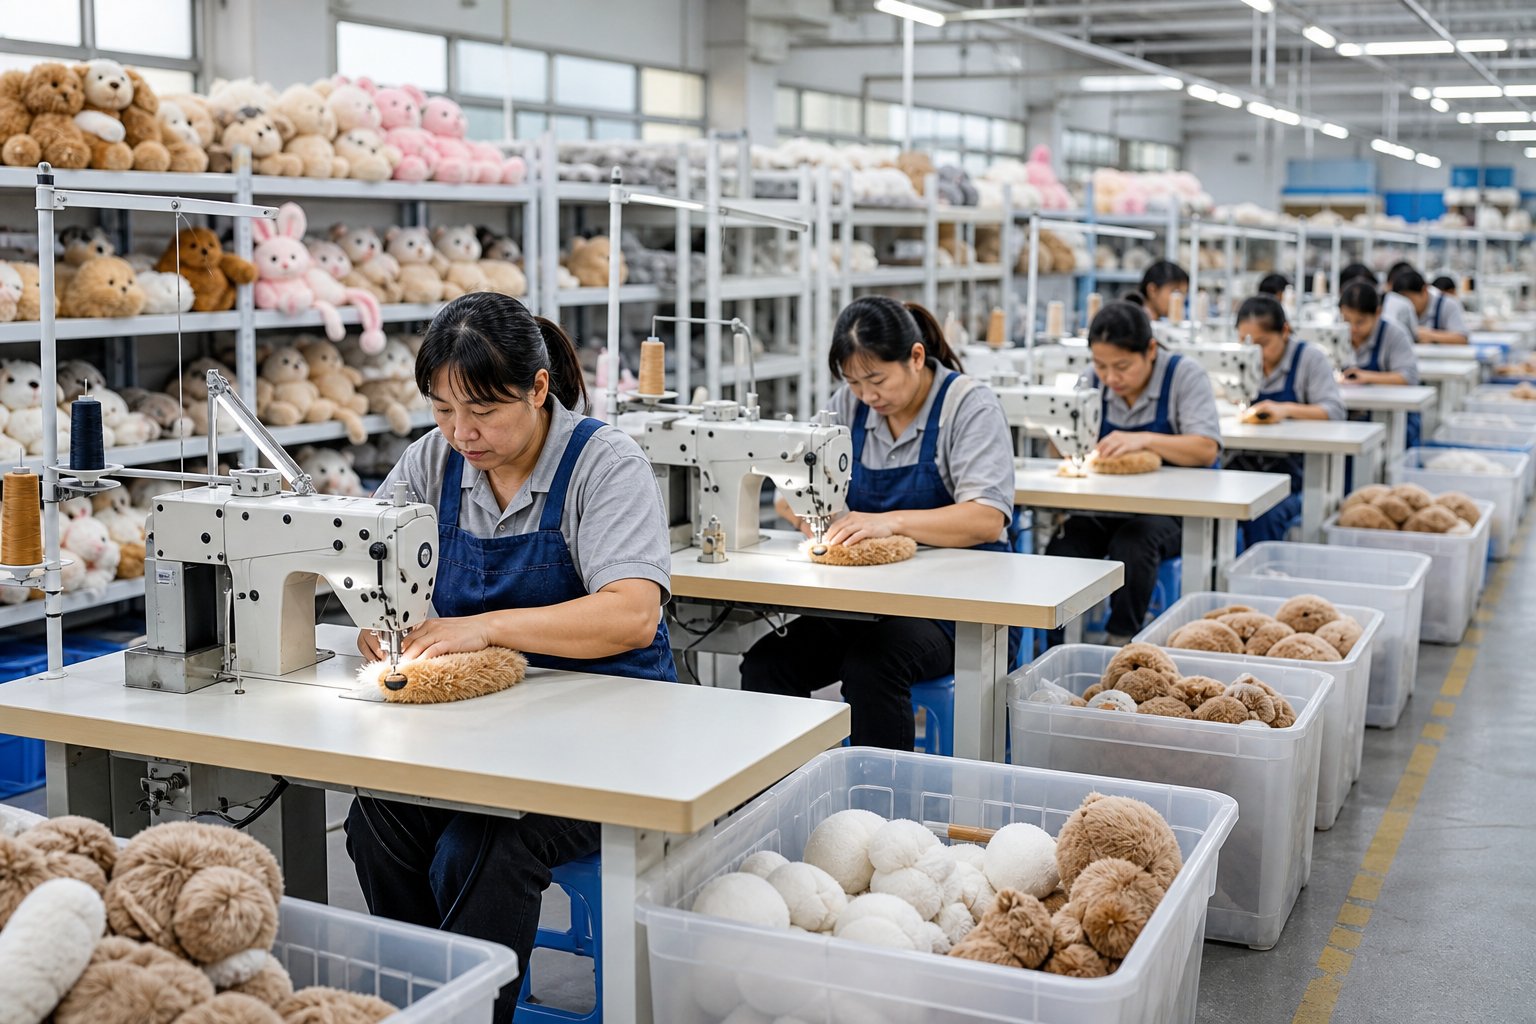
L'età di una fabbrica predice la qualità meno dell'età dei suoi equipaggi. Gli stabilimenti più vecchi portano spesso veterani con dieci o più anni sulle stesse operazioni — varianza bassa, ma talvolta macchine datate e un testardo «abbiamo sempre fatto così». Gli stabilimenti più nuovi corrono taglierine digitali e attrezzature moderne, ma i loro equipaggi sono meno esperti e la forbice tra le loro linee migliori e peggiori è più larga. Nessun profilo è migliore; falliscono in modo diverso.
Le domande che contano sono numeriche. Quante linee di cucitura gestisce lo stabilimento? Qual è l'anzianità media degli operatori senior? Da dove vengono gli ispettori del controllo qualità — gli ex operatori sono di solito un buon segno, perché sanno come suona una cucitura cattiva prima che ceda? E come vengono formati i nuovi assunti: accoppiati a una mano senior per settimane, o lasciati su una linea? Una fabbrica che risponde in minuti di solito gestisce i propri equipaggi; una fabbrica che risponde in aggettivi di solito no.
Si può davvero richiedere una linea qualificata?
Sì — e la richiesta non costa alla fabbrica nulla oltre l'attenzione alla programmazione. I grandi acquirenti ottengono le migliori linee per impostazione predefinita; tutti gli altri ottengono ciò che resta, a meno che non chiedano. Il meccanismo è semplice: nominate il requisito nell'ordine d'acquisto («produzione su una linea senior, firma del primo pezzo obbligatoria»), confermate la linea nella conferma d'ordine, e richiedete una verifica del primo pezzo all'avvio della linea. Una richiesta fatta solo in messaggi di chat è una richiesta che evapora per la settimana di produzione.
I piccoli ordini meritano qui un'attenzione speciale. Le corse brevi tendono a essere schedulate a fine linea, tra commesse più grandi, o su linee di addestramento — le stesse dinamiche trattate nel nostro pezzo sul mantenere intatto il controllo qualità sulle piccole corse in marca privata. Se il vostro ordine di prova da 300 pezzi corre su una linea di apprendisti, la prova misura la cosa sbagliata.
Ricambio stagionale e onde di qualità
Gli equipaggi non sono statici, e il calendario li muove. Prima del Capodanno cinese, i lavoratori esperti se ne vanno settimane in anticipo; la produzione continua con chi resta. Dopo le feste, il ritorno è parziale e scaglionato. Nel Q4, gli straordinari accumulano fatica sulle stesse mani. Il risultato è un'onda di qualità prevedibile, e gli acquirenti che la ignorano incolpano la fabbrica di problemi creati dal calendario.
I contromedi sono tempismo e clausole, non gesta. Anticipate i campioni di preproduzione così l'approvazione non collide con la stagione delle partenze. Densificate le verifiche in linea nelle settimane in cui il ricambio culmina. E aggiungete una clausola sul personale all'ordine: una modifica materiale dell'equipaggio assegnato al vostro SKU attiva notifica e riverifica del primo pezzo. Le fabbriche che gestiscono programmi disciplinati accettano questo linguaggio; quelle che resistono vi stanno dicendo come funzionano davvero le loro linee.
Una lista di controllo per l'ordine che prezza l'abilità
L'abilità non è una voce su nessun preventivo, ed è esattamente per questo che va trattata in modo strutturale. Sei azioni coprono la maggior parte dell'esposizione:
- Chiedete la struttura degli equipaggi in numeri: linee di cucitura, anzianità media degli operatori senior, e il background della squadra di controllo qualità.
- Nominate la vostra linea nell'ordine d'acquisto e confermatela nella conferma d'ordine, non in chat.
- Richiedete una verifica del primo pezzo all'avvio della linea e dopo ogni cambio di equipaggio, firmata contro il campione di riferimento.
- Aggiungete un'ispezione in linea a circa un terzo dell'avanzamento, ponderata verso le postazioni di cucitura e imbottimento.
- Registrate i difetti per postazione nel rapporto di ispezione così le tendenze sono visibili invece di essere appianate dalla media.
- Tenete il campione di riferimento alla linea, non solo nell'ufficio qualità — il riferimento deve vivere dove sono le mani.
Il pensiero per postazione è ciò che separa un audit da un giro di fabbrica. Si abbina naturalmente a un catalogo dei difetti — il nostro articolo sui dodici difetti comuni dei giochi in peluche mappa i sintomi sulle postazioni. Per gli standard a cui teniamo le nostre linee, vedete la pagina qualità e prove.
Domande frequenti
Domande frequenti
Un acquirente può davvero richiedere operatori esperti per il proprio ordine?
L'automazione non elimina la variabile operatore?
Come posso giudicare la stabilità degli equipaggi prima di ordinare?
Che cosa devo fare quando ordino prima del Capodanno cinese o dei picchi del Q4?
Volete la stessa qualità al riordino dieci che all'ordine uno?
Inviate la vostra categoria e la quantità target — risponderemo con opzioni di linea, punti di controllo qualità e intervalli FOB per il vostro programma.