Punti chiave
- I giochi da masticare in gomma si fanno a lotti, non a flusso — ciò che entra nel miscelatore decide tutto ciò che esce dalla pressa.
- Tre parametri governano la pressa: temperatura, pressione e tempo. Vulcano insufficiente ed eccessivo falliscono in modi opposti.
- I problemi di odore e impurità si decidono alla bilancia, non al tavolo di confezionamento.
- Il contenuto rigenerato è la variabile silenziosa: muove insieme costo, odore e rischio PAH.
- Seguire un numero di lotto dalla bilancia al cartone — la tracciabilità mostrata dal vivo batte qualunque presentazione.
La prima decisione sul vostro gioco da masticare viene presa prima che la maggior parte della fabbrica abbia timbrato — alla bilancia, nella stanza dei compound, dove una ricetta diventa un lotto. Tutto ciò che segue, dal mulino alla pressa al banco di rifinitura, è esecuzione. Per questo le fabbriche di gomma premiano un tipo di visita diverso rispetto agli stabilimenti di cucito: la giornata ha un ritmo, e il ritmo dice se la qualità è un sistema o uno slogan.
Si segua una giornata lavorativa in ordine — pesatura, miscelazione, molatura, stampaggio, rifinitura, ispezione — annotando dove gli acquirenti dovrebbero guardare, cosa va storto a ogni battuta e quali domande separano il controllo reale dal teatro.
Un processo a lotti, non un flusso
Gli stabilimenti a iniezione scorrono: resina dentro, pezzi fuori, un nastro continuo. Gli stabilimenti di gomma vulcanizzata pulsano. Un lotto viene pesato, miscelato, molato in lastre, lasciato a riposare, poi alimentato a presse che lo vulcanizzano sotto calore e pressione. Tra un lotto e l'altro la linea cambia personalità — compound, colore, durezza — ed è proprio per questo che la disciplina di lotto è l'obiettivo dell'audit. Se una fabbrica non può mostrare dove finisce un lotto e inizia il successivo, non può dire cosa è entrato nei giochi già acquistati. La salvezza per i visitatori è che i sistemi a lotti lasciano carta: registri di pesatura, schede di vulcanizzazione, campioni di conservazione. Il compito dell'acquirente è chiedere la carta stando dove è stata scritta.
Pesatura e miscelazione: la ricetta è il prodotto
La stanza dei compound decide la maggior parte di ciò che i consumatori descriveranno poi come qualità. Una ricetta tipica per un gioco da masticare bilancia gomma naturale, cariche, oli di processo, attivatori, agenti vulcanizzanti e masterbatch (granigliato pigmentato) per il colore. Ogni voce muove qualcosa a cui un acquirente tiene: il dosaggio delle cariche muove costo e rimbalzo; l'olio di processo muove l'odore e — se è l'olio sbagliato — la conformità PAH; il pacchetto di vulcanizzazione muove il ciclo di pressa; il masterbatch muove il colore e, quando è economico, il rischio metalli pesanti. La variabile silenziosa è il contenuto rigenerato. Il materiale rigenerato legittimo da fonti controllate può essere del tutto ragionevole; quello non controllato è dove odore e sostanze soggette a restrizioni si concentrano.
Sul pavimento, si cerchi la disciplina di pesatura: ricette affisse, bilance calibrate, ingredienti minori prepesati in contenitori etichettati, tagliandi di lotto aperti alla bilancia. Una stanza dei compound che valuta a occhio gli ingredienti minori spedirà incoerenza, perché nulla a valle può annullare un pacchetto di vulcanizzazione pesato male.
Mulini e lastre: leggere il compound
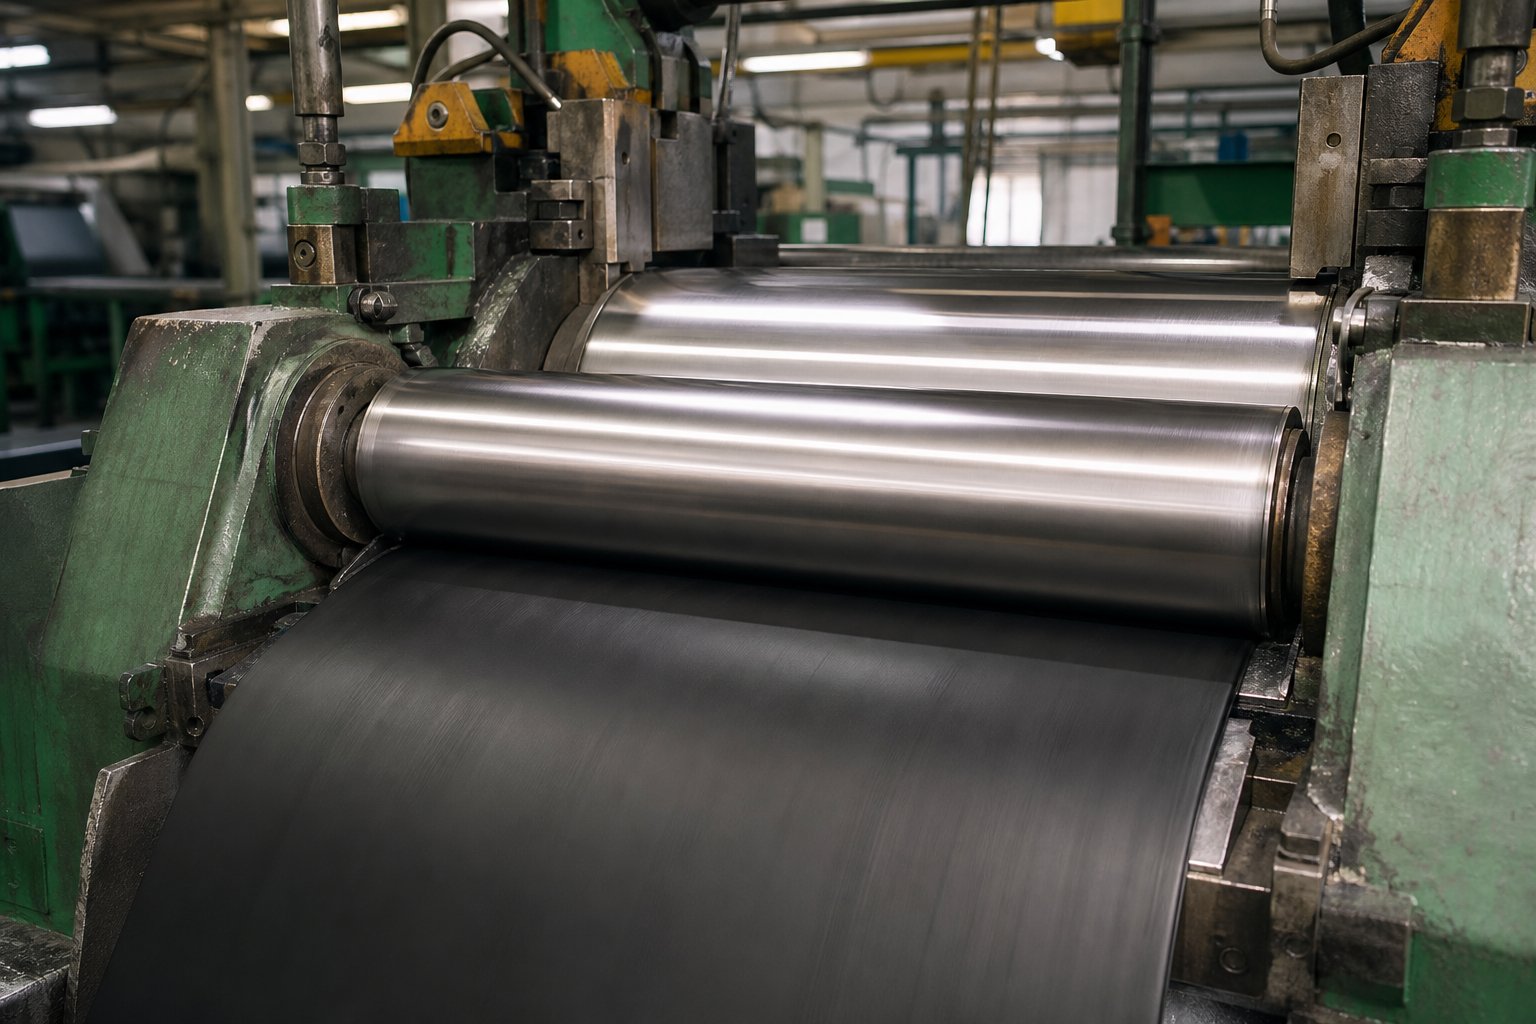
Lo stock miscelato viene lavorato su un mulino a due rulli in lastre, poi lasciato a riposare prima dello stampaggio. È il punto di controllo più tattile della giornata. Una lastra ben molata appare uniforme, opaca e senza striature, avvolge il rullo con fluidità e sa appena di gomma — non di solventi né di materiale bruciato. Le striature significano dispersione scarsa: colore e additivi distribuiti in modo irregolare, che si fanno strada a marmo nel gioco finito. Le lastre che risultano appiccicose stanno iniziando a bruciarsi, la versione del compound di un impasto mezzo cotto, e i lotti bruciati vulcanizzano corti e fragili alla pressa. Si chieda cosa accade a un lotto striato o bruciato. Le fabbriche oneste lo degradano a parti non critiche o scarto; le altre lo ritocciano in silenzio.
Stampaggio e vulcanizzazione: temperatura, pressione, tempo
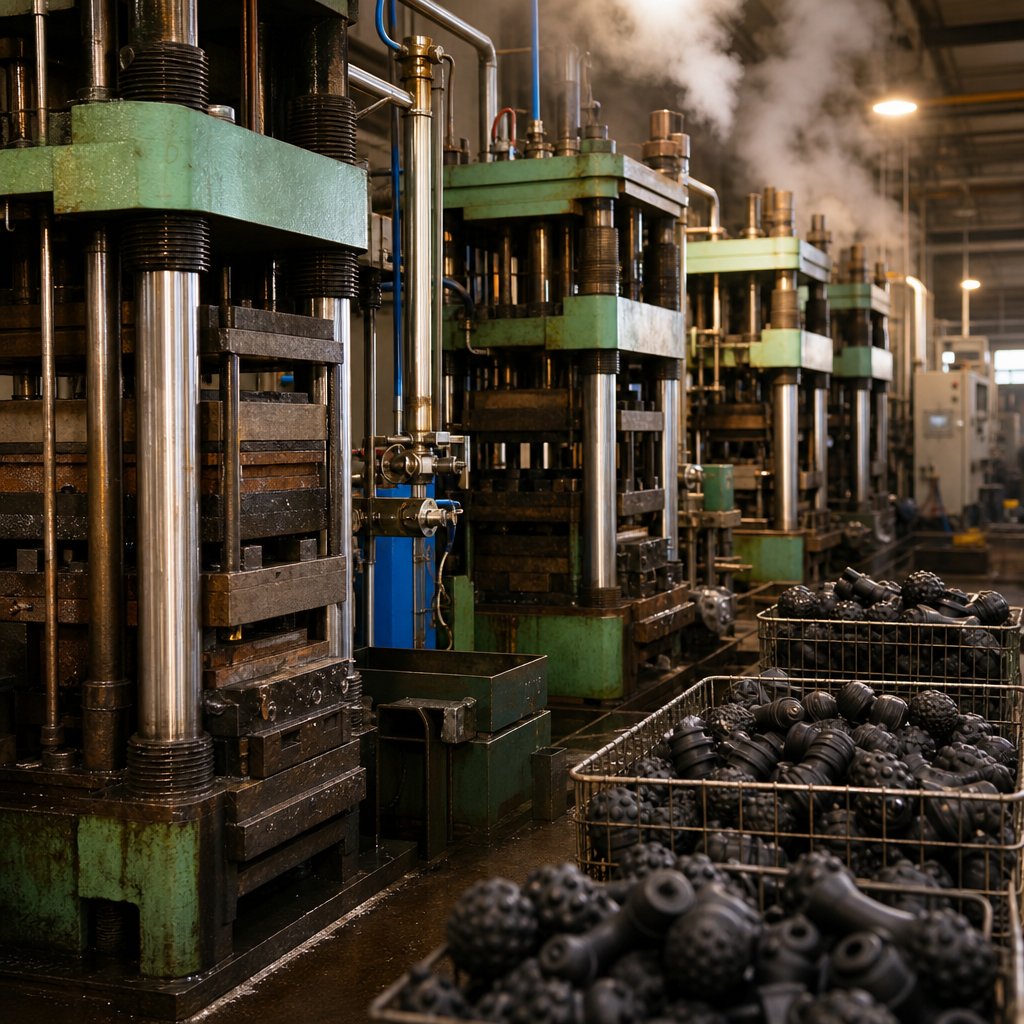
Alla pressa, tre numeri fanno il pezzo: temperatura dello stampo, pressione di chiusura e tempo di vulcanizzazione. Una vulcanizzazione insufficiente lascia un gioco appiccicoso, lento nel rimbalzo, più alto nell'odore residuo e più debole nello strappo. Una vulcanizzazione eccessiva compra stabilità dimensionale al prezzo del rimbalzo e della fragilità — il gioco che suona invece di spremersi. L'arte è tenere la finestra tra i due. Si cerchino schede parametri a ogni pressa che dichiarino la finestra di vulcanizzazione per la ricetta corrente, controlli del primo pezzo all'inizio del turno e dopo ogni cambio di lotto, e una regola scritta su cosa fa un operatore quando appare lo scarto: regolare, segnalare o fermare.
Il flash — la sottile gomma che sfugge dalla linea di giunzione dello stampo — è normale; il suo destino è informativo. Flash rifilato e smistato subito suggerisce un flusso controllato. Cestini di flash non marcato e multicolore suggeriscono materiale rigenerato di lignaggio ignoto diretto nei lotti futuri.
Rifinitura, lavaggio e i punti di controllo del pomeriggio
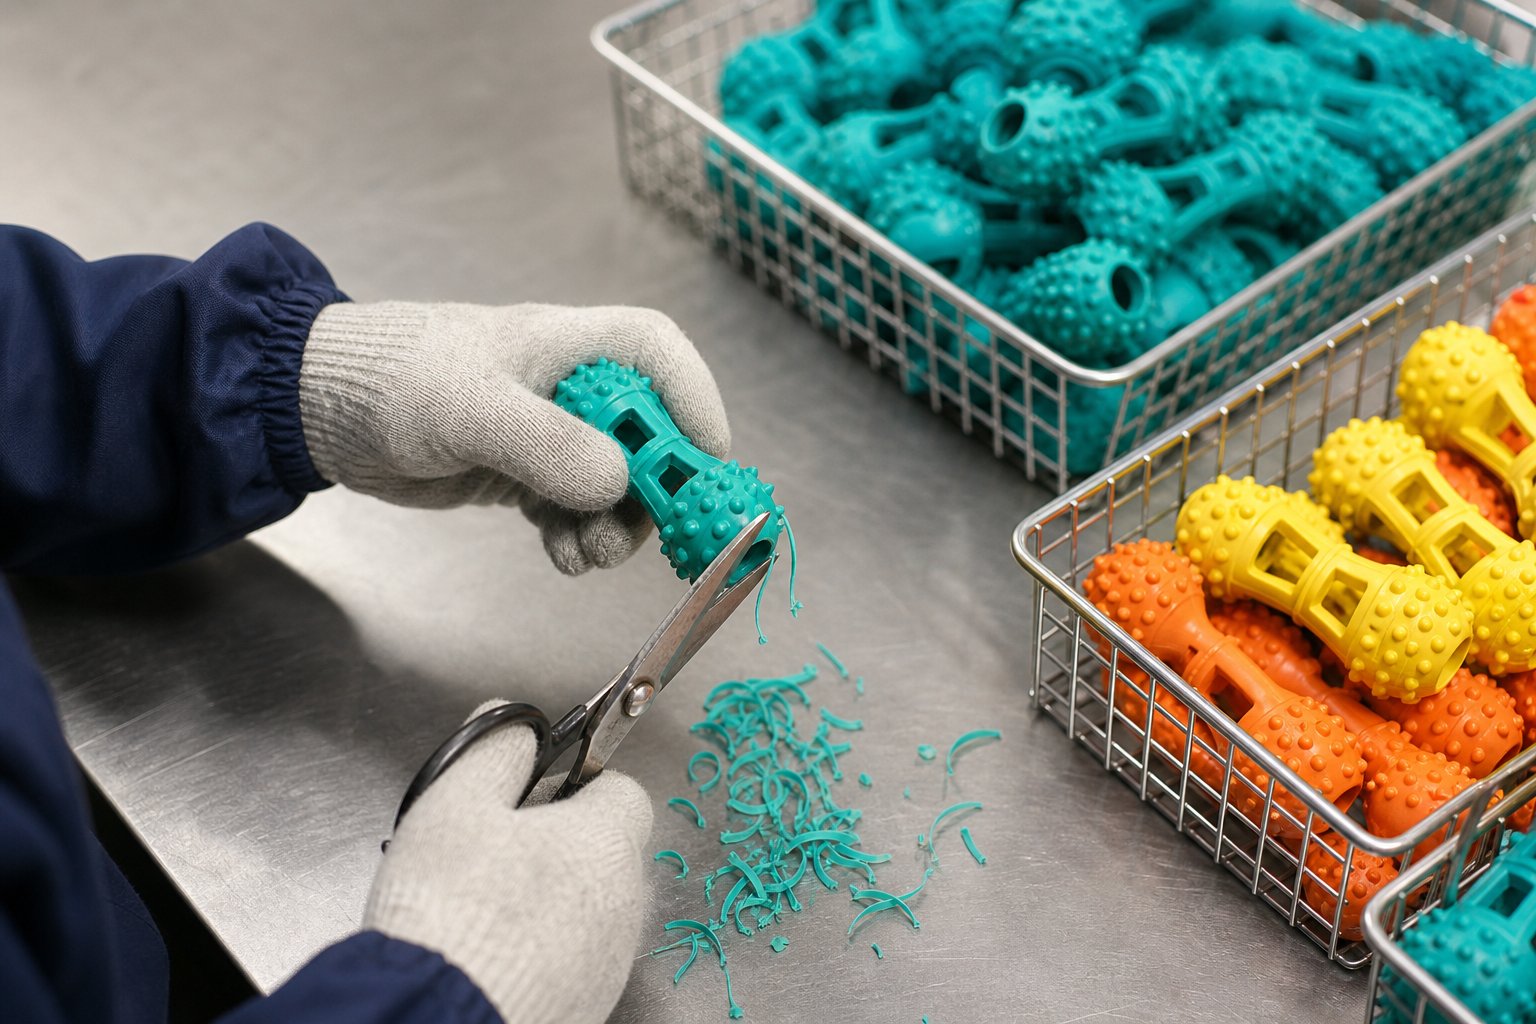
Dopo la vulcanizzazione, i pezzi vengono sflashati, lavati, aerati e ispezionati. La qualità della rifinitura è il punto di contatto che i consumatori giudicano per primi — una scivolata del coltello lascia un taglio che nelle recensioni si legge come rotto in una settimana. Il lavaggio rimuove l'agente di sformatura e la polvere; l'aerazione su rastrelliere aperte lascia uscire i volatili residui prima che i sacchetti in polietilene li sigillino dentro. L'ispezione poi lavora sotto buona luce per le impurità — detriti inclusi, porosità, corpi estranei — ed esegue il controllo sensoriale di lotto: letture sul gioco aperto, sulla superficie strofinata e sul sacchetto sigillato, confrontate con il riferimento approvato. L'altra stella silenziosa del pomeriggio è la mensola dei campioni di conservazione — campioni tenuti per lotto, datati, legati al numero di lotto iniziato alla bilancia.
La guida da campo del visitatore
Che la visita sia in loco o attraverso una telecamera, si comprima in cinque battute:
| Fase | Ciò che si controlla | Cosa va storto | Domanda dell'acquirente |
|---|---|---|---|
| Pesatura | Accuratezza della ricetta, quota rigenerata | Materiale rigenerato non documentato | Posso vedere un registro di lotto? |
| Miscelazione e molatura | Dispersione, uniformità, tempo di riposo | Striature, bruciatura | Dove finisce un lotto bruciato? |
| Stampaggio e vulcanizzazione | Temperatura, pressione, tempo | Vulcanizzazione insufficiente, eccessiva | Chi firma il primo pezzo? |
| Rifinitura e lavaggio | Rimozione del flash, residui | Segni di taglio, odore persistente | Dove va il flash? |
| Ispezione e aerazione | Grado sensoriale, impurità | Confezionamento di fretta | Mi mostri la mensola dei campioni di conservazione. |
Poi si segua un lotto dall'inizio alla fine. Se la fabbrica può accompagnare da un registro di pesatura a un campione di conservazione in dieci minuti, la tracciabilità è un'abitudine quotidiana; se serve una settimana per assemblare la storia, la tracciabilità gira solo per gli audit. La pagina della fabbrica descrive come sono organizzate le nostre linee gomma e TPR, e la stessa logica a livello di lotto sta dietro al programma di controllo degli odori e al protocollo sensoriale di lotto che applichiamo prima della spedizione.
Domande frequenti
Domande frequenti
Perché giochi in gomma dall'aspetto identico differiscono così tanto in odore e resistenza?
La gomma naturale è sempre migliore del TPR per i masticatori incalliti?
Come si controlla l'odore nella produzione di giochi in gomma?
Cosa chiedere di vedere in una visita a una fabbrica di gomma?
Vuole vedere il lotto prima che diventi il suo ordine?
Invi il suo programma di giochi da masticare — lo guideremo nella stanza dei compound e tra le presse, dal vivo o in video, lotto per lotto.