重要なポイント
- すべての不良には住所があります。1つの工程で生まれたものであり、その工程を名指しすることが改善の半分です。
- 12の不良が、ぬいぐるみ系トイでバイヤーが見つける事項の大半を網羅します。裁断で2つ、縫製で3つ、中綿で2つ、仕上げで3つ、梱包で2つ。
- 安全に関わる漏れは常に不合格です。外観の瑕疵は等級で評価します。修理が本当の修正か目隠しかを決めるのは、タイミングです。
- 不良の傾向は不良の件数よりも診断に役立ちます。倍増は工程変更を示すものであり、努力不足の問題ではありません。
- 写真、工程名、検品1000個あたりの件数で語ってください。形容詞は帰りの飛行機には残りません。
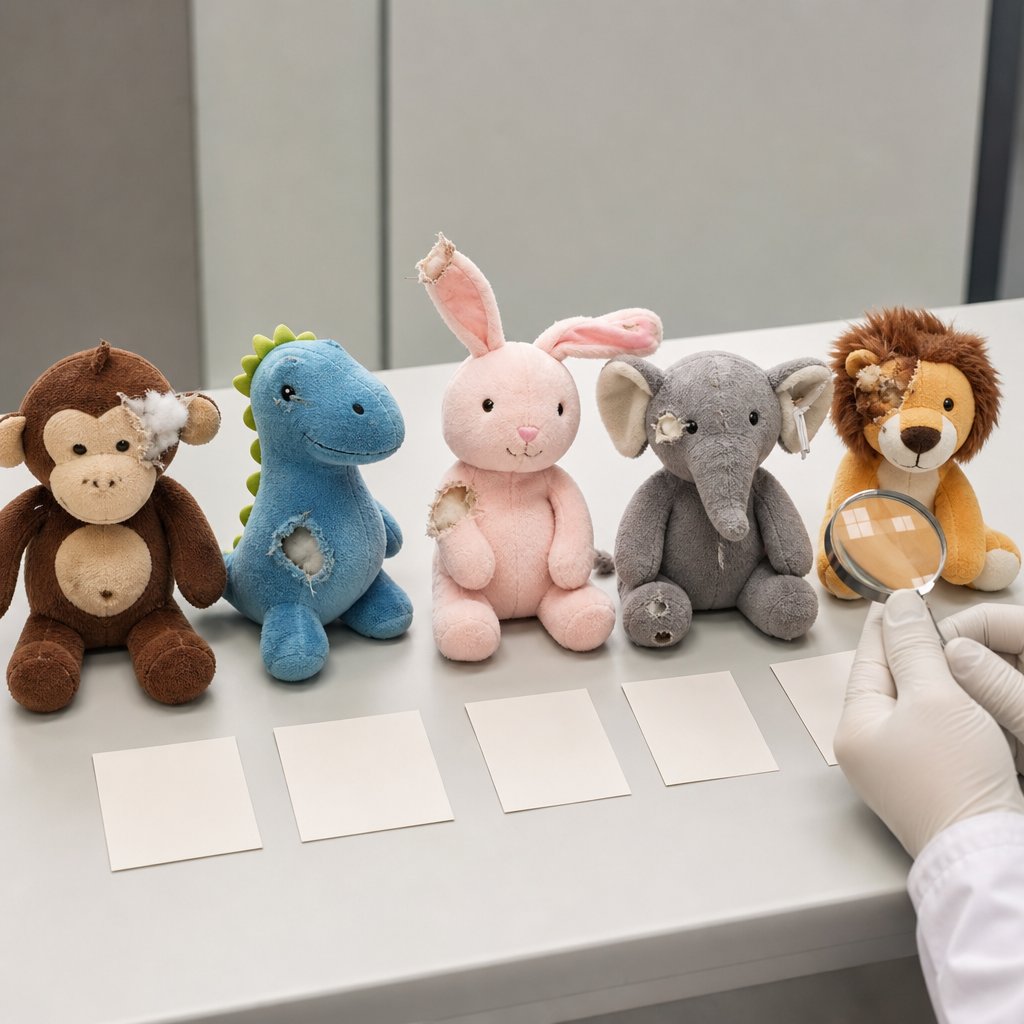
返品されたぬいぐるみ系トイを開けば、日記を読んでいるのと同じです。ほどけた糸は火曜日の縫製シフトのもの。毛が抜けた部分は交換時期を過ぎた刈り込み刃のもの。ゆがんだ顔は新しいラインに異動したばかりの作業員のものです。不良を偶然の不運として扱うバイヤーは、2度代金を払います。返品で1度、後に続く曖昧な是正措置でもう1度です。不良を特定の工程の指紋として読むバイヤーは、発生源で直します。
以下は、検品で見つかる事項の大半をぬいぐるみ系ペット用おもちゃについて網羅する12の不良です。それらを生み出す工程ごとに並べています。
すべての不良には住所がある
ぬいぐるみ系トイは5つの工程、裁断、縫製、中綿、仕上げ、梱包を通過し、各工程はそれぞれ固有の型にはまる不良を生み出します。これが実務上重要な理由は単純です。名指ししていない工程は直せないからです。「品質が悪い」とだけ書かれた報告書は、工場を包括的な自己検査へ向かわせます。つまり何も変わりません。「10日のライン変更以降、3番縫い目の開きが倍になった」という報告書は、監督者を1台の機械、1人の作業員、1つの設定へ向かわせます。この習慣はバイヤー側にも規律をもたらします。不良が工程にマッピングされれば、数え、傾向を追い、価格に織り込めるようになります。品質が気分ではなくなる瞬間です。
12の不良、工程別
| 不良 | 工程と原因 | 修理か不合格か |
|---|---|---|
| 1. パネル間の色合いの不一致 | 裁断 — 異なる染色ロットから裁断されたパネル | 販売サンプルは不合格。隠れるパネルのみ手直し |
| 2. 毛流れの逆転 | 裁断 — 毛流れの矢印を付けないまま型紙を並べた | 不合格。おもちゃの顔全体に見える |
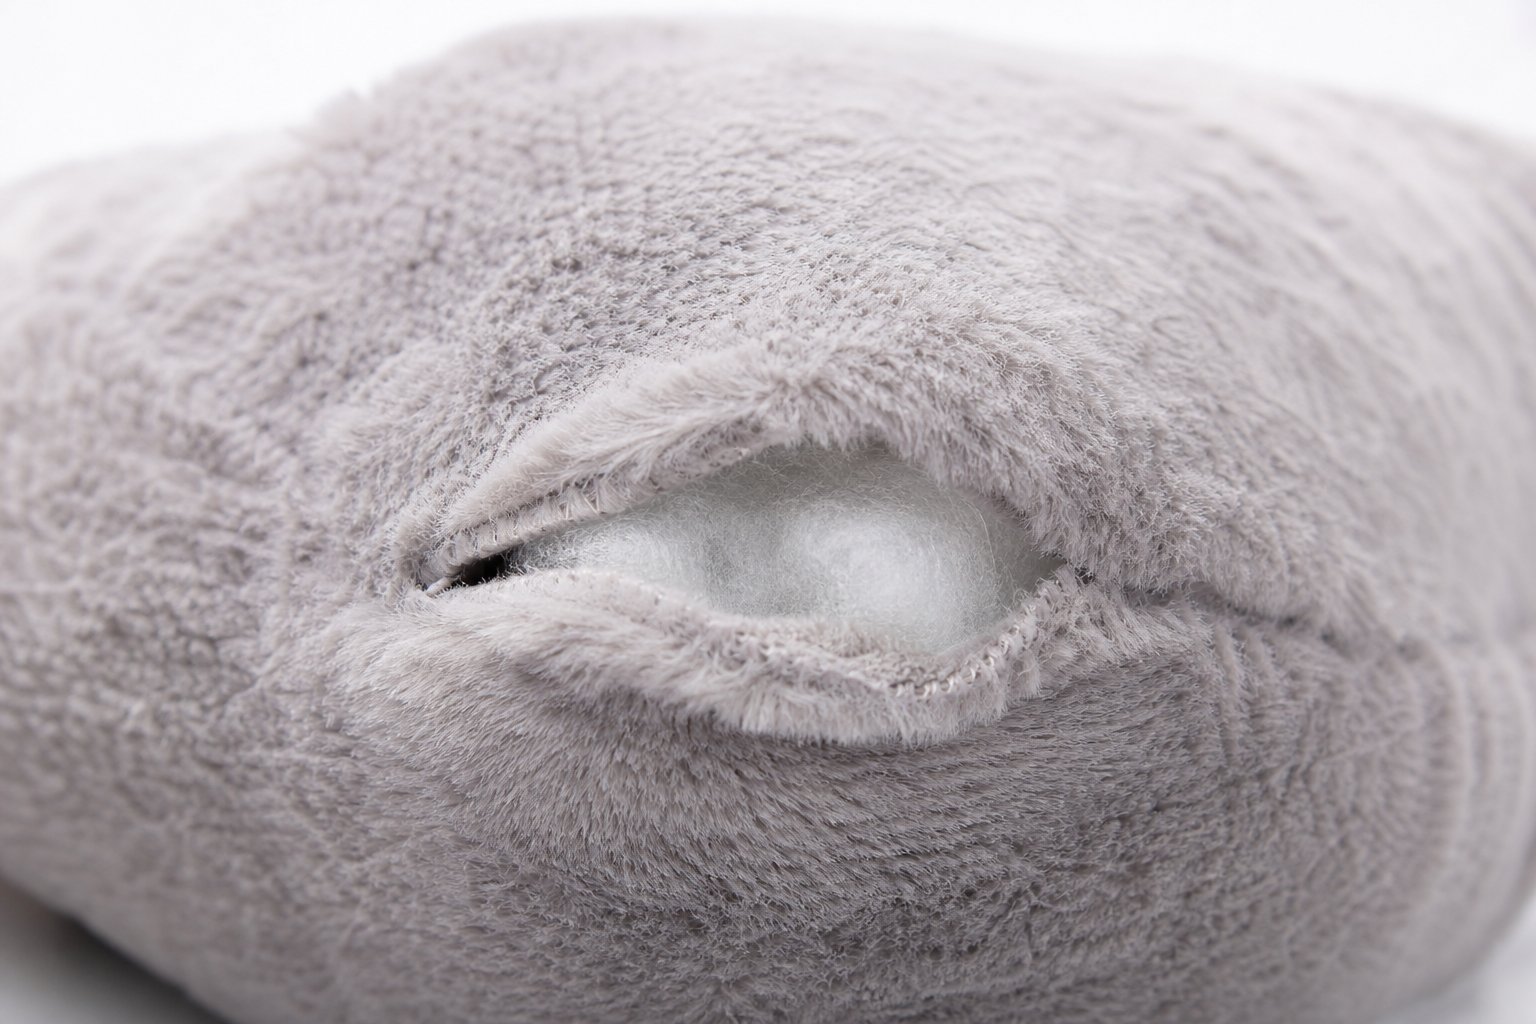
| 3. 縫い目の開き・強度不足 | 縫製 — 縫い目密度の低下、誤ったテンション、返し縫いの省略 | 梱包前に修理。最終検査で中綿が漏れていれば不合格 |
| 4. 波打つ・ねじれた縫い目 | 縫製 — 生地の送りが不均一、縫い代のずれ | 軽微なら修理。顔のパネルは不合格 |
| 5. 飛び針 | 縫製 — 摩耗した針、機械のタイミングずれ | 修理。繰り返される場合は設備部門へ報告 |
| 6. 中綿のだまり・ムラ | 中綿 — 中綿をほぐさず、感覚で投入 | 不合格。詰め直しは縫い目を歪める |
| 7. 詰めが足りないおもちゃ | 中綿 — 重量目標の不在、作業員によるペース調整 | 不合格。柔らかいおもちゃは中古品に見える |
| 8. 斜め・ゆるい目と鼻 | 仕上げ — 目視による位置決め、弱い取り付け強度 | 位置のみなら修理。引き抜き試験に落ちれば不合格 |
| 9. トリミングによる切れ目・刈り過ぎ | 仕上げ — トリミングや毛起こしでの不注意な刃の扱い | 不合格。切れ目はバイヤーには破損に見える |
| 10. 合意基準を超える毛羽落ち | 素材と仕上げ — 緩いパイル、粗い刈り込み、不適切な生地 | おもちゃではなく生地ロットを不合格にする |
| 11. 汚れと油跡 | 取り扱い — 機械油、汚れた手、開放された保管区画 | 腕を伸ばした距離で見えるなら不合格。部分洗いは製品段階では対応と認めない |
| 12. 間違った・欠落した下げタグ | 梱包 — 混ざったタグトレイ、ライン横での確認なし | 段ボール封印の前なら手直し。以後は不合格 |
中央の列を縦に読めば、パターンが見えてきます。不良の大半は職人技の失敗ではなく、システムの失敗だということです。分けられていない染色ロット、印のない矢印、確認されない重量、監査されないトレイ。これは良い知らせでもあります。システムの修正は、職人技の修正よりも安いからです。
修理か不合格か、線はどこに引くか
ほぼすべての判定の議論を決着させるルールが3つあります。第1に、中身の漏れや部品の脱落を許すものは、常に不合格です。ライン上で見つかった開いた縫い目は縫い直して再検査できますが、最終検査で見つかった開いた縫い目には、すでに機会は与えられていました。第2に、外観の瑕疵は距離で等級づけします。腕を伸ばした距離で見えるものは大欠点、手に取って初めて見えるものは小欠点です。議論の前に等級づけが済むよう、距離を検査基準に書き込んでください。第3に、正直さを決めるのはタイミングです。不良を見つけた日に行われる修理は手直しです。コンテナの手配が決まった日に行われる修理は偽装です。工場はその違いを知っており、検品担当も知っています。どちらが出荷されるのか、御社のカタログは明言すべきです。
正しく名指しする:工場との共通語彙
生産現場に軽くあしらわれる最も早い方法は、不良を顧客の言葉で説明することです。工場は自分たちの語彙で動きます。違う色ではなく、色合いのバンドずれ。弱い縫い目ではなく、飛び針。安っぽい感じではなく、中綿重量。破れたではなく、トリミング切れ。不良カタログは工場のライン責任者と一緒に作り、各不良にコードを割り当て、発見事項をコード、工程、件数、写真で報告するよう求めてください。週次のパレート図、件数の上位3不良は、会議に1ページと1つの問いを与えます。今週動かす工程はどれか。この形式を持ってきたバイヤーは工学的な対応を受け取ります。返品されたおもちゃの山を持ってきたバイヤーは、謝罪を受け取ります。
傾向をロットになる前に読む
件数は何が起きたかを伝え、傾向は何が起ころうとしているかを伝えます。工程別・週別に検品1000個あたりの不良件数を追跡すると、学ぶ価値のある3つの署名があります。ステップ変化、つまりある不良が1週間で倍になるのは、工程変更を示します。新しい生地ロット、新しい作業員、移動した機械、交換した針。緩やかなドリフトは通常、疲弊を示します。出荷日に向かって長くなる残業です。そして仕上げ工程に限定された急増は、定番の新ラインの署名です。手がおもちゃを覚える前に異動した作業員たちです。当社のラインは出荷検査で98%以上の初回合格率を目標に掲げています。この数字がピークシーズンを生き延びる唯一の方法は、残業ではなく研修を足せる程度に早く、これらの署名を読むことです。
これらの工程に誠実さを保たせる監査の進め方と、検品の発見事項を等級づけするサンプリングのルールは、ぬいぐるみ工場のウォークスルーとAQL不良分類の記事で解説しています。検品の基準とする規格は品質ページに公開しています。
よくある質問
よくある質問
ぬいぐるみ系トイの不良のうち、外観ではなく安全性に関わるものはどれですか。
開いた縫い目は出荷前に修理できますか。
ピークシーズンに不良率が急増するのはなぜですか。
工場に不良リストを真剣に扱ってもらうには、どうすればよいですか。
謝罪ではなく、98%の初回合格で出荷するラインを求めていますか。
御社のぬいぐるみプログラムをお送りください。当社の不良カタログ、工程別チェック、出荷記録の裏にある初回合格率の数字を共有します。