重要なポイント
- ぬいぐるみ系ペット用おもちゃでは、作業者の技能は生産変数であり、外的な要因ではありません。同じSKUでも、研修ラインはベテランチームよりはるかに高い不良率で動くことがあります。
- 不良は工程ごとに集まります。開いた縫い目は縫製、塊状の中綿は詰め込み、ゆがんだ顔は造形に遡ります。だから最終検品だけでなく、工程単位で監査します。
- チーム構成と平均在職年数を数字で尋ねてください。機械のリストが教えるのは能力であって、一貫性ではありません。
- 貴社の発注に熟練ラインを要請できます。費用はかかりませんが、発注確認書に書き込まれた要請でなければ機能しません。
- 繁忙期にはチームが組み替わります。第4四半期と春節前の発注には、人員条項、初品再検査、スケジュールのバッファを組み込みます。
ぬいぐるみ系トイのバイヤーは誰もが、いずれ同じパズルに出会います。同じおもちゃ、同じ工場、同じ生地ロット、同じ機械で動いた2つの注文。一方の出荷は検品をすいすいと通り、他方は開いた縫い目、塊状の腹部、別々の方向を見る目とともに到着します。その差の大半を説明する変数は、支払った価格でも工場のパンフレットでもないことが少なくありません。機械の前に誰が座っていたか、そしてそこにどれほど長く座っていたかです。
柔らかいおもちゃの生産は、外からは自動化されたように見えます。実際には、裁断台と段ボールの間で、ぬいぐるみ系の犬用おもちゃはペットカテゴリーのほぼどの製品よりも多くの手を通ります。裁断は何年も前から機械化され、中綿の詰め込みもその方向に進んでいます。しかし、表返し、縫い目の仕上げ、部品の位置合わせ、最終造形は、習熟に数か月を要する手の技能のままです。本稿では、技能が製品のどこに入り込み、不良率に何をするか、そして10回目の再発注を1回目の発注と一致させるために、発注にどう書き込むかを地図化します。
技能がラインのどの位置に座っているか
生産順にぬいぐるみのラインを歩くと、技能の分布は偏っています。裁断は、抜き型とマーカーが一度設定されれば最も感度の低い工程です。機械の結果です。縫製は成否を分ける工程です。作業者は生地のロットごとに糸調子を設定し、カーブを均一な縫い代で通し、曲線が滑らかに縫えるか波打つかを決めます。表返しは、伸びすぎた縫い目が破れる場所です。中綿の詰め込みは、すべての個体が同じ重量と感触を持つかを決めます。造形と目の付けは、おもちゃがサンプルに似るか、より安い類似品に似るかを決めます。これらのそれぞれは人の判断であり、機械の設定ではありません。
| 工程 | 技能に関連する不良 | 熟練の手が異なる対応をする点 | 要請すべき検査 |
|---|---|---|---|
| 縫製 | 開いた縫い目、飛び目、波打つ縁 | 生地ロットごとに糸調子を設定。カーブでも縫い代を維持 | ライン開始時の初品検査 |
| 表返し | 伸びた縫い目、破れた手足 | 安定した力で返し、縫い目を手で整える | 工程内検査での抜き取り |
| 中綿の詰め込み | 塊状の中綿、個体間の重量ドリフト | 中綿の密度を均一に保つ。基準との手触りで重量を確認 | ロットごとの重量サンプリング |
| 造形と目の付け | 曲がった部品、ほつれた刺繍 | 治具に合わせて部品を位置合わせ。パイルを均一に起こす | ゴールデンサンプル(基準サンプル)との対称性検査 |
| 梱包 | 間違ったラベル、ポリ袋警告表示の欠落 | 発注書と照らしてラベル一式を確認 | 終端でのラベル監査 |
実践上の帰結はこうです。最終検品だけでは、何かがうまくいかなかったと分かるだけです。工程単位の視点は、どこで、しばしばなぜ、うまくいかなかったかを教えます。工程ごとに不良を記録するバイヤーは、拒否された出荷として表面化する数週間前に、パターンの積み重なりを見て取れます。
古い工場、新しい工場:チーム構成を読む
工場の年数は、チームの年数よりも品質をあまり予測しません。古い工場は、同じ作業に10年以上従ったベテランを抱えていることが多く、ばらつきは小さいものの、機械が古く「昔からこのやり方だ」という頑固さが付いてくることがあります。新しい工場はデジタル裁断機と近代的な設備を走らせますが、チームは未熟で、最良のラインと最悪のラインの開きが広くなります。どちらの類型が上ということはなく、失敗のしかたが違うだけです。
重要な質問は、数字で尋ねる質問です。この工場は縫製ラインを何本走らせているのか。ベテラン作業者の平均在職年数はどれほどか。品質管理の検査員はどこから来るのか。元作業者であれば通常、良い兆候です。不良の縫い目が壊れる前に、その感触を知っているからです。そして新規採用者をどう訓練するのか。数週間、熟練の手と組ませるのか、いきなりラインに落とすのか。これらに数分で答えられる工場は通常、チームを管理しています。形容詞で答える工場は、通常、管理していません。
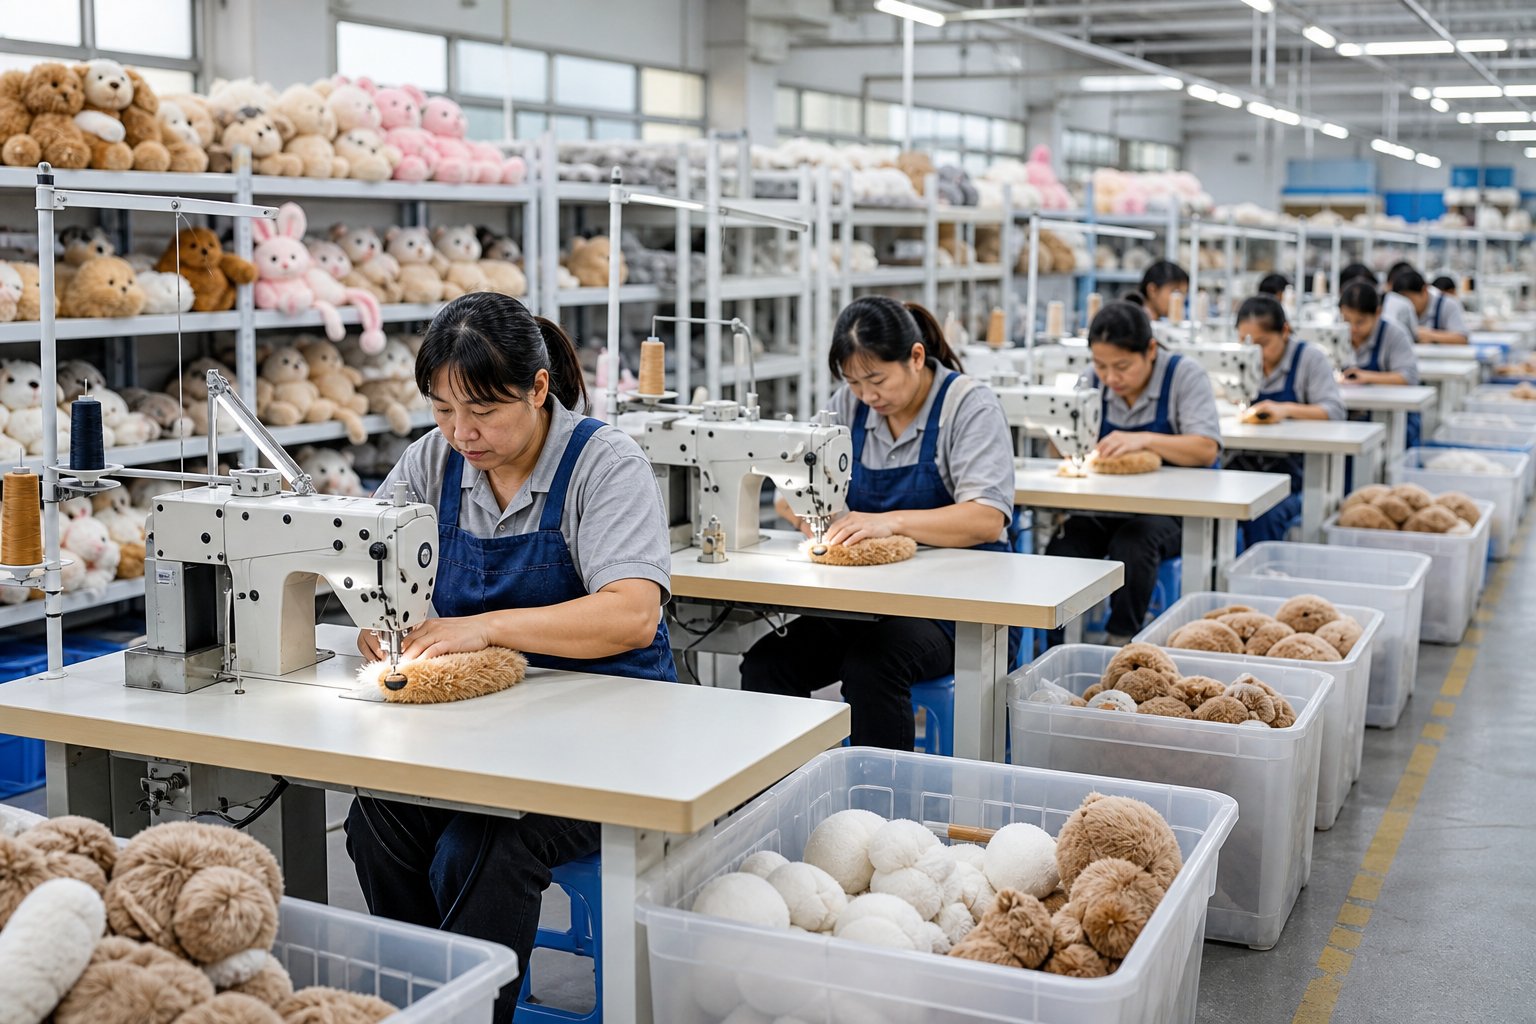
熟練ラインを実際に要請できるか
できます。そしてその要請は、スケジュールへの配慮以外、工場に何のコストもかけません。大きなバイヤーは既定で最良のラインを得ます。それ以外の全員は、尋ねない限り、残りを得ます。仕組みは単純です。発注書に要件を記載し(「ベテランラインでの生産、初品検査の署名必須」)、発注確認書でラインを確定し、ライン開始時に初品検査を要求します。チャットメッセージだけで行われた要請は、生産週までに蒸発する要請です。
小口発注はここで特別な注意を要します。短いロットはラインの端に、大きな仕事の合間に、あるいは研修ラインに組まれがちです。これは当社の小口プライベートブランド生産で品質管理を守る記事が扱ったのと同じ動きです。300個の試験発注が研修ラインで動けば、その試験は間違ったものを測ります。
繁忙期の入れ替わりと品質の波
チームは静的ではなく、カレンダーがそれを動かします。春節(中国の旧正月)の前には、経験豊富な作業者が数週間早く離れ、残った誰かで生産が続きます。休暇の後は、復帰が部分的でずれがちです。第4四半期には、残業が同じ手元に疲労を積み上げます。結果は予測可能な品質の波であり、それを無視するバイヤーは、カレンダーが生んだ問題を工場のせいにします。
対策はタイミングと条項であって、英雄的な努力ではありません。量産前サンプルを前倒しし、承認が離職シーズンと衝突しないようにします。入れ替わりがピークになる週に工程内検査を濃くします。そして発注に人員条項を加えます。貴社のSKUに割り当てられたチームの重大な変更は、通知と初品再検査を発動する、と。規律あるプログラムを運用する工場はこの文言を受け入れます。抵抗する工場は、自分のラインが実際にどう動いているかを教えてくれているのです。
技能を価格に織り込む発注チェックリスト
技能はどの見積書にも明細として載りません。だからこそ、構造的に扱う必要があります。6つの行動がほとんどのリスクをカバーします。
- チーム構成を数字で尋ねます。縫製ラインの数、ベテラン作業者の平均在職年数、品質管理チームの経歴。
- 発注書にラインを明記し、発注確認書で確定します。チャットではありません。
- ライン開始時とチーム交代のたびに初品検査を要求し、ゴールデンサンプル(基準サンプル)と照らして署名します。
- ほぼ3分の1完了の時点で工程内検査を加え、縫製と中綿の工程に重みを置きます。
- 検品報告書に工程別の不良を記録し、傾向が平均に溶けて消えるのではなく、見えるようにします。
- ゴールデンサンプル(基準サンプル)は品質管理室だけでなくラインに置きます。基準は、手元がある場所に置かれなければなりません。
工程単位の考え方は、視察と監査を分けるものです。不良カタログと自然に組み合わさります。当社のぬいぐるみ系トイの12の一般的な不良の記事は、症状を工程に対応させています。当社が自社ラインに課す基準については、品質と検査のページをご覧ください。
よくある質問
よくある質問
バイヤーは本当に経験豊富な作業者を発注に要請できますか?
自動化によって作業者の変数は消えませんか?
発注前にチームの安定性を判断するにはどうすればよいですか?
春節や第4四半期の繁忙前に発注する場合は何をすべきですか?
1回目の発注と10回目の再発注で、同じ品質を保ちたいですか?
カテゴリーと目標数量をお送りください。ラインの選択肢、品質管理のチェックポイント、プログラム別のFOBの幅をご返信します。