重要なポイント
- チェックリストではなくルートで監査します。生産の順序に沿って歩けば、各工程が次の工程が引き継ぐリスクを見せてくれます。
- ぬいぐるみの破綻線はここです。裁断での色差合わせ、縫製での縫い目の規律、中綿での充填重量、針検知での金属管理。
- 標語よりも記録を信用します。折れ針ログ、探知機の校正カード、計量された中綿の投入記録。
- 針検知は、目の前で見ているあいだ誤魔化せない工程です。作業員にテスト片を実際に通させてください。
- 指摘はすべて、写真、工程、重大度、期限の4点セットで書きます。場所のない指摘は直りません。
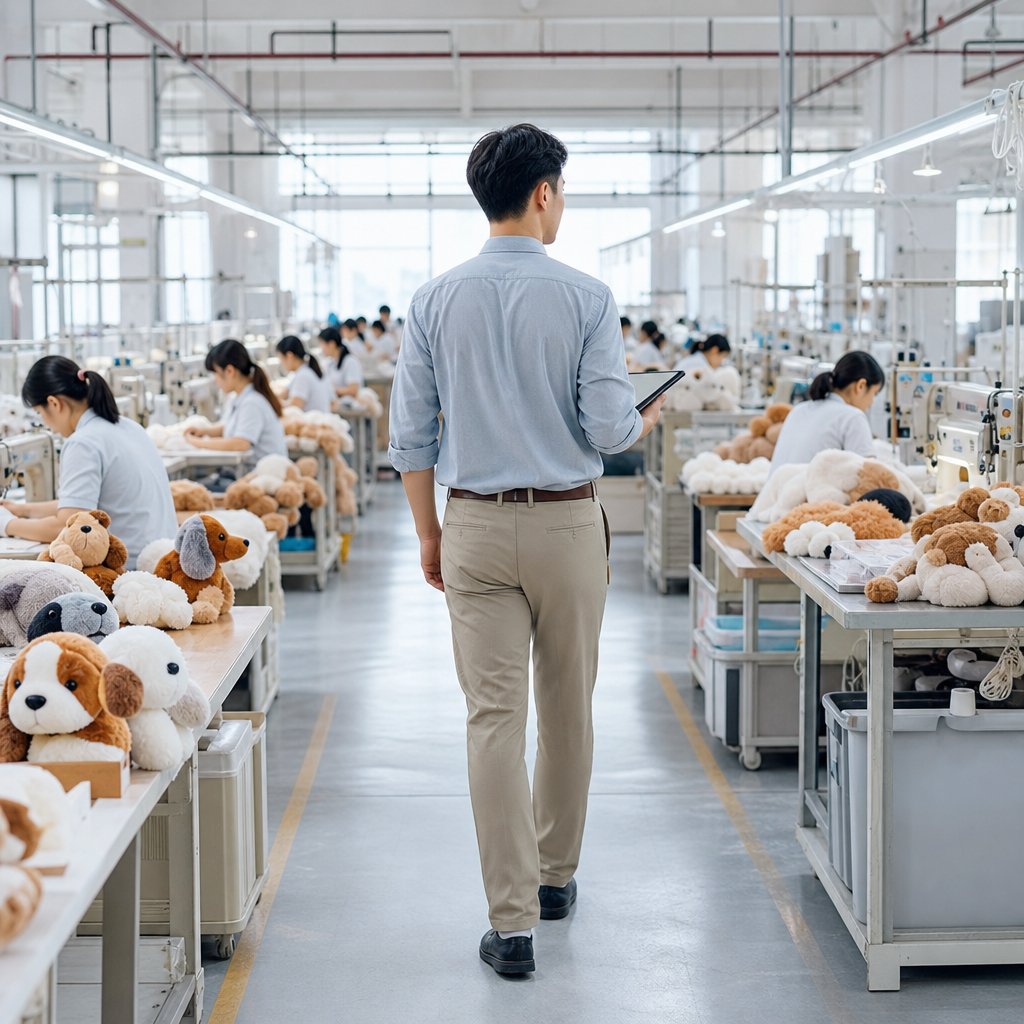
ほとんどの工場チェックリストは同じ形で失敗します。何を見るべきかを示しても、どこに立つべきかを示していないのです。監査を想定した工場なら、会議室を証明書で飾り立てるのはひと午後でできます。ひと午後では演出できないのが生産フローの順序です。だから最も情報量の多い監査は「歩くこと」であり、おもちゃそのものが作られる順序で歩くことなのです。
本稿では、ぬいぐるみ系ペット用おもちゃが裁断台から梱包済みのカートンまで通る6つの工程を追います。各立ち寄り点で、何を見るか、危険信号はどんな形か、会話を前進させるたった一つの質問を示します。
チェックリストよりルートが効く理由
チェックリストは物のリストであり、ルートは因果の連鎖です。生産順序で監査すれば、各工程が次の工程で見つかる欠陥を説明してくれます。生地の敷き方が雑なら完成品で色差の不一致になり、縫製で失われた縫い目の規律は返品写真の開いた縫い目になり、省略された針検知の通過は顧客の苦情状の中の金属片になります。ルートを歩くことは、どんな文書にも現れないものも露呈させます。材料が前方にだけ流れているのか、それとも手直しが記録なしで生産ラインに逆流しているのか。さらに、工場長語りの及ばない場所——現場に実際に何があるかへ、管理者の工場像が影響を与えられない部屋へ、自分を連れて行ってくれます。
ルートの全体像
6つの工程、6つの決定的リスクです。
| 工程 | 見るべきもの | 危険信号 | 前に進める質問 |
|---|---|---|---|
| 裁断台 | 敷き枚数、色差バンド、毛流 | 異なる染色ロットの混敷き | 染色ロットはどう標識・分離していますか? |
| 縫製フロア | 縫い代、縫い目密度、手直しの流れ | 無標識の手直し山 | 縫い目不良の品物は、物理的にどこへ行きますか? |
| 中綿投入場 | 計量された投入量、場の衛生 | 感覚で量られる中綿 | 1回分を計量している作業員を見せてください。 |
| 成形と仕上げ | 刈り込み、ブラッシング、目と鼻の位置合わせ | 作業台に散らばるプラスチック部品 | 取付強度はどう確認していますか? |
| 針検知 | 校正、日次テスト片、折れ針ログ | 欠落のあるログ、校正記録なし | 今、テスト片を通してみせてください。 |
| 梱包ライン | ポリ袋の警告印字、カートン仕様、ラベルの一致 | 警告印字のない袋 | 梱包数は針検知の記録と突合できますか? |
この表が骨格です。以下のセクションで、ぬいぐるみの結果を最も左右する工程に肉を付けます。
裁断、縫製、中綿——作る工程
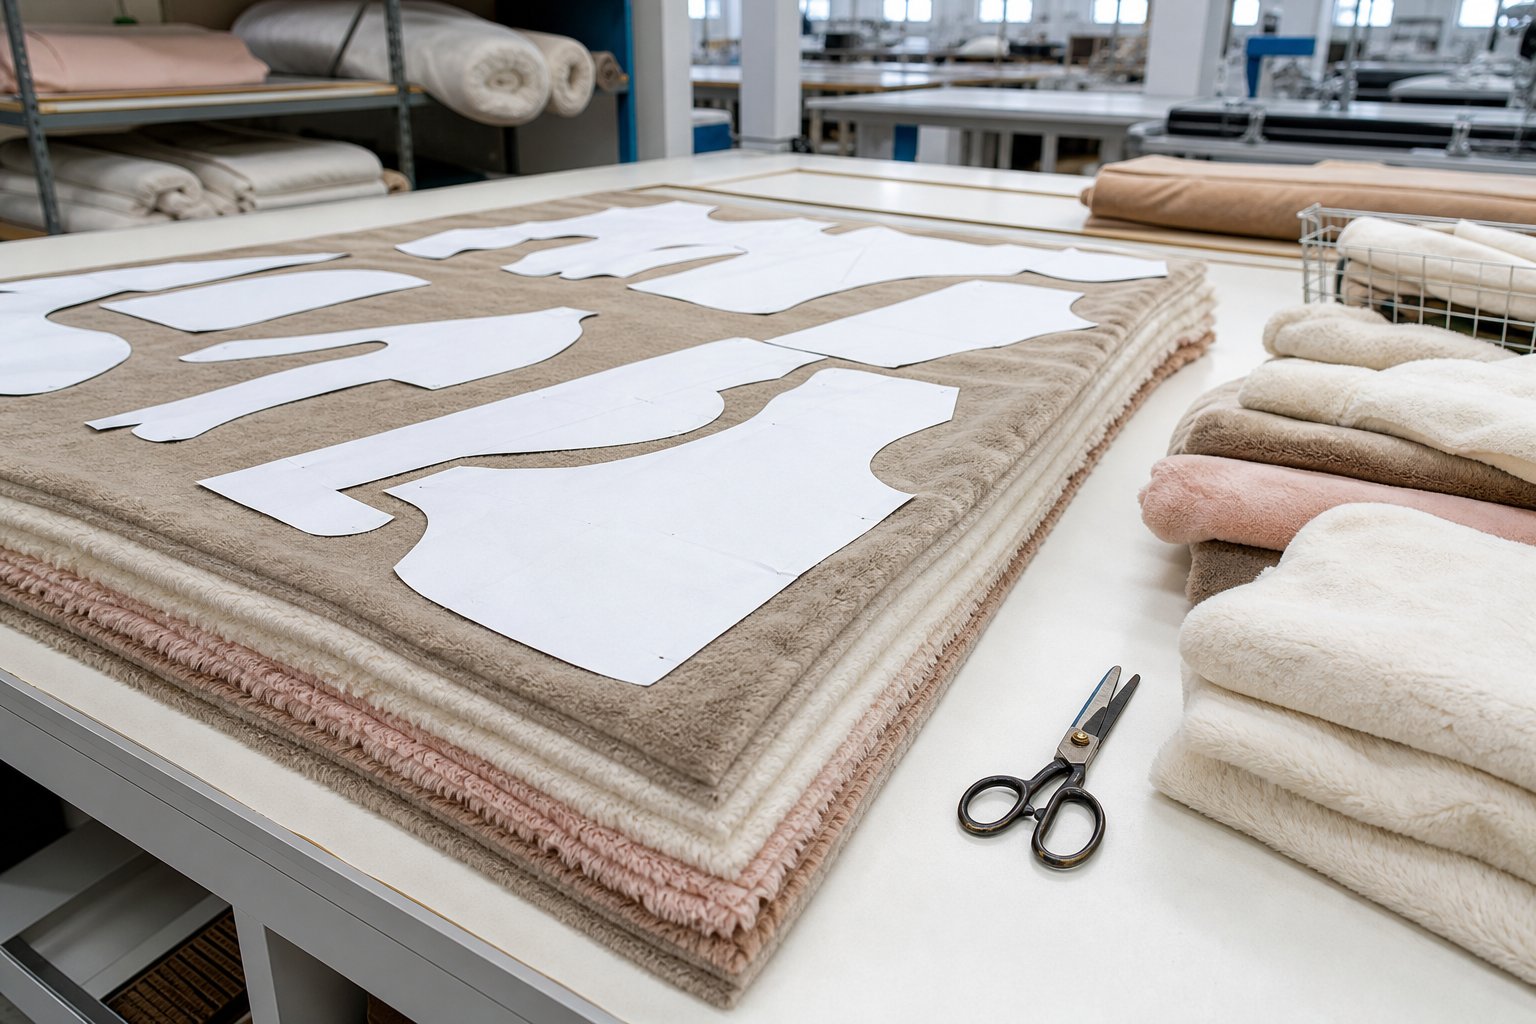
裁断は下流すべての上限を決めます。生地の敷き方を見てください。敷き枚数、色差バンドが分離されているか、1つのパターン連続の中で毛流が一貫しているか。色差バンディング——染色ロット間のわずかな色ずれ——は敷いた状態では見えず、完成品では一目瞭然です。だから質問は手続きについてになります。染色ロットをどう標識し、裁断担当者は1回の生産を1つのバンドの中に収められるのか。
縫製での識別材料は、技術だけでなく規律です。作業員間の縫い代の一貫性、ミシンの縫い目密度、そして不良縫い目の行き先——標識付きの手直しフローがあるのか、それとも修理済みのおもちゃが黙って山に戻るのか。工程内検査ポイントがあれば眺めてください。中間チェックのない縫製フロアは、欠陥を最終検査で見つけます。修理コストが最も高い場所で。
中綿は重量と衛生が出会う場所です。中綿は感覚ではなく重量で計量されるべきです。1回分を計量する作業員を見せてもらいましょう。過少充填と過剰充填のおもちゃは、多くの返品の背景にある、ぐにゃりとした詰め具合の不揃いさの正体であり、開放された投入場は、後にシミと匂いの苦情として現れる汚染を招きます。
針検知——目の前では誤魔化せない工程
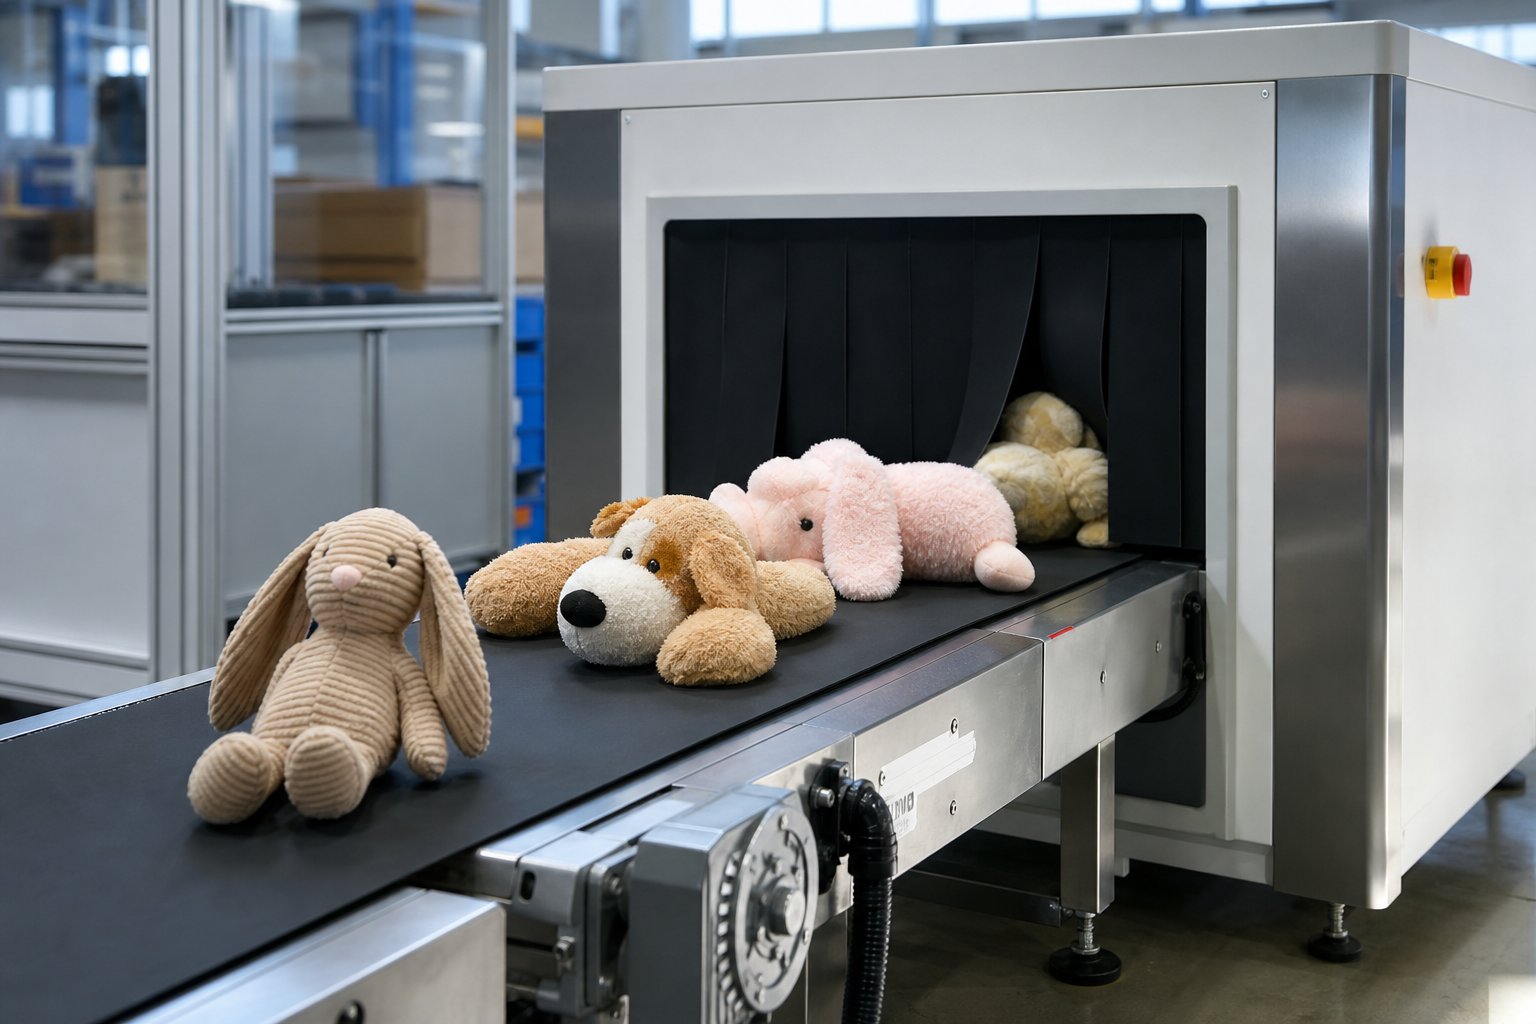
折れ針はぬいぐるみ業界の古典的なクリティカル(致命的)欠陥であり、管理は手続きで行われます。全製品が金属探知機を通ること、折れ針がすべて記帳されること、そしてログが検知記録と突合されること。監査での動きは、実運用の立ち会いです。既知の鉄片を仕込んだテストカードを作業員に渡し、機械が排除するのを見届け、その週のログを求めます。ログの欠落、日々の使用痕のないテスト片、校正記録のない探知機は小さな指摘ではありません。その工程が儀式になっているという意味です。さらに、排除されたおもちゃの行方も尋ねてください。隔離されて追跡されるべきであり、合格するまで機械に再投入されるべきではありません。
ここは、大工場と小さな作業場のリスクが最も分かれる場所でもあります。小さな作業場が本当に探知機なしで運営している場合、正直な答えは検知の外部委託か、記録を残す手持ち式スキャニングであり、肩をすくめることではありません。
梱包ラインと紙の証跡
梱包はコンプライアンスと物流が重なる場所です。ポリ袋には警告印字と正しい厚みが必要で、カートンには落下試験の履歴が要り、ラベルは発注書の言語と仕向地に一致しなければなりません。そして糸を逆にたどります。梱包数量は当日の生産記録と検知記録と突合できるか。突合できる梱包ラインは、自分が何を作ったかを知る工場のものです。概算で済ませるラインは、クレームの時に争うことになる工場のものです。
記録がルートを束ねます。最も力のある工場は、生地の受入ログ、針検知での折れ針ログ、梱包後の保管ロットサンプルを残しています。監査中、指でなぞれる一連の鎖です。鎖が切れている場所を、正確な位置とともに書き留めましょう。
直されるための報告書の書き方
監査報告書は、指摘が意見であるときに失敗します。すべての指摘に4つのフィールドを与えてください。写真、工程、重大度、合意した期限。「縫製品質の改善が必要」は何も変えません。「縫い目開き、第4工程、重大欠陥、期日までに是正サンプル」は自分で閉じます。重大度は、出荷時検品で分類するときと全く同じ分け方で分類します。監査の言語と検品の言語を同一に保つのです。両方を支配する1つの欠陥カタログこそ、ゴールデンサンプル(基準サンプル)とAQLの欠陥クラスが訪問をまたいで意味を保つ仕組みです。小さな工場には1つの調整を。工程が少ないことは厳格さの低下を意味しません。1件あたりの指摘の重みが増すという意味であり、重要な2〜3件に優先順位を置き、確約された期日を持って帰るのです。
当社の工場ページは、ぬいぐるみプログラムの背後にある生産拠点と生産線を紹介しています。上のルートは、新しいプログラムが量産に入る前に当社の品質管理チームが歩くのと同じ道です。