핵심 요약
- 고무 츄잉 토이는 흐름이 아니라 로트로 만들어집니다 — 믹서에 들어가는 것이 프레스를 떠나는 모든 것을 결정합니다.
- 프레스를 지배하는 파라미터는 셋입니다: 온도, 압력, 시간. 가황 부족과 과잉은 서로 반대 방향으로 실패합니다.
- 냄새와 이물 문제는 포장 테이블이 아니라 계량 저울에서 결정됩니다.
- 재생 원료는 조용한 변수입니다: 원가, 냄새, PAH 리스크를 한 번에 움직입니다.
- 저울부터 카톤까지 로트 번호 하나를 따라가 보십시오 — 현장에서 보여 주는 추적성이 어떤 발표보다 낫습니다.
츄잉 토이에 관한 첫 번째 결정은 공장 인원 대부분이 출근 도장을 찍기 전에 이루어집니다 — 배합실의 계량 저울에서, 배합표가 로트로 되는 자리에서입니다. 이후의 모든 것, 혼련기에서 프레스로, 다시 트리밍 대에 이르기까지는 실행입니다. 그래서 고무 공장은 봉제 공장과 다른 종류의 방문에 보답합니다: 하루에는 리듬이 있고, 그 리듬이 품질이 시스템인지 슬로건인지 알려 줍니다.
작업 하루를 순서대로 따라가 보십시오 — 계량, 혼합, 혼련, 성형, 트리밍, 검사 — 그리고 바이어가 어디를 봐야 하는지, 각 박자에서 무엇이 잘못되는지, 어떤 질문이 진짜 통제와 쇼를 갈라놓는지 기록해 둡니다.
흐름이 아니라 로트 공정
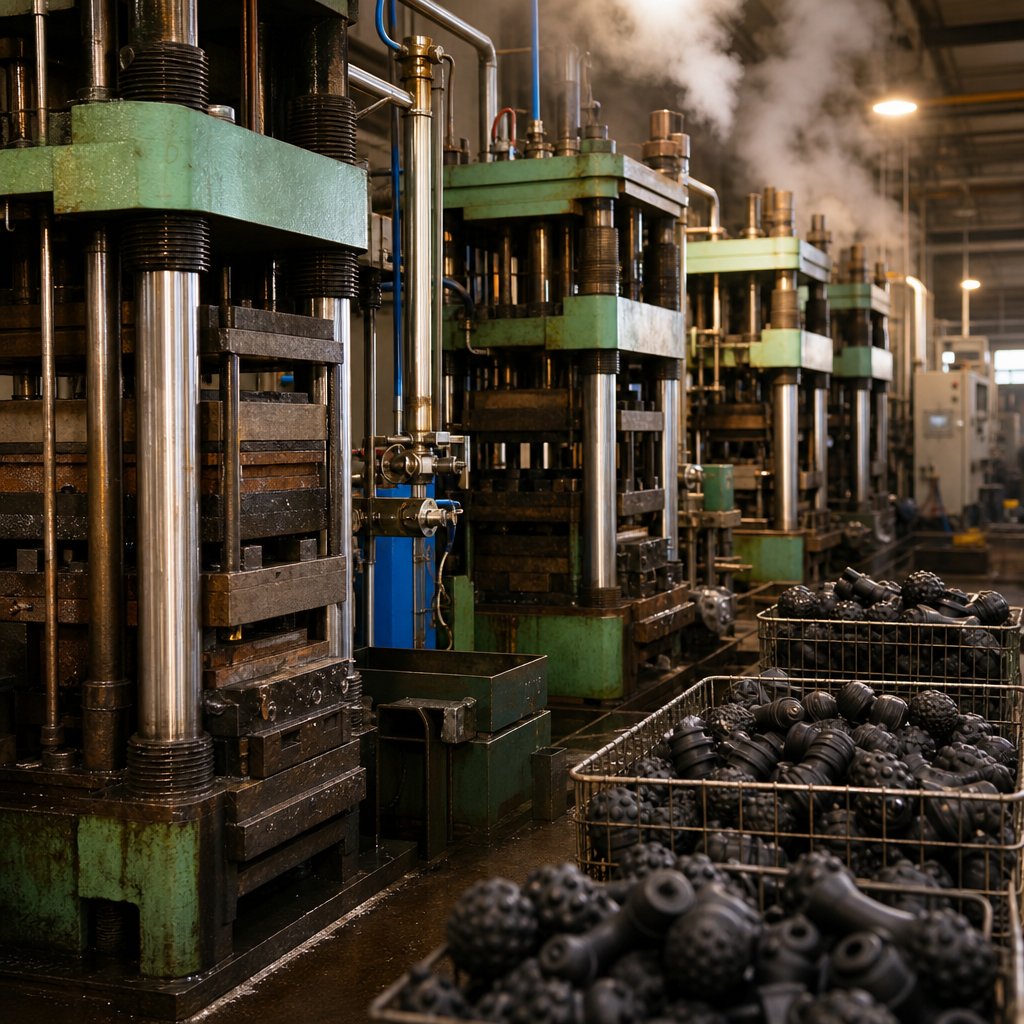
사출 공장은 흐릅니다: 수지가 들어가고 부품이 나오는 하나의 연속 리본입니다. 가황 고무 공장은 맥박칩니다. 로트는 계량되고, 혼합되고, 시트로 혼련되고, 숙성된 뒤 열과 압력으로 가황하는 프레스에 투입됩니다. 로트 사이에 라인은 성격을 바꿉니다 — 배합, 색, 경도 — 바로 이것이 로트 규율이 감사의 표적이 되는 이유입니다. 한 로트가 끝나고 다음 로트가 시작되는 경계를 보여 줄 수 없는 공장은, 이미 구매한 장난감에 무엇이 들어갔는지 말해 줄 수 없습니다. 방문자에게 다행인 것은 로트 시스템이 서류를 남긴다는 점입니다: 계량 기록, 가황 카드, 보관 샘플. 여러분의 일은 그 서류가 적힌 자리에 서서 서류를 요구하는 것입니다.
계량과 혼합: 배합표가 곧 제품
배합실은 소비자가 나중에 품질이라고 부르게 될 것의 대부분을 결정합니다. 전형적인 츄잉 토이 배합표는 천연 고무, 필러, 공정 유류, 활성제, 가황제, 착색 마스터배치(착색 그래뉼)의 균형을 잡습니다. 각 항목은 바이어가 신경 쓰는 무언가를 움직입니다: 필러 함량은 원가와 반발력을 움직이고, 공정 유류는 냄새와 — 잘못된 유류라면 — PAH 준수를 움직이며, 가황 패키지는 프레스 사이클을 움직이고, 마스터배치는 색과, 값싼 것일 때 중금속 리스크를 움직입니다. 조용한 변수는 재생 원료입니다. 통제된 출처의 정당한 재생 원료(리그라인드)는 충분히 합리적일 수 있지만, 통제되지 않은 재생 원료는 냄새와 규제 물질이 농축되는 곳입니다.
현장에서는 계량 규율을 봅니다: 게시된 배합표, 교정된 저울, 라벨 붙은 컵에 미리 계량된 소량 배합재, 저울에서 시작되는 로트 티켓. 소량 배합재를 눈대중으로 덜어 가는 배합실은 불일치를 출하합니다. 잘못 계량된 가황 패키지는 하류의 어떤 것도 되돌릴 수 없기 때문입니다.
혼련기와 시트: 배합 읽기
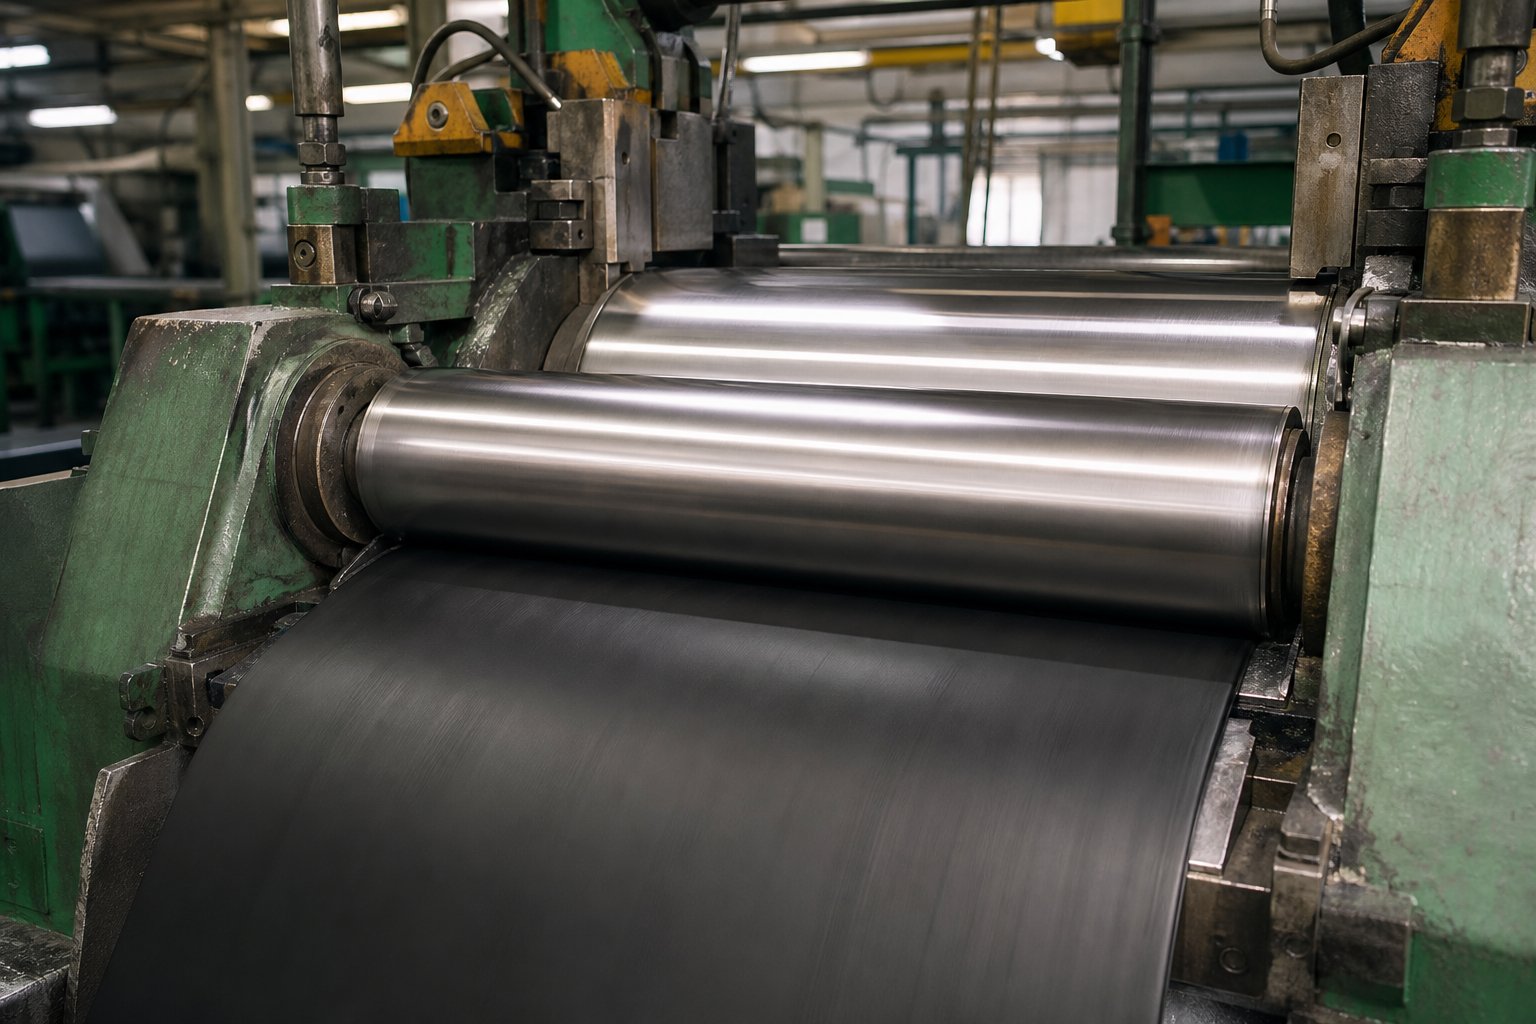
혼합된 소재는 2롤 혼련기에서 시트로 가공된 뒤 성형 전에 숙성됩니다. 이곳이 하루 중 가장 촉각적인 체크포인트입니다. 잘 혼련된 시트는 균일하고 무광이며 줄무늬가 없고, 롤을 매끈하게 감싸며, 희미한 고무 냄새가 납니다 — 용제나 탄 냄새가 아니라. 줄무늬는 분산 불량을 의미합니다: 색과 첨가제가 고르게 퍼지지 못해 완제품 장난감에 대리석 무늬처럼 새겨지는 것입니다. 끈적임이 느껴지는 시트는 배합이 타기 시작한 상태, 반죽이 덜 익은 형태이고, 탄 로트는 프레스에서 짧고 잘 부서지게 가황됩니다. 줄무늬가 생기거나 탄 로트는 어떻게 처리되는지 물어보십시오. 정직한 공장은 비주요 부품으로 등급을 내리거나 폐기하고, 나머지는 조용히 재작업합니다.
성형과 가황: 온도, 압력, 시간
프레스에서는 세 숫자가 부품을 만듭니다: 금형 온도, 클램프 압력, 가황 시간. 가황 부족은 끈적이고 반발력이 느리며 잔여 냄새가 높고 인열에 약한 장난감을 남깁니다. 과잉 가황은 반발력과 취성을 대가로 치르고 치수 안정성을 삽니다 — 쥐면 소리를 내야 할 장난감이 딱딱하게 울리는 것입니다. 기술은 그 사이의 창을 유지하는 일입니다. 각 프레스에 현재 배합의 가황 창을 명시한 파라미터 카드가 있는지, 교대 시작 시와 로트 변경마다 초기 품목 검사가 있는지, 그리고 불량이 나타났을 때 작업자가 무엇을 하는지 — 조정할지, 표시할지, 정지할지 — 에 대한 서면 규칙이 있는지 확인하십시오.
플래시 — 금형 이음새로 새어 나온 얇은 고무 — 는 정상이며, 그 행방이 정보가 됩니다. 즉시 트리밍되어 분류되는 플래시는 통제된 흐름을 시사합니다. 표식 없이 색이 섞인 채 쌓이는 플래시 통은 계보를 알 수 없는 재생 원료가 미래의 로트로 되돌아가고 있음을 시사합니다.
트리밍, 세척과 오후의 체크포인트
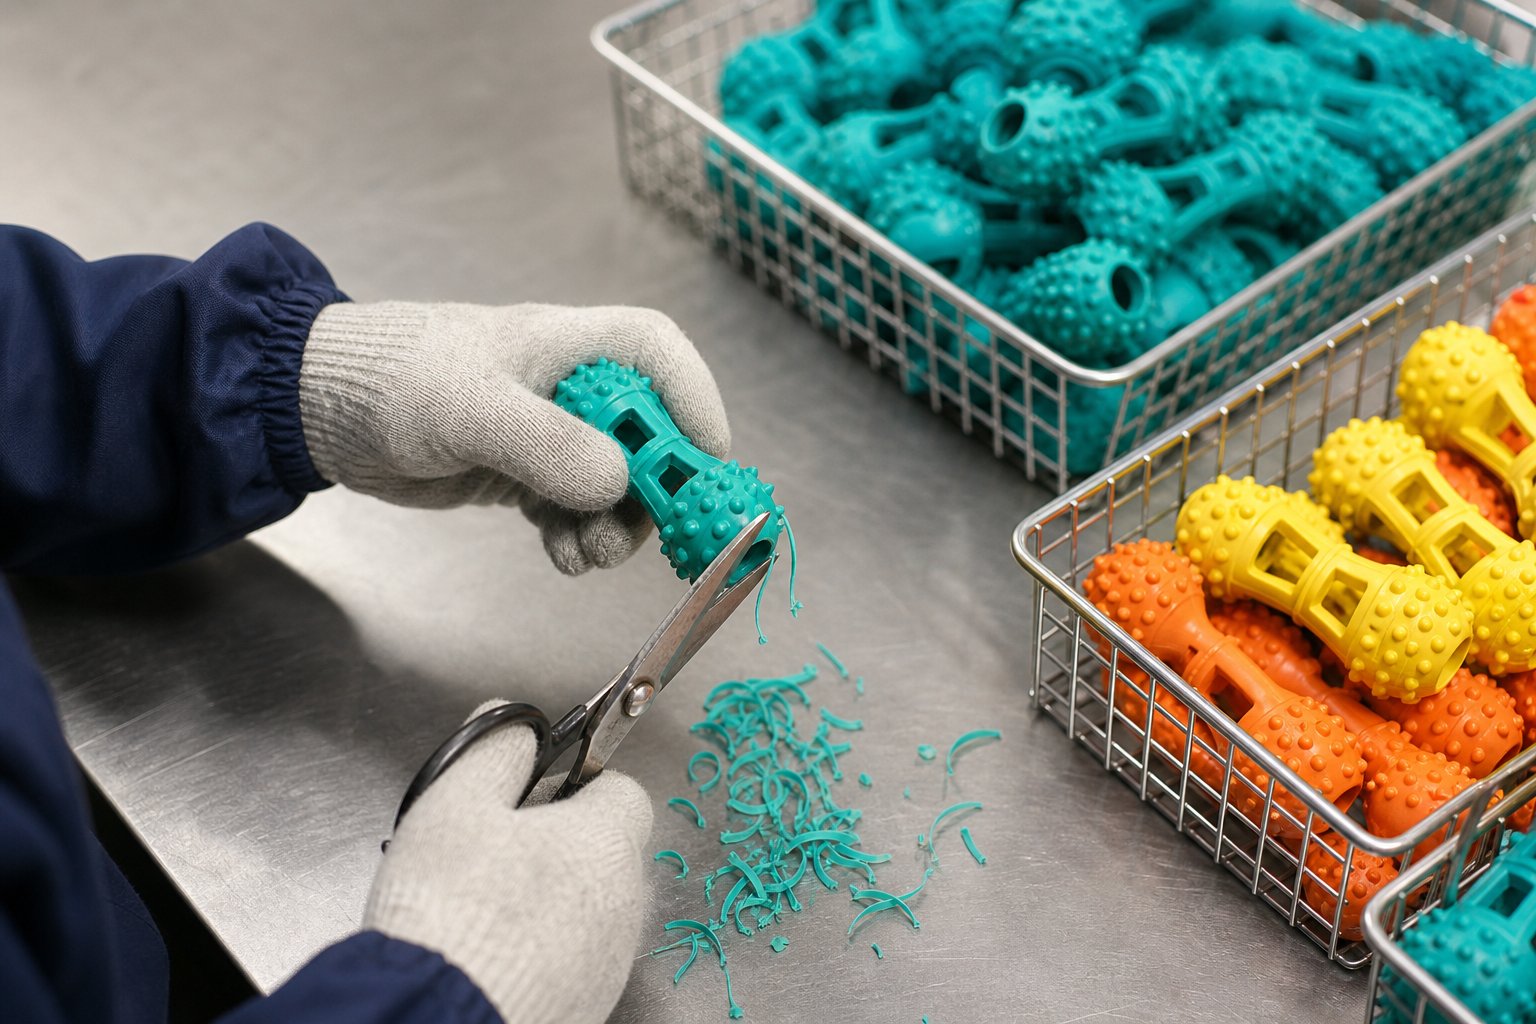
가황 후 부품은 플래시 제거, 세척, 환기, 검사를 거칩니다. 트리밍 품질은 소비자가 가장 먼저 판단하는 접점입니다 — 칼 미끄러짐이 남긴 흠집은 리뷰에서 '일주일 만에 부러졌다'로 읽힙니다. 세척은 이형제와 먼지를 제거하고, 열린 랙에서의 환기는 폴리백이 봉인하기 전에 잔류 휘발분이 빠져나가게 합니다. 검사는 좋은 조명 아래에서 이물 — 박힌 찌꺼기, 기공, 이물질 — 을 살피고, 로트 감각 검사를 실행합니다: 열린 장난감, 문질러 본 표면, 밀봉된 백에서의 측정을 승인된 기준 샘플과 비교하는 것입니다. 오후의 또 다른 조용한 주인공은 보관 선반입니다 — 로트별 보관 샘플에 날짜가 적혀 저울에서 시작된 로트 번호와 묶여 있습니다.
방문자용 현장 가이드
방문이 현장이든 화면이든, 다섯 박자로 압축합니다:
| 단계 | 통제되는 것 | 잘못되는 것 | 바이어의 질문 |
|---|---|---|---|
| 계량 | 배합 정확도, 재생 비율 | 기록 없는 재생 원료 | 로트 계산서 하나를 봐도 될까요? |
| 혼합과 혼련 | 분산, 균일성, 숙성 시간 | 줄무늬, 스코치 | 탄 로트는 어디로 갑니까? |
| 성형과 가황 | 온도, 압력, 시간 | 가황 부족, 과잉 가황 | 초기 품목에 서명하는 사람은 누구입니까? |
| 트리밍과 세척 | 플래시 제거, 잔류물 | 절취 흔적, 남는 냄새 | 플래시는 어디로 갑니까? |
| 검사와 환기 | 감각 등급, 이물 | 서둘러 진행된 포장 | 보관 샘플 선반을 보여 주십시오. |
그다음 로트 하나를 처음부터 끝까지 따라갑니다. 계량 기록에서 보관 샘플까지 10분 안에 안내할 수 있다면 추적성은 매일의 습관이고, 이야기를 조립하는 데 일주일이 필요하다면 추적성은 감사 때만 운영되는 것입니다. 공장 페이지는 저희 고무·TPR 라인의 구성을 설명하며, 같은 로트 단위 논리가 출하 전에 적용하는 냄새 관리 프로그램과 로트 감각 프로토콜의 기반이 되어 있습니다.