핵심 요약
- 봉제 토이는 원단에서 무너지는 경우가 드뭅니다 — 한 개의 솔기, 보통 마감 개구부나 다리 뿌리 앵커에서 실패합니다.
- 솔기 성능을 결정하는 파라미터는 넷입니다: 바늘땀 밀도, 실, 솔기 여유분, 마감 방식. 넷 모두를 서면으로 요구하십시오.
- 어린이 장난감 프로토콜에서 차용한 속면 장난감 기준은 속면 노출 없이 대략 70 N(15 lbf)을 견디는 클램프 인장 — 깔끔한 계약 출발점입니다.
- 솔기 구성은 개 체중에 맞춰 조정합니다: 치와와 장난감을 견디는 것이 리트리버를 견디지는 않습니다.
- 세 지점에서 검증합니다: 골든 샘플 해체, 라인 내 표적 인장, AQL 카탈로그에 열린 솔기를 넣은 최종 검사.
봉제 반품을 겪는 브랜드에게 라인을 죽이는 것이 무엇이냐고 물으면, 답은 거의 원단이 아닙니다. 솔기 하나입니다 — 가장 흔하게는 속면 충전 후 몸통을 닫는 솔기이거나 다리 접합부입니다. 개는 예의 바르게 물지 않습니다: 전단하고, 들추고, 흔들고, 귀로 물어 끌고 다니며, 모든 하중은 몇 센티미터의 스티칭 위에 떨어집니다. 그래서 바이어는 솔기 강도를 희망이 아니라 시험되는 숫자로 다룹니다.
이 글은 요구할 가치가 있는 숫자를 정리합니다: 바늘땀 밀도, 실 구조, 마감 기법, 어린이 속면 장난감 프로토콜에서 차용한 인장 기준입니다. 어떤 사양도 봉제 토이를 부서지지 않게 만들지 못하며, 정직한 소싱은 그것을 약속하지 않습니다. 솔기 사양은 실패 지점을 충분히 바깥으로 밀어 내, 장난감이 찢어지기 전에 은퇴하게 만드는 것입니다.
봉제 토이가 실제로 실패하는 지점
반품된 봉제 제품은 예측 가능한 실패 패턴을 따릅니다. 네 가지 메커니즘이 지배적이고, 첫 번째만이 진짜 솔기 문제이지만 — 넷 모두 같은 방식으로 끝납니다. 속면이 노출되는 것입니다:
- 마감 솔기 실패. 마감 솔기는 충전 후에 닫히며, 흔히 손으로 사다리땀으로 잠습니다. 절반의 보강으로 같은 하중을 지니므로 보통 가장 먼저 벌어집니다.
- 실 끊어짐. 저등급 스팬 실은 바늘 구멍과 개의 이빨에 마모되어 한 지점에서 끊어지고, 솔기는 당긴 스웨터 실처럼 지퍼처럼 풀립니다.
- 앵커 지점 찢어짐. 귀, 꼬리, 스퀘이커 포켓은 지렛대로 작동합니다. 귀에 대한 강한 물기는 뿌리의 네다섯 바늘땀에 힘 전체를 전달하고, 그 주변 원단이 찢어집니다.
- 속면 노출. 솔기 틈이 손가락 너비를 넘어서는 순간 PP 섬유와 스퀘이커가 닿을 수 있게 됩니다 — 내구성 컴플레인이 안전 티켓으로 바뀌는 순간입니다.
시사점: '이중 스티치'라고만 쓴 솔기 사양은 사양이 아닙니다. 마감 솔기, 실, 결과물이 견디어야 할 힘에 대해 아무것도 말하지 않습니다.
솔기를 정의하는 네 가지 숫자
봉제 공장은 네 가지 레버로 작업하며, 각 레버에는 발주서에 쓸 수 있는 통상 작업 범위가 있습니다:
- 바늘땀 밀도. 봉제 제품의 통상 범위는 3 cm당 대략 9–11 바늘땀입니다. 약 8 이하에서는 굽힘에서 솔기 틈이 벌어지고, 약 12 이상에서는 바늘이 원단을 너무 촘촘히 관통해 종이 천공선처럼 솔기 라인이 찢어집니다.
- 실 구조. 코어 스팬 폴리에스터가 응력 솔기의 기본입니다. 면은 사진이 잘 나오지만 젖으면 강도의 상당 부분을 잃습니다 — 침 문제입니다 — 그리고 얇은 모노필라멘 계열 실은 퍼(봉제) 원단의 털 결을 뚫습니다.
- 솔기 여유분. 몸통 패널의 5–8 mm 여유분은 바늘땀이 원단 가장자리를 물지 않게 합니다. 더 좁은 여유분은 바늘땀 수와 무관하게 가장자리에서 안쪽으로 실패합니다.
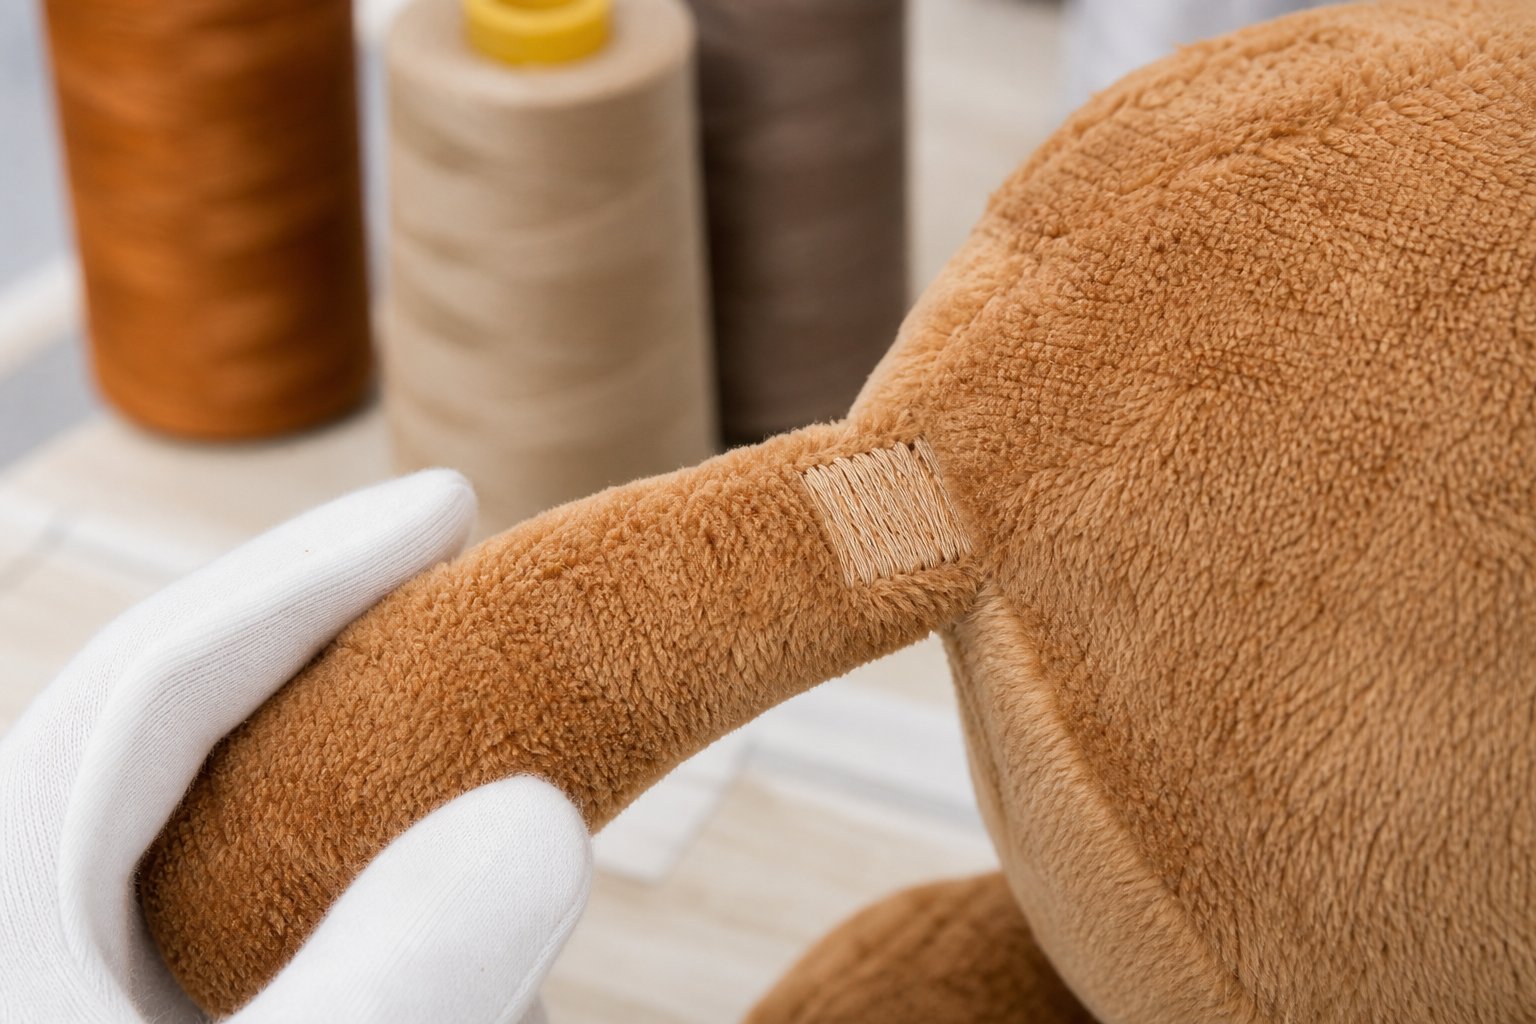
- 마감과 바택. 토이견 티어보다 위 제품에는 바택으로 보강된 기계 마감 개구부, 또는 두 번째 라인이 뒷받침하는 수제 마감; 다리 뿌리, 꼬리 뿌리, 스퀘이커 포켓에는 바택.
이 넷은 상호작용합니다: 약한 실을 쓴 촘촘한 스티칭은 여전히 풀리고, 3 cm당 8 바늘땀의 강한 실은 여전히 틈이 벌어집니다. 세트로 명시하고, 그 값을 골든 샘플(기준 샘플)에 촬영해 두어 양측이 '올바름'의 모습에 동의하게 하십시오.
장난감 표준에서 차용할 만한 기준
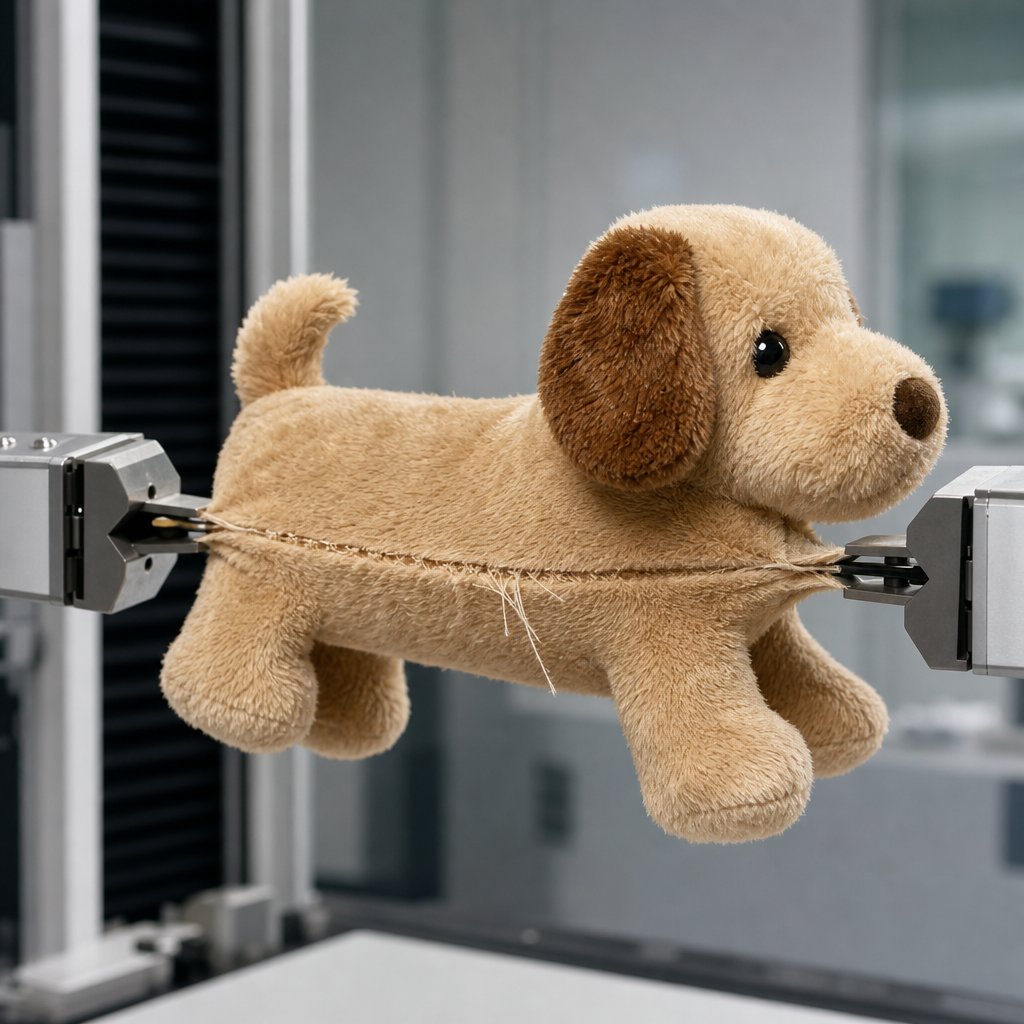
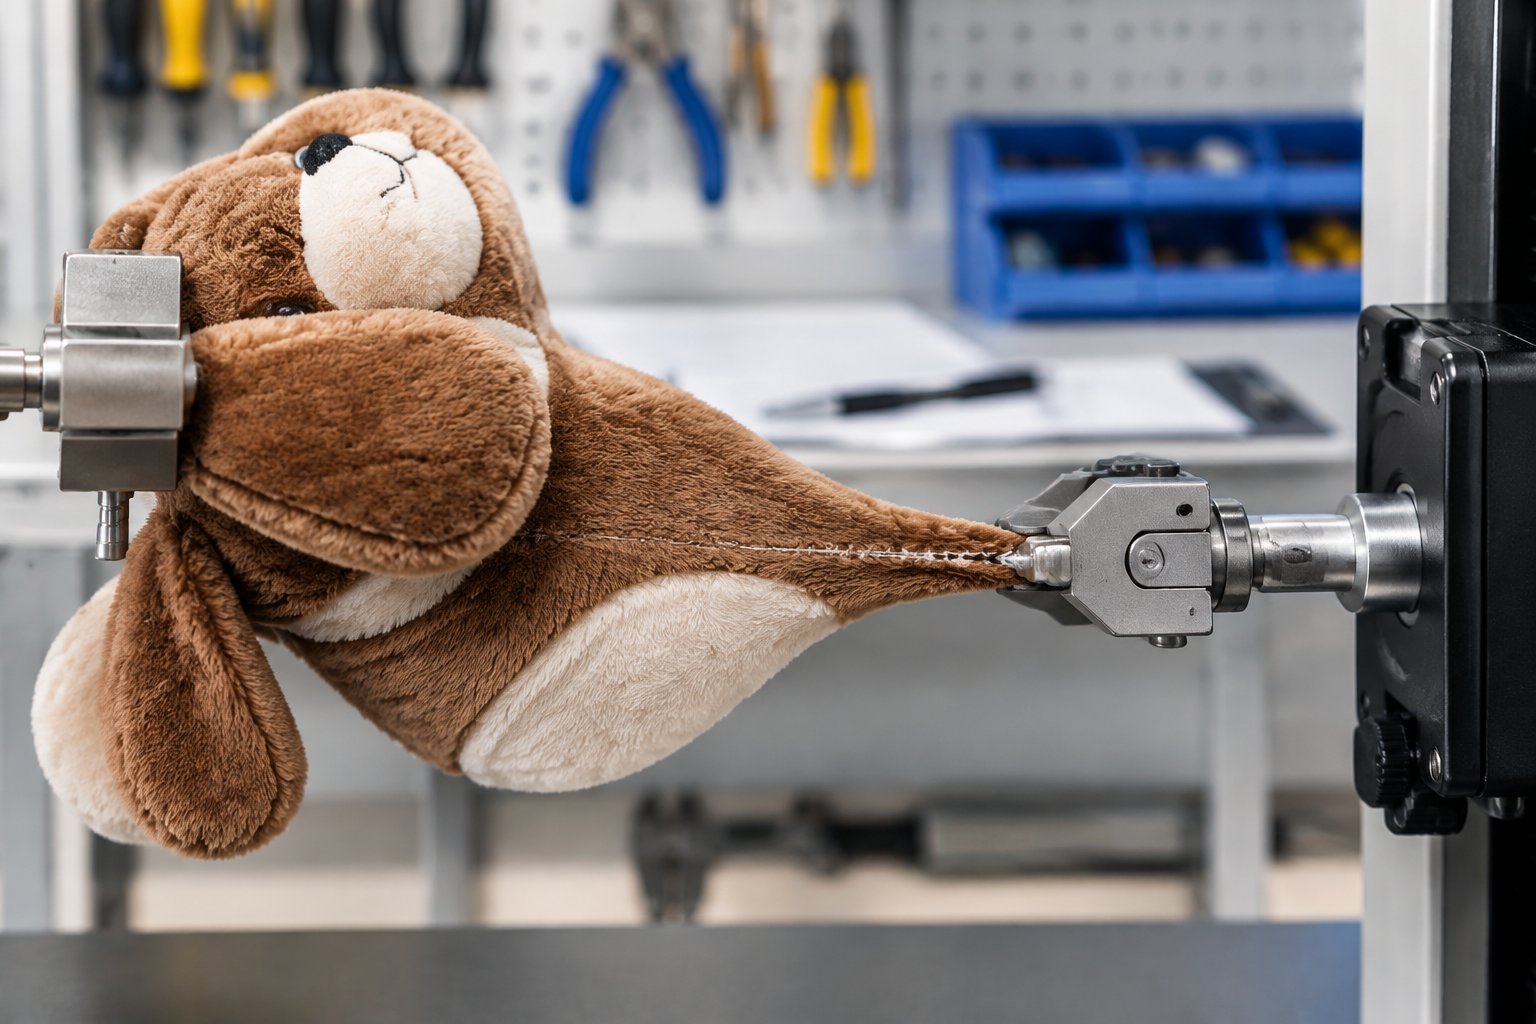
어린이 속면 장난감이 솔기 시험을 받는 이유와 개가 그것을 뜯어 여는 이유는 같습니다: 작고 결연한 입이 원단을 당긴다는 것입니다. EN 71-1 절차 — 그리고 ASTM F963 방식의 대응 절차 — 는 솔기 양쪽의 원단을 클램프로 잡고 약 70 N(15 lbf)을 가하며, 솔기가 속면을 노출할 만큼 벌어지지 않고 견딜 것을 요구합니다.
법적 지위에 대해 말하면: 이 표준들은 어린이 제품을 위해 작성되었고 반려동물 장난감은 장난감 규제의 적용 대상이 아닙니다. 70 N 수치는 개용 토이에 대한 법적 요구가 아닙니다 — 업계가 이미 이해하는 입증된 엔지니어링 기준입니다. 그래서 가장 깔끔하게 차용할 수 있는 숫자입니다: 방법은 유지하되, 구성을 개에 맞게 조정하고, 결과를 인수 기준으로 발주서에 쓰십시오. 중형·대형견이라면 더 무거운 코어 스팬 실, 몸통의 이중 라인, 모든 지렛대 지점의 바택을 의미합니다.
개 체중에 맞추는 솔기 사양
라인업 전체에 하나의 솔기 구성을 쓰는 것은 엔지니어링 결정이 아니라 가격 결정입니다. 아래의 티어링은 반려동물 봉제 제품에 대한 통상 공장 관행을 반영하며, 고정 규칙이 아니라 협상의 출발 그리드로 취급하십시오:
| 개 체중 구간 | 바늘땀 밀도 | 실 | 솔기 구성 | 개구부 마감 |
|---|---|---|---|---|
| 5 kg 미만 | 3 cm당 8–9땀 | 스팬 폴리에스터, 표준 호수 | 단일 라인, 표준 여유분 | 기계 또는 수제 마감 허용 |
| 5–15 kg | 3 cm당 9–10땀 | 코어 스팬 폴리에스터 | 단일 라인, 다리 뿌리 바택 | 바택이 있는 기계 마감 |
| 15–30 kg | 3 cm당 10–11땀 | 코어 스팬 폴리에스터, 무거운 호수 | 몸통과 다리의 이중 라인 | 기계 마감, 이중 바택 |
| 30 kg 이상 | 3 cm당 10–11땀 | 중량 코어 스팬 폴리에스터 | 이중 라인에 테이프 처리 또는 심지 댄 가장자리 | 완전 기계 마감; 수제 개구부 없음 |
주의 두 가지. 첫째, 무거운 구성은 실, 설비 시간, 재작업에서 실제 비용이 듭니다 — 고양이 장난감에 15–30 kg 사양은 낭비입니다. 둘째, 구속 조건은 종종 원단입니다: 낮은 GSM 벨루어는 과잉 설계된 솔기 옆에서 찢어지므로, 원단 중량과 솔기 사양을 함께 확인하십시오.
사양 검증: 샘플, 라인, 출하
솔기 사양은 세 순간에 확인될 때만 보답을 받습니다. 골든 샘플(기준 샘플) 단계에서는 한 개를 해부해 바늘땀 밀도, 실, 여유분, 마감을 사양과 대조해 촬영합니다 — 이 봉인 기준이 이후 모든 분쟁에서 '올바름'을 정의합니다. 초기 품목 단계, 즉 라인이 양산을 시작할 때는 첫 물량에 대해 해체를 반복합니다. 샘플 승인과 양산 사이에 셋업이 표류하기 때문입니다.
양산 중에는 라인에 표적 인장을 추가합니다: 장갑 낀 손이나 스프링 저울로 마감 솔기와 시간당 한 개의 앵커 지점을 확인하는 것은 몇 분이 들고, 실 콘이 끊어지거나 바택이 빠진 것을 최종 검사 훨씬 전에 잡아 냅니다. 최종 검사에서는 '열린 솔기'와 '느슨한 앵커 지점'이 AQL 카탈로그의 명명된 불량이어야 합니다 — Critical 0 / Major 2.5 / Minor 4.0이 소비재 관행입니다 — 그리고 솔기 구성이 새로울 때는 로트 보관 샘플(3개, 24개월 보관)에 해부된 개체 하나를 포함시켜야 합니다.
스티칭과 시험 기준을 공개적으로 밝히는 곳은 드뭅니다. 그래서 저희 품질 페이지에는 검사 기준이 되는 표준이 정리되어 있습니다. 솔기 옆의 실패 모드 — 속면, 스퀘이커 포켓, 마감 — 에 대해서는 봉제 불량 현장 가이드와 스퀘이커 풀 테스트가 인접 리스크를 다룹니다.