Principais conclusões
- Todo defeito tem um endereço: nasceu em uma estação, e nomear a estação é metade da correção.
- Doze defeitos cobrem a maior parte do que os compradores encontram em pelúcia: dois nascidos no corte, três na costura, dois no enchimento, três no acabamento e dois na embalagem.
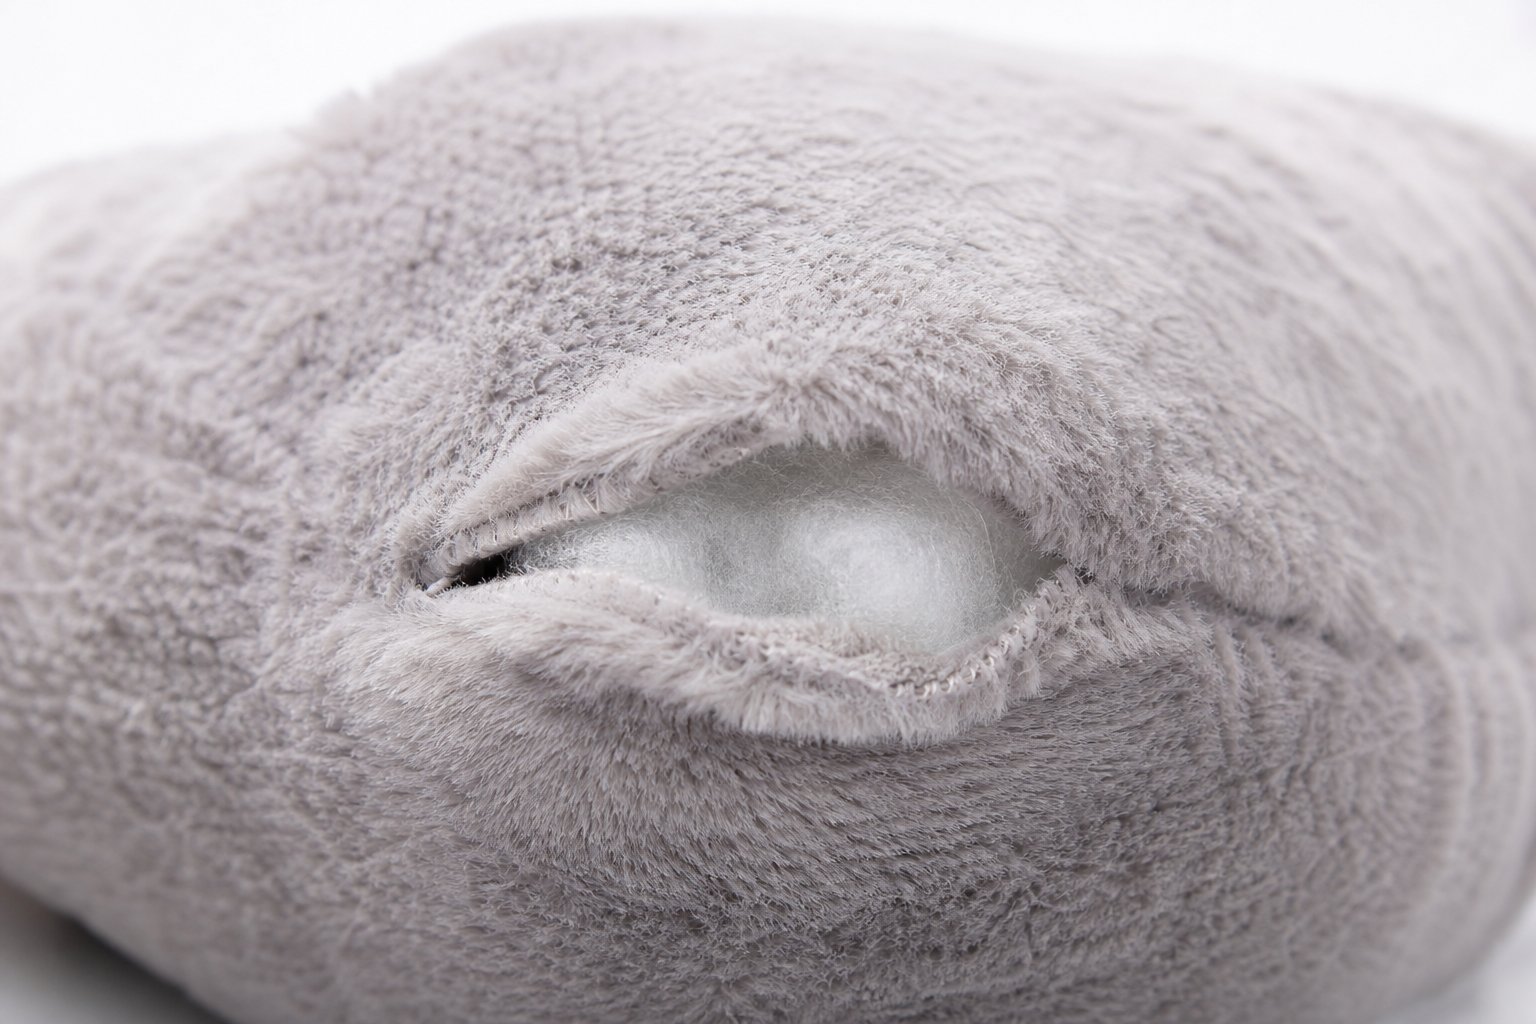
- Escapes de segurança são sempre rejeição; falhas estéticas são graduadas; e o timing decide se um reparo é correção ou encobrimento.
- Tendências de defeitos diagnosticam melhor do que contagens: uma duplicação aponta uma mudança de processo, não um problema de esforço.
- Fale em fotos, nomes de estações e contagens por mil — adjetivos não sobrevivem ao voo de volta.
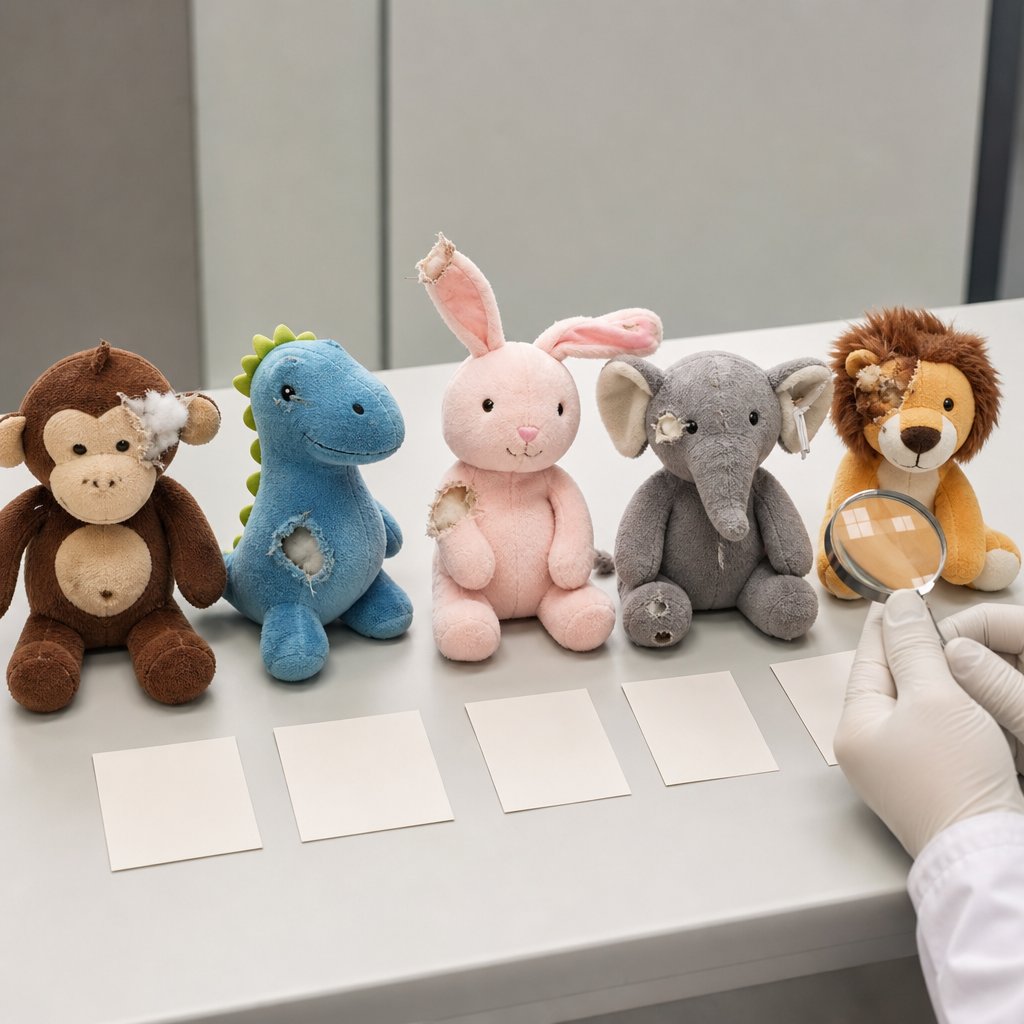
Abra um brinquedo de pelúcia devolvido e você lê um diário: a linha solta é do turno de costura de terça-feira, a falha de pelos é de uma lâmina de tosquiedade que precisava de troca, o rosto torto é de um operador que foi movido para uma linha nova. Compradores que tratam os defeitos como azar aleatório pagam por eles duas vezes — uma nas devoluções, outra nas ações corretivas vagas que vêm depois. Compradores que leem os defeitos como impressões digitais de estações específicas os corrigem na origem.
Aqui estão os doze defeitos que cobrem a maior parte do que a inspeção encontra em brinquedos de pelúcia para pets, organizados pela estação que os produz.
Todo defeito tem um endereço
Um brinquedo de pelúcia passa por cinco estações — corte, costura, enchimento, acabamento, embalagem — e cada estação fabrica as suas próprias falhas características. Isso importa por uma razão prática: você não corrige uma estação que não nomeou. Um relatório que diz que a qualidade está ruim manda a fábrica se inspecionar em geral, o que significa não mudar nada. Um relatório que diz que as aberturas da costura 3 dobraram após a troca de linha no dia dez manda um supervisor a uma máquina, um operador e um ajuste. O hábito também disciplina o lado do comprador: quando os defeitos estão mapeados por estações, podem ser contados, tendenciados e precificados — e é quando a qualidade deixa de ser um humor.
Os doze, por estação
| Defeito | Estação e causa | Reparo ou rejeição |
|---|---|---|
| 1. Divergência de tonalidade entre painéis | Corte — painéis cortados de lotes de tingimento diferentes | Rejeição para amostras de venda; retrabalho só se painéis ocultos |
| 2. Direção dos pelos invertida | Corte — peças do padrão encaixadas sem setas de sentido do pelo | Rejeição; visível no rosto inteiro do brinquedo |
| 3. Costura aberta ou fraca | Costura — densidade de pontos baixa, tensão errada, retrocesso pulado | Reparo antes da embalagem; rejeição se o enchimento já escapou na conferência final |
| 4. Costura ondulada ou torcida | Costura — tecido alimentado de forma desigual, margem de costura desviando | Reparo se leve; rejeição em painéis do rosto |
| 5. Pontos pulados | Costura — agulha gasta, temporização da máquina fora | Reparo; escale para a manutenção se repetir |
| 6. Enchimento com bolhas ou irregular | Enchimento — recheio não desmanchado, dosado no sentimento | Rejeição; reencher distorce as costuras |
| 7. Brinquedo com enchimento insuficiente | Enchimento — meta de peso perdida, ritmo do operador | Rejeição; um brinquedo mole parece usado |
| 8. Olhos e nariz tortos ou frouxos | Acabamento — posicionamento a olho, força de fixação fraca | Reparo se for só posicionamento; rejeição se a fixação reprova no teste de tração |
| 9. Cortes de acabamento e falhas raspadas | Acabamento — trabalho descuidado de lâmina na aparação ou escovagem | Rejeição; cortes parecem dano para os compradores |
| 10. Queda de pelos além da norma acordada | Material e acabamento — pelo solto, tosquiedade ruim, tecido errado | Rejeição ao lote de tecido, não ao brinquedo |
| 11. Manchas e marcas de óleo | Manuseio — óleo de máquina, mãos sujas, baias abertas | Rejeição se visível à distância do braço; limpeza pontual só fora do produto |
| 12. Etiqueta pendurada errada ou ausente | Embalagem — bandejas de etiquetas misturadas, sem conferência na linha | Retrabalho antes da lacração da caixa; rejeição depois |
Leia a coluna do meio e um padrão aparece: a maioria dos defeitos não são falhas de ofício, mas falhas de sistema — lotes de tingimento não segregados, setas não marcadas, pesos não conferidos, bandejas não auditadas. O que é uma boa notícia, porque sistemas são mais baratos de corrigir do que o ofício.
Reparar ou rejeitar: onde traçar a linha
Três regras resolvem quase toda discussão de destinação. Primeiro, qualquer coisa que deixe o interior escapar ou uma peça se soltar é rejeição, sempre — uma costura aberta capturada na linha pode ser recosturada e reconferida, mas uma costura aberta encontrada na inspeção final já teve a sua chance. Segundo, falhas estéticas são graduadas por distância: visível à distância do braço é um defeito maior, visível só na mão é um defeito menor — escreva as distâncias na norma de inspeção para a graduação acontecer antes da discussão. Terceiro, o timing decide a honestidade: um reparo feito no dia em que o defeito foi encontrado é retrabalho; um reparo feito no dia em que o contêiner foi agendado é camuflagem. As fábricas conhecem a diferença, os inspetores conhecem a diferença, e o seu catálogo deve dizer qual delas embarca.
Nomeando direito: vocabulário com a fábrica
A forma mais rápida de ser ignorado por um piso de produção é descrever defeitos na linguagem do cliente. As fábricas agem no vocabulário delas: faixa de tonalidade, e não cores diferentes; ponto pulado, e não costura fraca; peso de enchimento, e não parece barato; corte de aparação, e não rasgado. Construa o catálogo de defeitos junto com os líderes de linha da fábrica, dê a cada defeito um código e exija que os achados sejam reportados como código, estação, contagem e foto. Um Pareto semanal — os três defeitos mais frequentes por contagem — dá à reunião uma página e uma pergunta: qual estação se mexe nesta semana? Compradores que chegam com esse formato recebem respostas de engenharia; compradores que chegam com uma pilha de brinquedos devolvidos recebem desculpas.
Lendo tendências antes de virarem lotes
As contagens dizem o que aconteceu; as tendências dizem o que está prestes a acontecer. Acompanhe os defeitos por mil peças inspecionadas por estação e semana, e três assinaturas valem a pena aprender. Uma mudança de degrau — um defeito dobrando em uma semana — aponta uma mudança de processo: lote de tecido novo, operador novo, máquina movida, agulha trocada. Uma deriva lenta normalmente aponta fadiga: horas extras se alongando rumo a uma data de embarque. E um pico confinado ao acabamento é a clássica assinatura de linha nova: operadores redesignados antes de as mãos deles aprenderem o brinquedo. As nossas linhas carregam uma meta de rendimento de primeira passagem de 98 % ou melhor na inspeção de embarque, e a única forma de esse número sobreviver à alta temporada é lendo essas assinaturas cedo o bastante para acrescentar treinamento em vez de horas extras.
A rota de auditoria que mantém essas estações honestas e as regras de amostragem que graduam o que a inspeção encontra estão cobertas nos nossos artigos sobre a vistoria da fábrica de pelúcia e sobre as classes de defeitos AQL; as normas contra as quais inspecionamos estão publicadas na página de qualidade.
Perguntas frequentes
Perguntas frequentes
Quais defeitos de pelúcia são críticos de segurança, e não estéticos?
Costuras abertas podem ser reparadas antes do embarque?
Por que as taxas de defeitos sobem na alta temporada?
Como fazer uma fábrica levar a sério a minha lista de defeitos?
Quer uma linha que embarca 98 % de primeira passagem — e não 98 % de desculpas?
Envie o seu programa de pelúcia — compartilharemos os nossos catálogos de defeitos, checagens por estação e os números de primeira passagem por trás dos nossos registros de embarque.