Principais conclusões
- Audite por rota, não por checklist: percorra a produção em ordem, e cada posto mostra a você o risco que o posto seguinte herda.
- As linhas de falha da pelúcia: igualdade de tom no corte, disciplina de costura na costura, peso de preenchimento no enchimento, controle de metal na detecção de agulhas.
- Confie em registros, não em slogans — registros de agulhas quebradas, cartões de calibração do detector, doses de preenchimento pesadas.
- A detecção de agulhas é o posto que não pode ser falsificado enquanto você observa; faça o operador executar uma peça de teste ao vivo.
- Escreva cada constatação como foto, posto, severidade e prazo — constatações sem localização não são corrigidas.
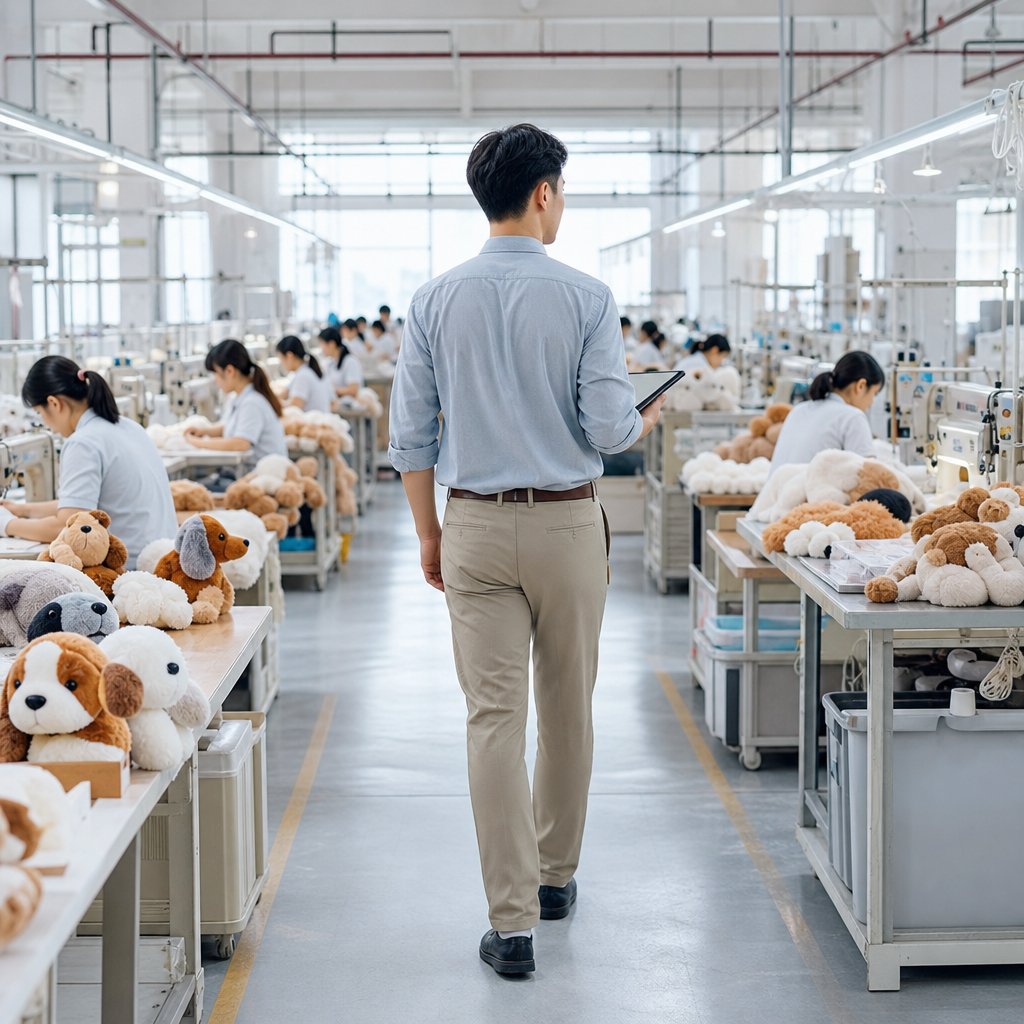
A maioria dos checklists de fábrica falha da mesma forma: dizem o que procurar, não onde ficar de pé. Uma fábrica que espera uma auditoria pode decorar uma sala de reuniões com certificados em uma tarde. O que ela não consegue encenar em uma tarde é a sequência do seu fluxo de produção — e é por isso que a auditoria mais informativa é uma caminhada, feita na ordem em que o próprio brinquedo é fabricado.
Este artigo acompanha um brinquedo de pelúcia para pets por seis postos, da mesa de corte à caixa embalada. Em cada parada: o que observar, como é um sinal de alerta e a pergunta que move a conversa.
Por que a rota vence o checklist
Um checklist é uma lista de objetos; uma rota é uma cadeia de causas. Audite na ordem de produção e cada posto explica os defeitos que você encontrará no seguinte: tecido cortado com descuido vira descompasso de tom no brinquedo acabado; disciplina de costura perdida na costura vira a costura aberta numa foto de devolução; uma passagem de detecção de agulhas pulada vira o fragmento de metal na carta de reclamação de um cliente. Percorrer a rota também expõe o que nenhum documento mostra — se o material flui apenas para frente, ou se retrabalhos retornam à linha sem registros. E coloca você em salas onde a versão do gerente sobre a fábrica não tem influência sobre o que de fato está no chão.
A rota num relance
Seis postos, seis riscos definidores:
| Posto | O que você observa | Sinal de alerta | Pergunta que move |
|---|---|---|---|
| Mesa de corte | Altura da sobreposição, faixas de tom, direção do pelo | Sobreposições misturadas de lotes de tingimento diferentes | Como os lotes de tingimento são marcados e segregados? |
| Salão de costura | Margem de costura, densidade de pontos, fluxo de retrabalho | Pilhas de retrabalho sem identificação | Para onde vai, fisicamente, uma costura reprovada? |
| Área de enchimento | Doses de preenchimento pesadas, higiene da área | Preenchimento dosado no tato | Mostre-me um trabalhador pesando uma dose. |
| Modelagem e acabamento | Aparo, escovação, alinhamento de olhos e nariz | Peças plásticas soltas nas bancadas | Como a força de fixação é verificada? |
| Detecção de agulhas | Calibração, peças de teste diárias, registro de agulhas quebradas | Registro com lacunas, sem registro de calibração | Execute uma peça de teste para mim agora. |
| Linha de embalagem | Avisos nos sacos plásticos, especificações de caixa, correspondência de etiquetas | Sacos sem aviso impresso | As quantidades embaladas conciliam com a detecção? |
A tabela é o esqueleto. As seções abaixo põem músculo nos postos que decidem a maioria dos resultados da pelúcia.
Corte, costura e enchimento: os postos de fabricação
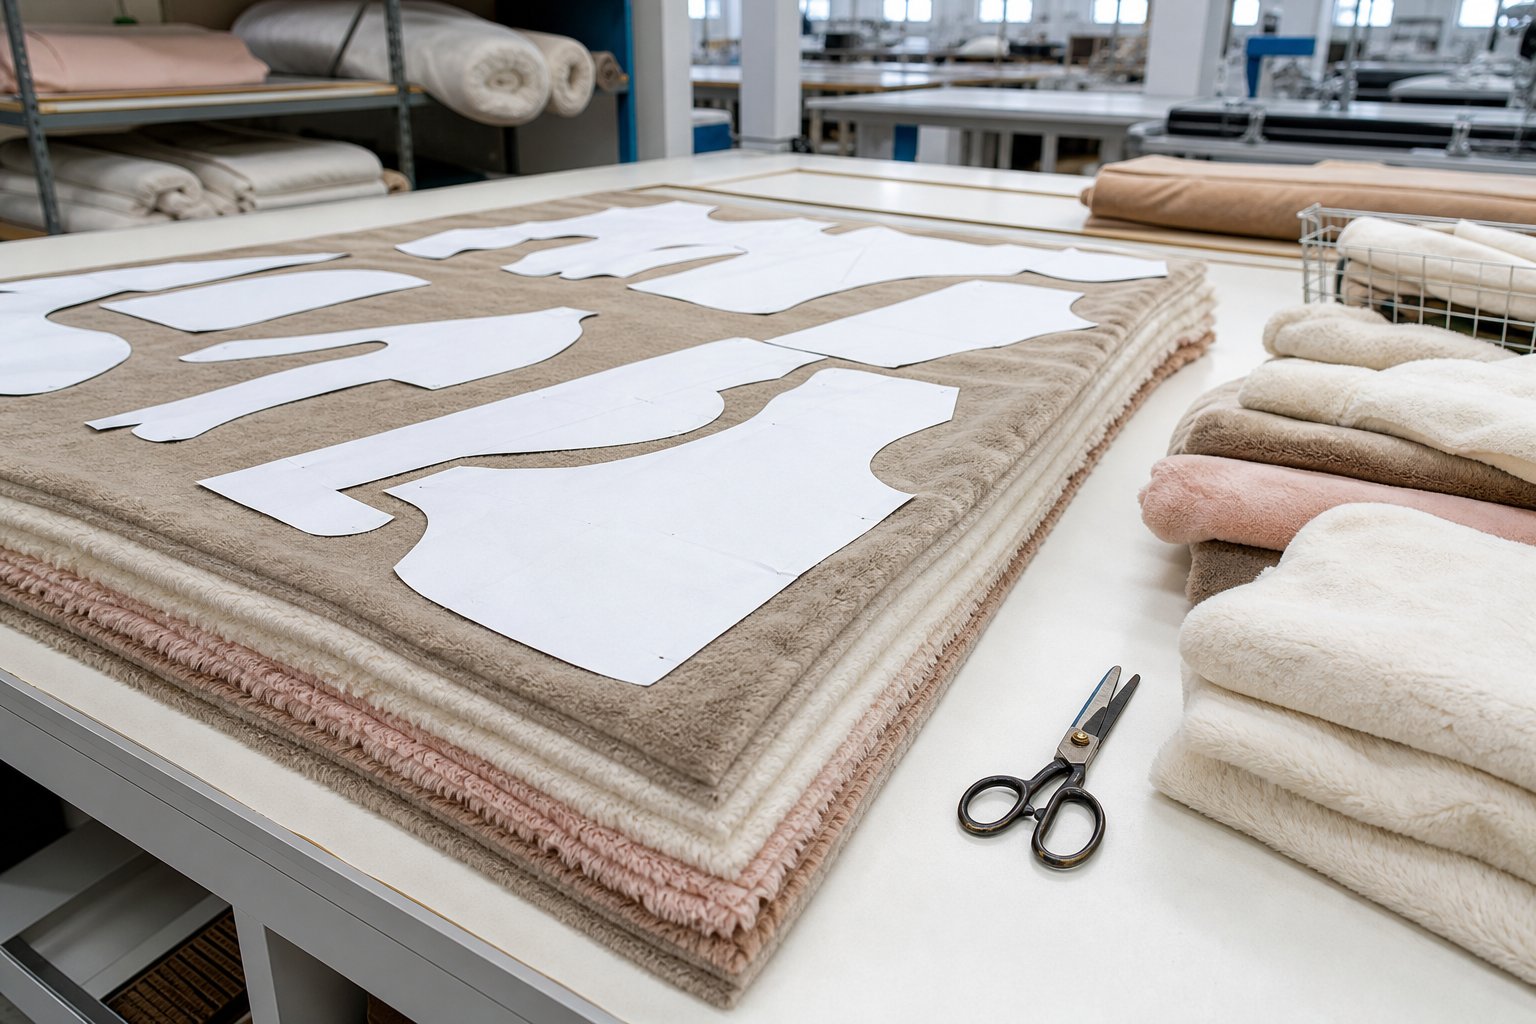
O corte define o teto de tudo o que está a jusante. Observe como o tecido é sobreposto: a altura da sobreposição, se as faixas de tom são mantidas separadas, se a direção do pelo permanece consistente dentro de uma mesma tirada de molde. O faixamento de tom — leve deriva de cor entre lotes de tingimento — é invisível na sobreposição e óbvio no brinquedo acabado, então a pergunta é processual: como os lotes de tingimento são marcados, e o cortador consegue manter uma tirada dentro de uma faixa?
Na costura, o discriminador é disciplina, não apenas habilidade. Verifique a consistência da margem de costura entre operadores, a densidade de pontos nas máquinas e o que acontece com uma costura reprovada — existe um fluxo de retrabalho identificado, ou um brinquedo reparado desliza silenciosamente de volta para a pilha? Observe o ponto de inspeção em linha, se houver; um salão de costura sem nenhuma verificação intermediária encontra os seus defeitos na inspeção final, onde o reparo é mais caro.
O enchimento é onde peso e higiene se encontram. O preenchimento deve ser dosado por peso, não no tato — peça para ver um trabalhador pesar uma dose. Brinquedos com pouco e com excesso de preenchimento criam a inconsistência esponjosa por trás de muitas devoluções, e uma área de enchimento aberta convida à contaminação que depois aparece como manchas e reclamações de odor.
Detecção de agulhas: o posto que não pode ser falsificado
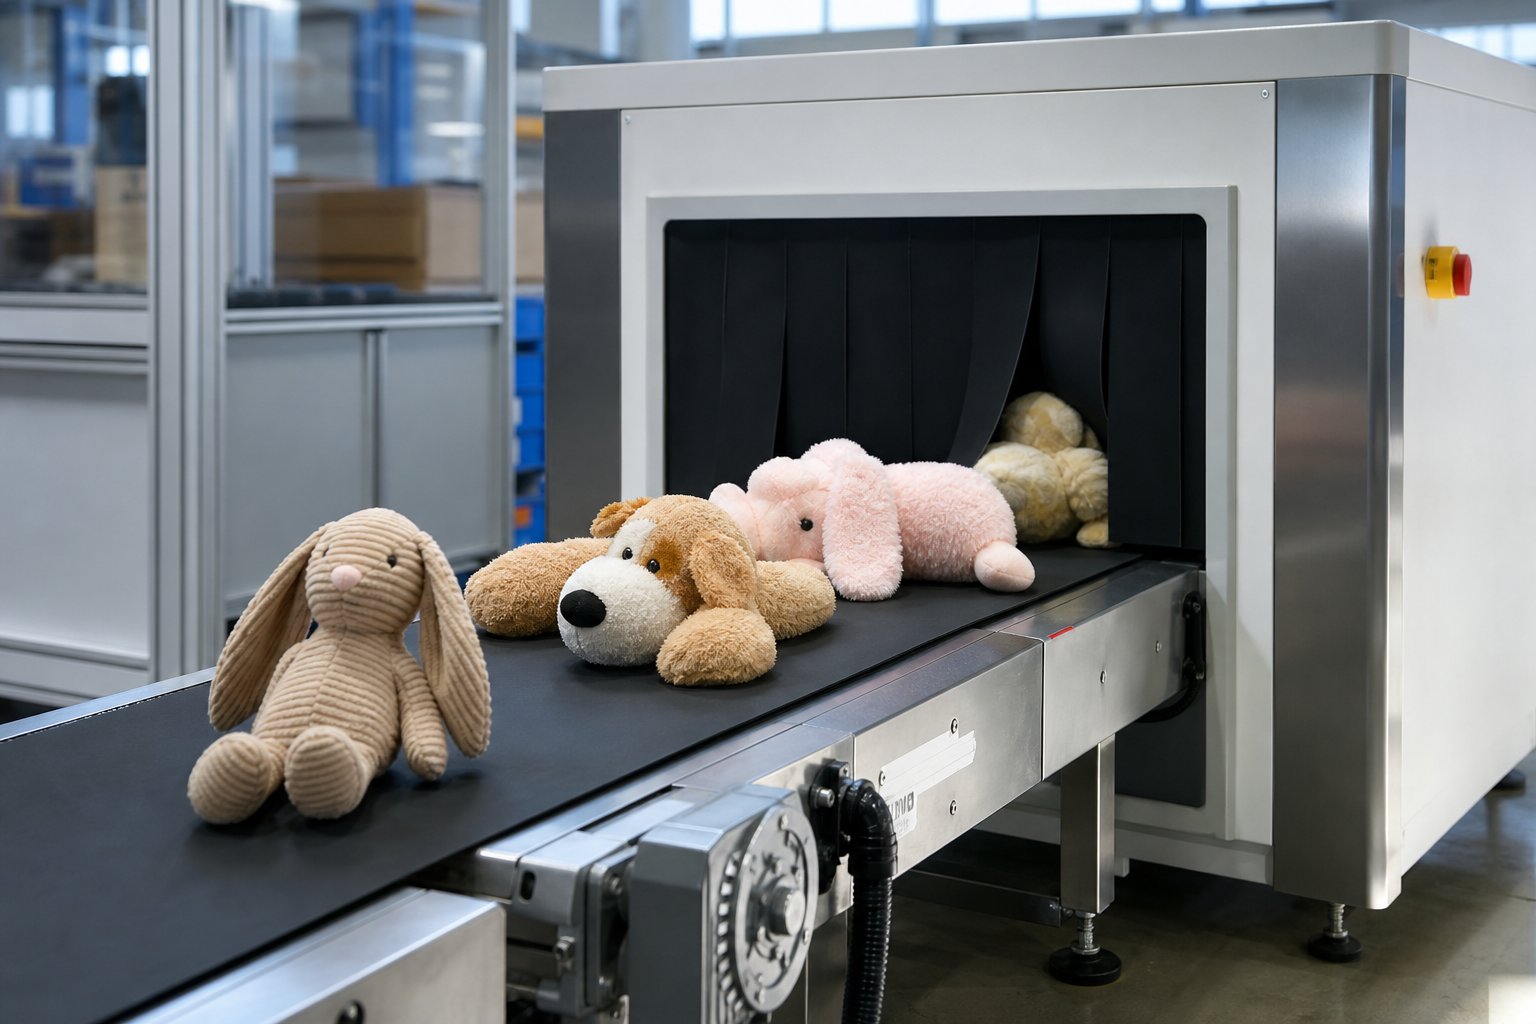
Agulhas quebradas são o defeito crítico clássico da indústria de pelúcia, e o controle é processual: todo produto passa por um detector de metais, toda agulha quebrada é registrada, e o registro concilia com os registros de detecção. O movimento da auditoria é testemunhar uma execução ao vivo — entregue ao operador um cartão de teste com um fragmento ferromagnético conhecido, veja a máquina rejeitá-lo e, então, peça o registro da semana. Lacunas no registro, peças de teste sem sinal de uso diário ou um detector sem registros de calibração não são constatações pequenas; significam que o posto é cerimonial. Pergunte também o que acontece com um brinquedo rejeitado: ele deve ser isolado e rastreado, não reapresentado à máquina até passar.
É também aqui que o risco de fábrica grande e de oficina pequena mais difere. Uma pequena oficina pode genuinamente operar sem detector — nesse caso, a resposta honesta é detecção terceirizada ou varredura manual registrada, não um gesto de ombros.
Linha de embalagem e o rastro de papel
A embalagem é onde conformidade e logística se sobrepõem. Sacos plásticos precisam de aviso impresso e calibre correto; caixas precisam de histórico de teste de queda; etiquetas precisam corresponder ao idioma e ao destino do pedido. Depois puxe o fio para trás: a quantidade embalada concilia com a produção do dia e com os registros de detecção? Uma linha de embalagem que concilia pertence a uma fábrica que sabe o que fabricou; uma que estima pertence a uma fábrica com quem você estará discutindo na hora da reclamação.
Os registros amarram a rota. As fábricas mais fortes mantêm registros de entrada de tecido, registros de agulhas quebradas na detecção e amostras de lote retidas após a embalagem — uma cadeia que você consegue seguir com um dedo durante a auditoria. Onde a cadeia se rompe, anote com a localização exata.
Escrevendo o relatório para que seja corrigido
Um relatório de auditoria falha quando as suas constatações são opiniões. Dê a cada constatação quatro campos: foto, posto, severidade, prazo acordado. "A qualidade da costura precisa melhorar" não muda nada; "costura aberta, posto 4, defeito maior, amostra corretiva até a data" se encerra sozinho. Classifique a severidade exatamente da forma como a classificará na inspeção de embarque, para que a linguagem da auditoria e a da inspeção permaneçam idênticas — um catálogo de defeitos governando ambos, que é como as amostras padrão (golden samples) e as classes de defeitos AQL mantêm o significado entre visitas. Fábricas pequenas merecem um ajuste: menos postos não significa menos rigor — significa que cada constatação pesa mais, então priorize as duas ou três que importam e saia com datas comprometidas.
A nossa página de fábricas descreve as bases de produção e as linhas por trás do nosso programa de pelúcia; a rota acima é a mesma que as nossas equipes de controle de qualidade percorrem antes de qualquer programa novo entrar em produção em massa.
Perguntas frequentes
Perguntas frequentes
Quanto tempo deve levar uma primeira auditoria de uma fábrica de brinquedos de pelúcia para pets?
Uma auditoria pode ser feita remotamente por videochamada?
Qual é o posto mais revelador da rota?
Devo auditar antes ou depois de aprovar a amostra?
Quer fornecedores que sobrevivam à caminhada antes de você fazê-la?
Envie o seu programa de pelúcia — organizaremos uma visita a pé à fábrica, ao vivo ou no local, e compartilharemos os registros dos postos antes de você se comprometer com um depósito.