Главное
- Резиновые жевательные игрушки делаются партиями, а не потоком: то, что входит в смеситель, решает всё, что выходит из пресса.
- Прессом правят три параметра: температура, давление и время. Недовулканизация и перевулканизация отказывают противоположными способами.
- Проблемы запаха и примесей решаются на весах, а не на столе упаковки.
- Переработанное содержимое — тихая переменная: она одновременно двигает цену, запах и риск по ПАУ.
- Пройдите один номер партии от весов до коробки: прослеживаемость, показанная вживую, сильнее любой презентации.
Первое решение о вашей жевательной игрушке принимается до того, как большинство сотрудников фабрики выйдет на смену, — на весах, в смесительном цехе, где рецепт становится партией. Всё, что дальше — от вальцов до пресса и до стола обрезки, — исполнение. Поэтому резиновые фабрики вознаграждают визит иного рода, чем швейные производства: день имеет ритм, и ритм говорит, является ли качество системой или лозунгом.
Пройдите рабочий день по порядку — взвешивание, смешивание, вальцевание, формование, обрезка, инспекция — и отметьте, куда покупателю стоит смотреть, что ломается на каждом такте и какие вопросы отличают реальный контроль от театра.
Партионный процесс, а не поток
Заводы литья текут: сырьё на входе, детали на выходе, одна непрерывная лента. Заводы вулканизированной резины пульсируют. Партия взвешивается, смешивается, провальцовывается в лист, отлёживается, затем подаётся на прессы, где вулканизируется теплом и давлением. Между партиями линия меняет характер — смесь, цвет, твёрдость, — и именно поэтому партионная дисциплина является целью аудита. Если фабрика не может показать, где кончается одна партия и начинается следующая, она не может сказать, что вошло в игрушки, которые вы уже купили. Утешение для посетителя: партионные системы оставляют бумаги — записи взвешивания, карточки вулканизации, хранимые образцы. Ваша задача — просить бумаги, стоя там, где их писали.
Взвешивание и смешивание: рецепт и есть продукт
Смесительный цех решает большую часть того, что потребители позже опишут словом «качество». Типичный рецепт жевательной игрушки балансирует натуральный каучук, наполнители, технологические масла, активаторы, вулканизирующие агенты и цветной мастербатч (красящий гранулят). Каждая позиция двигает то, что покупателю небезразлично: дозировка наполнителя двигает цену и упругость; технологическое масло двигает запах и — если масло не то — соответствие по ПАУ; вулканизирующая группа двигает цикл пресса; мастербатч двигает цвет и, будучи дешёвым, риск тяжёлых металлов. Тихая переменная — переработанное содержимое. Легитимный вторичный гранулят из контролируемых источников может быть вполне разумным; неконтролируемый — именно там концентрируются запах и ограниченные вещества.
На участке смотрите на дисциплину взвешивания: вывешенные рецепты, откалиброванные весы, малые ингредиенты, отвешенные заранее в подписанные стаканы, партионные талоны, открытые на весах. Смесительный цех, который оценивает малые ингредиенты на глаз, отправит несогласованность в отгрузку, потому что ничто вниз по цепочке не исправит отвешенную не так вулканизирующую группу.
Вальцы и листы: читаем смесь
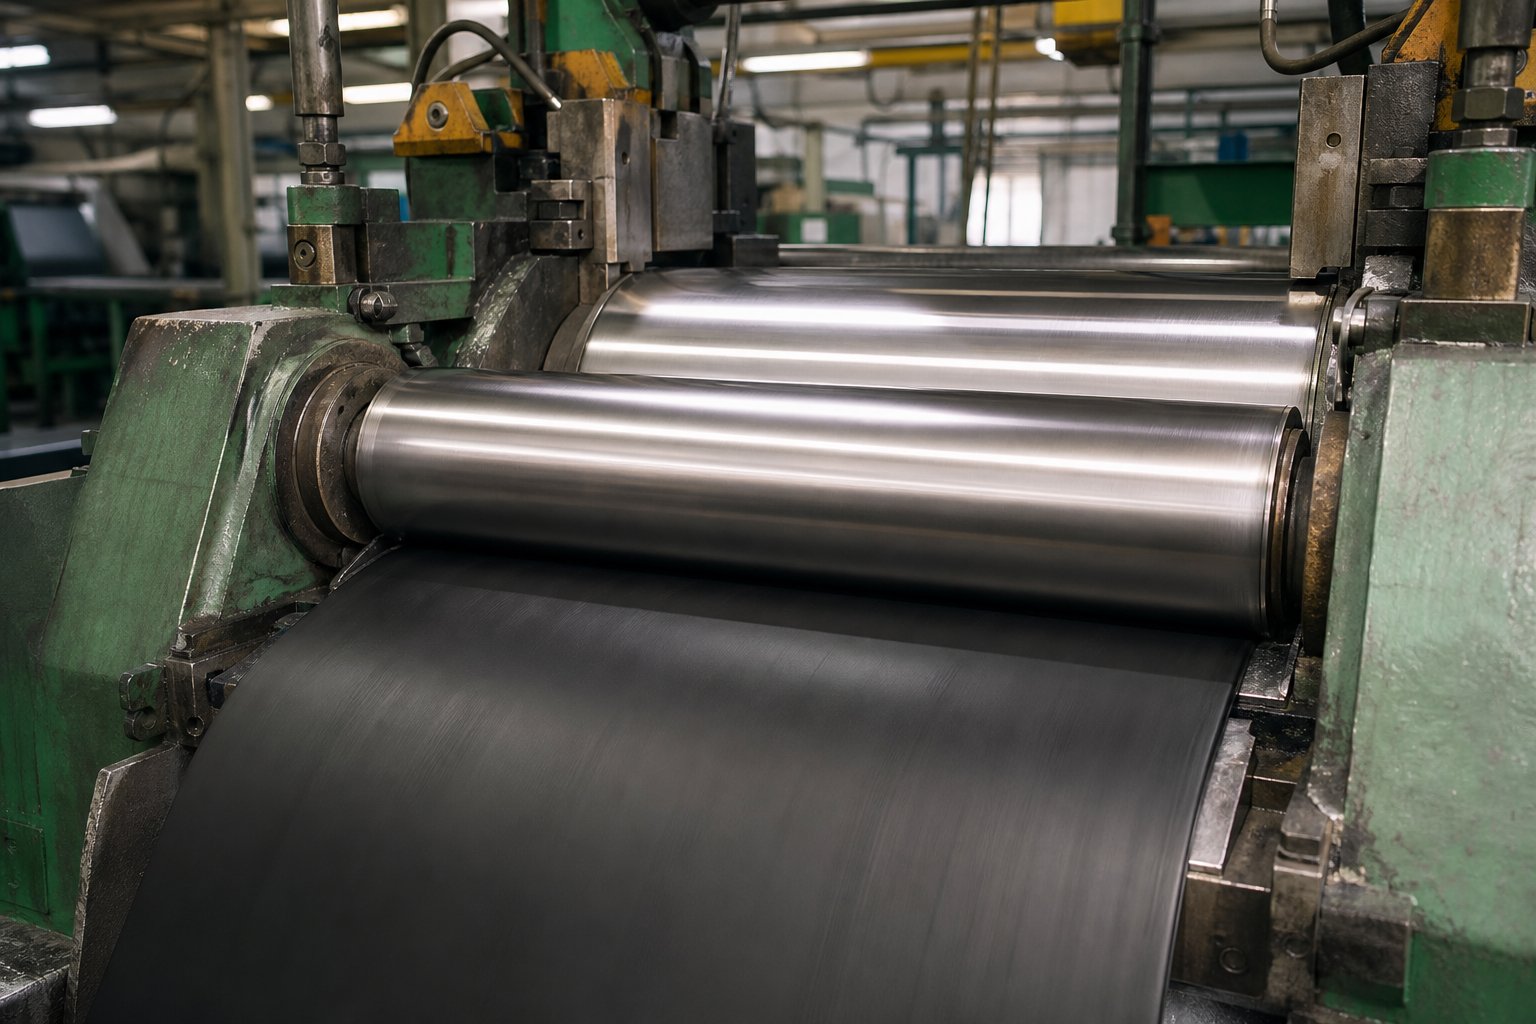
Смешанную массу раскатывают на двухвалковых вальцах в листы, затем дают им отлежаться перед формованием. Это самая тактильная контрольная точка дня. Хороший лист выглядит однородным, матовым, без разводов, плавно оборачивает валок и пахнет слегка резиной — не растворителями и не горелым. Разводы означают плохое диспергирование: цвет и добавки распределены неравномерно и мраморными прожилками дойдут до готовой игрушки. Липкие листы начали подвулканизовываться — это версия полусырого теста в мире смесей, а подвулканизированные партии на прессе выходят короткими и хрупкими. Спросите, что происходит с партией с разводами или подвулканизированной. Честные фабрики переводят её на некритичные детали или в брак; остальные тихо переделывают.
Формование и вулканизация: температура, давление, время
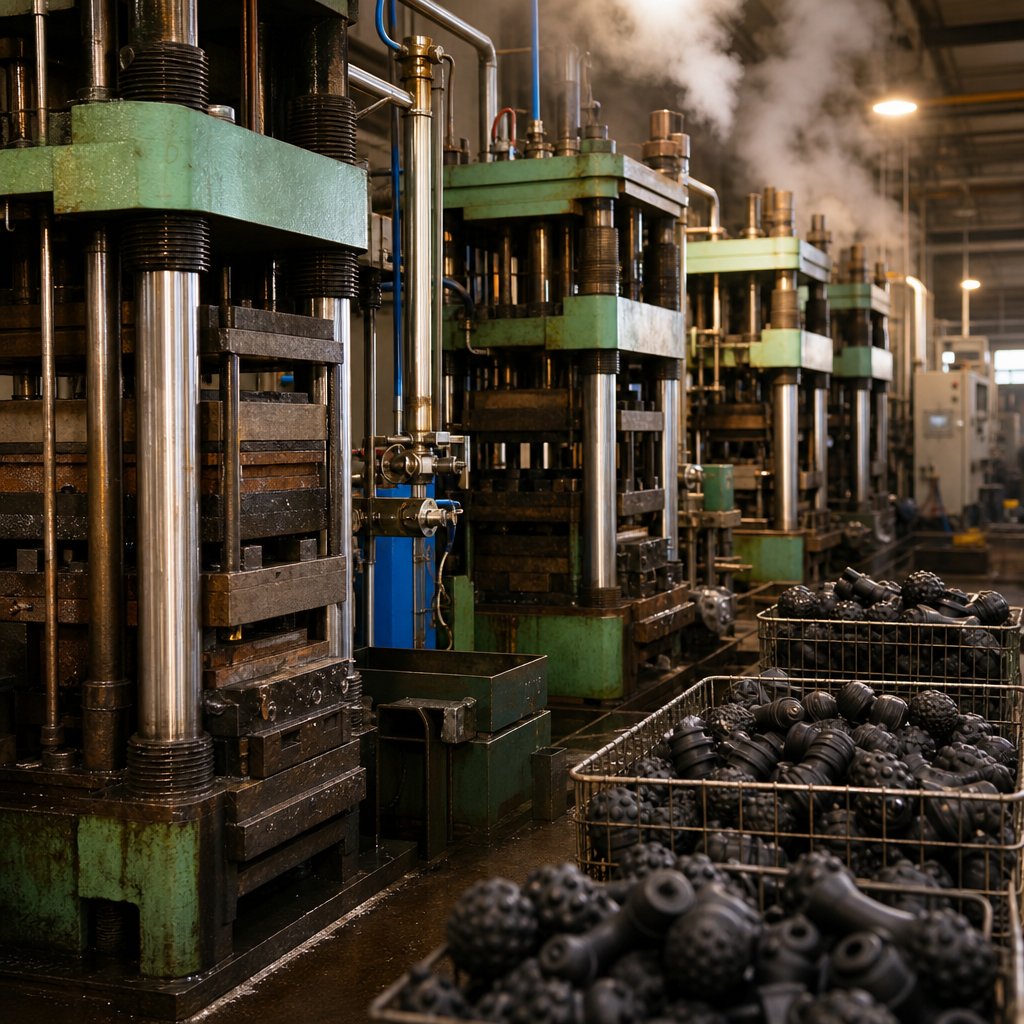
На прессе деталь делают три числа: температура пресс-формы, давление смыкания и время вулканизации. Недовулканизация оставляет игрушку липкой, медленной на отскок, с повышенным остаточным запахом и слабее на разрыв. Перевулканизация покупает стабильность размеров ценой упругости и хрупкости — игрушка, которая звенит вместо того, чтобы сжиматься. Ремесло — держать окно между ними. Ищите параметрические карточки у каждого пресса с окном вулканизации для текущего рецепта, контроль первой детали в начале смены и после каждой смены партии и письменное правило, что делает оператор при появлении брака: подстроить, пометить или остановить.
Облой — тонкая резина, выдавленная из шва пресс-формы, — норма; его судьба информативна. Облой, обрезаемый и сортируемый сразу, говорит о контролируемом потоке. Ящики немаркированного разноцветного облоя говорят о вторичном грануляте неизвестного происхождения, который возвращается в будущие партии.
Обрезка, мойка и контрольные точки второй половины дня
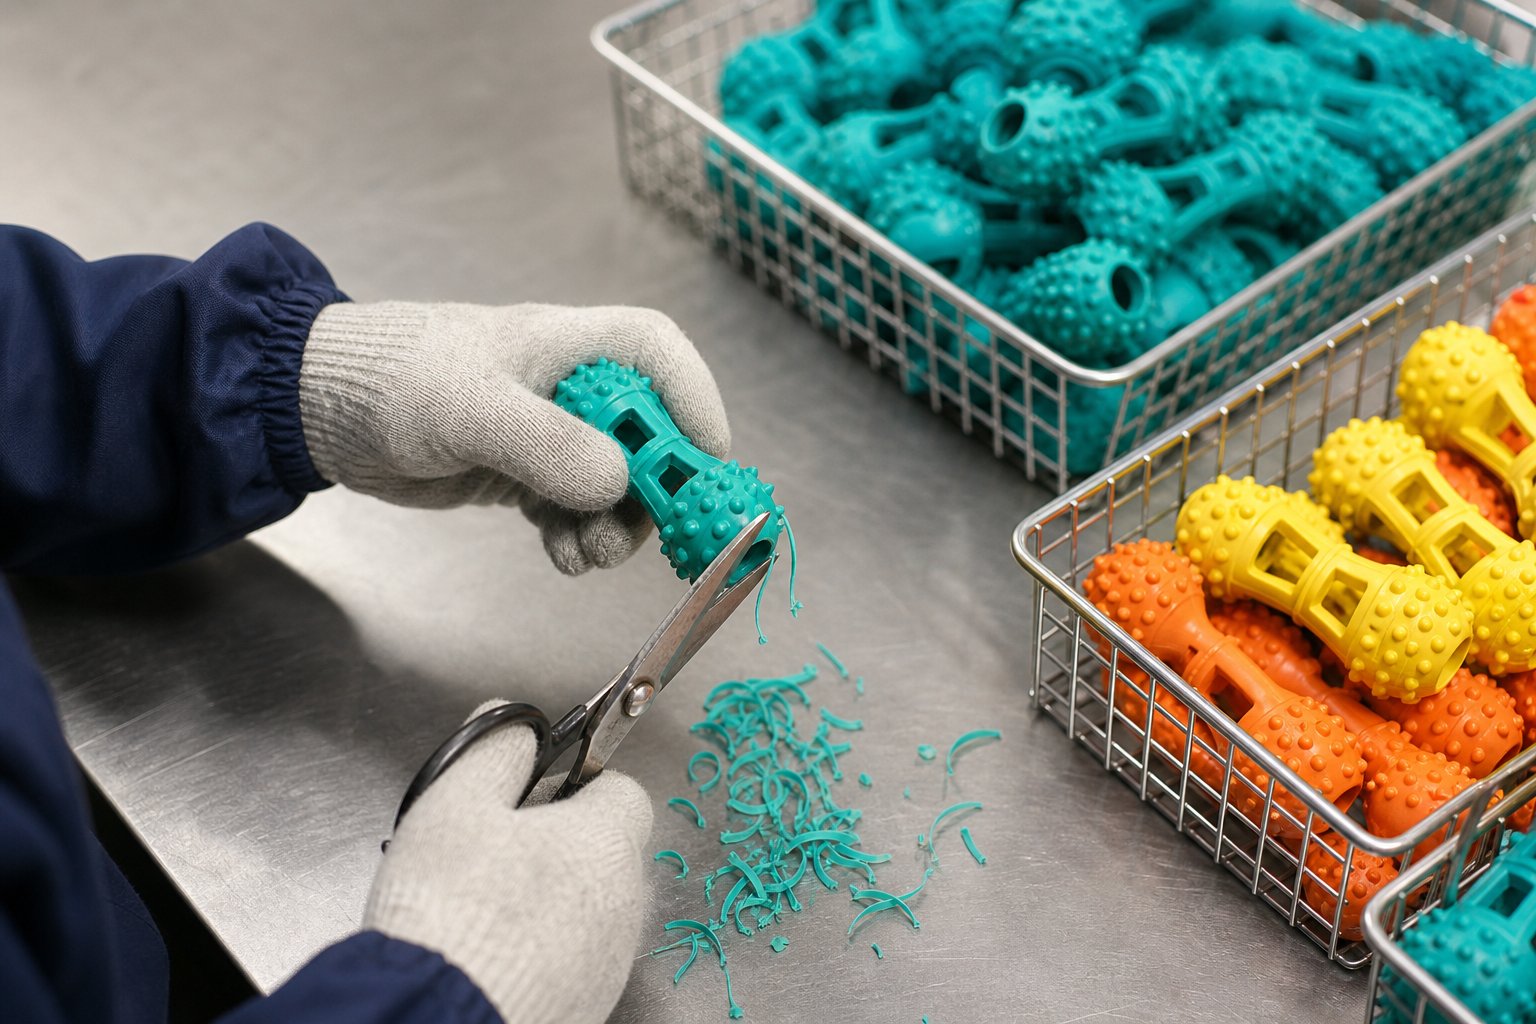
После вулканизации детали очищаются от облоя, моются, проветриваются и осматриваются. Качество обрезки — первая точка прикосновения, которую судят потребители: срыв ножа оставляет порез, который в отзывах читается как «порвалась за неделю». Мойка удаляет антиадгезив и пыль; проветривание на открытых стеллажах позволяет остаточным летучим веществам уйти до того, как полиэтиленовые пакеты их запечатают. Инспекция затем работает при хорошем свете на примеси — вкрапленный мусор, пористость, посторонние предметы — и проводит партионную органолептическую проверку: замеры на открытой игрушке, потёртой поверхности и запечатанном пакете против одобренного эталона. Другая тихая звезда дня — полка хранимых образцов: образцы по каждой партии, датированные, привязанные к номеру партии, начавшемуся на весах.
Полевой гид посетителя
Будет ли визит очным или через камеру, сожмите его в пять тактов:
| Шаг | Что контролируется | Что ломается | Вопрос покупателя |
|---|---|---|---|
| Взвешивание | Точность рецепта, доля вторичного сырья | Незадокументированный вторичный гранулят | Можно увидеть одну партионную запись? |
| Смешивание и вальцевание | Диспергирование, однородность, время отлёжки | Разводы, подвулканизация | Куда уходит подвулканизированная партия? |
| Формование и вулканизация | Температура, давление, время | Недовулканизация, перевулканизация | Кто подписывает первую деталь? |
| Обрезка и мойка | Удаление облоя, остатки | Порезы, стойкий запах | Куда девается облой? |
| Инспекция и проветривание | Органолептическая оценка, примеси | Спешная упаковка | Покажите полку хранимых образцов. |
Затем пройдите одну партию от начала до конца. Если фабрика способна за десять минут провести вас от записи взвешивания до хранимого образца, прослеживаемость — ежедневная привычка; если на сбор истории нужна неделя, прослеживаемость работает только под аудиты. Страница фабрики описывает, как организованы наши линии резины и TPR, и та же логика уровня партии стоит за программой контроля запаха и партионным органолептическим протоколом, которые мы применяем перед отгрузкой.
Частые вопросы
Частые вопросы
Почему одинаковые на вид резиновые игрушки так различаются по запаху и прочности?
Натуральный каучук всегда лучше TPR для сильно грызущих собак?
Как контролируется запах в производстве резиновых игрушек?
Что просить показать при визите на резиновую фабрику?
Хотите увидеть партию до того, как она станет вашим заказом?
Пришлите свою программу жевательных игрушек — мы проведём вас по смесительному цеху и прессам, вживую или по видео, партия за партией.